金属加工工艺在模具定制中的精度控制要点
模具定制的成败,往往不取决于设计图纸有多精妙,而在于金属加工环节能否把公差控制在头发丝直径的几分之一以内。泊头市江鑫机械设备制造有限公司在长期服务汽车、家电、医疗器械等行业的模具制造项目中,深刻体会到:精度不是检验出来的,而是从材料选择、设备调校到工艺参数设定,一步步“加工”出来的。下面结合我们车间一线的实际经验,谈谈几个容易被忽视的控制要点。
一、毛坯与热处理:精度控制的“第一道暗门”
很多同行把精力全放在切削环节,却忽略了毛坯状态对后续精度的影响。我们要求所有模具钢(如P20、718H、H13)在粗加工前必须进行两次预备热处理(调质+去应力退火),且每次热处理后都要安排48小时以上的自然时效。这看似拖慢节奏,实则能释放材料内部约70%的残余应力——否则,精加工后的模具在服役三个月内就可能出现0.02mm以上的形变,这对机械配件级别的配合面来说是不可接受的。
二、切削参数与设备刚性的匹配
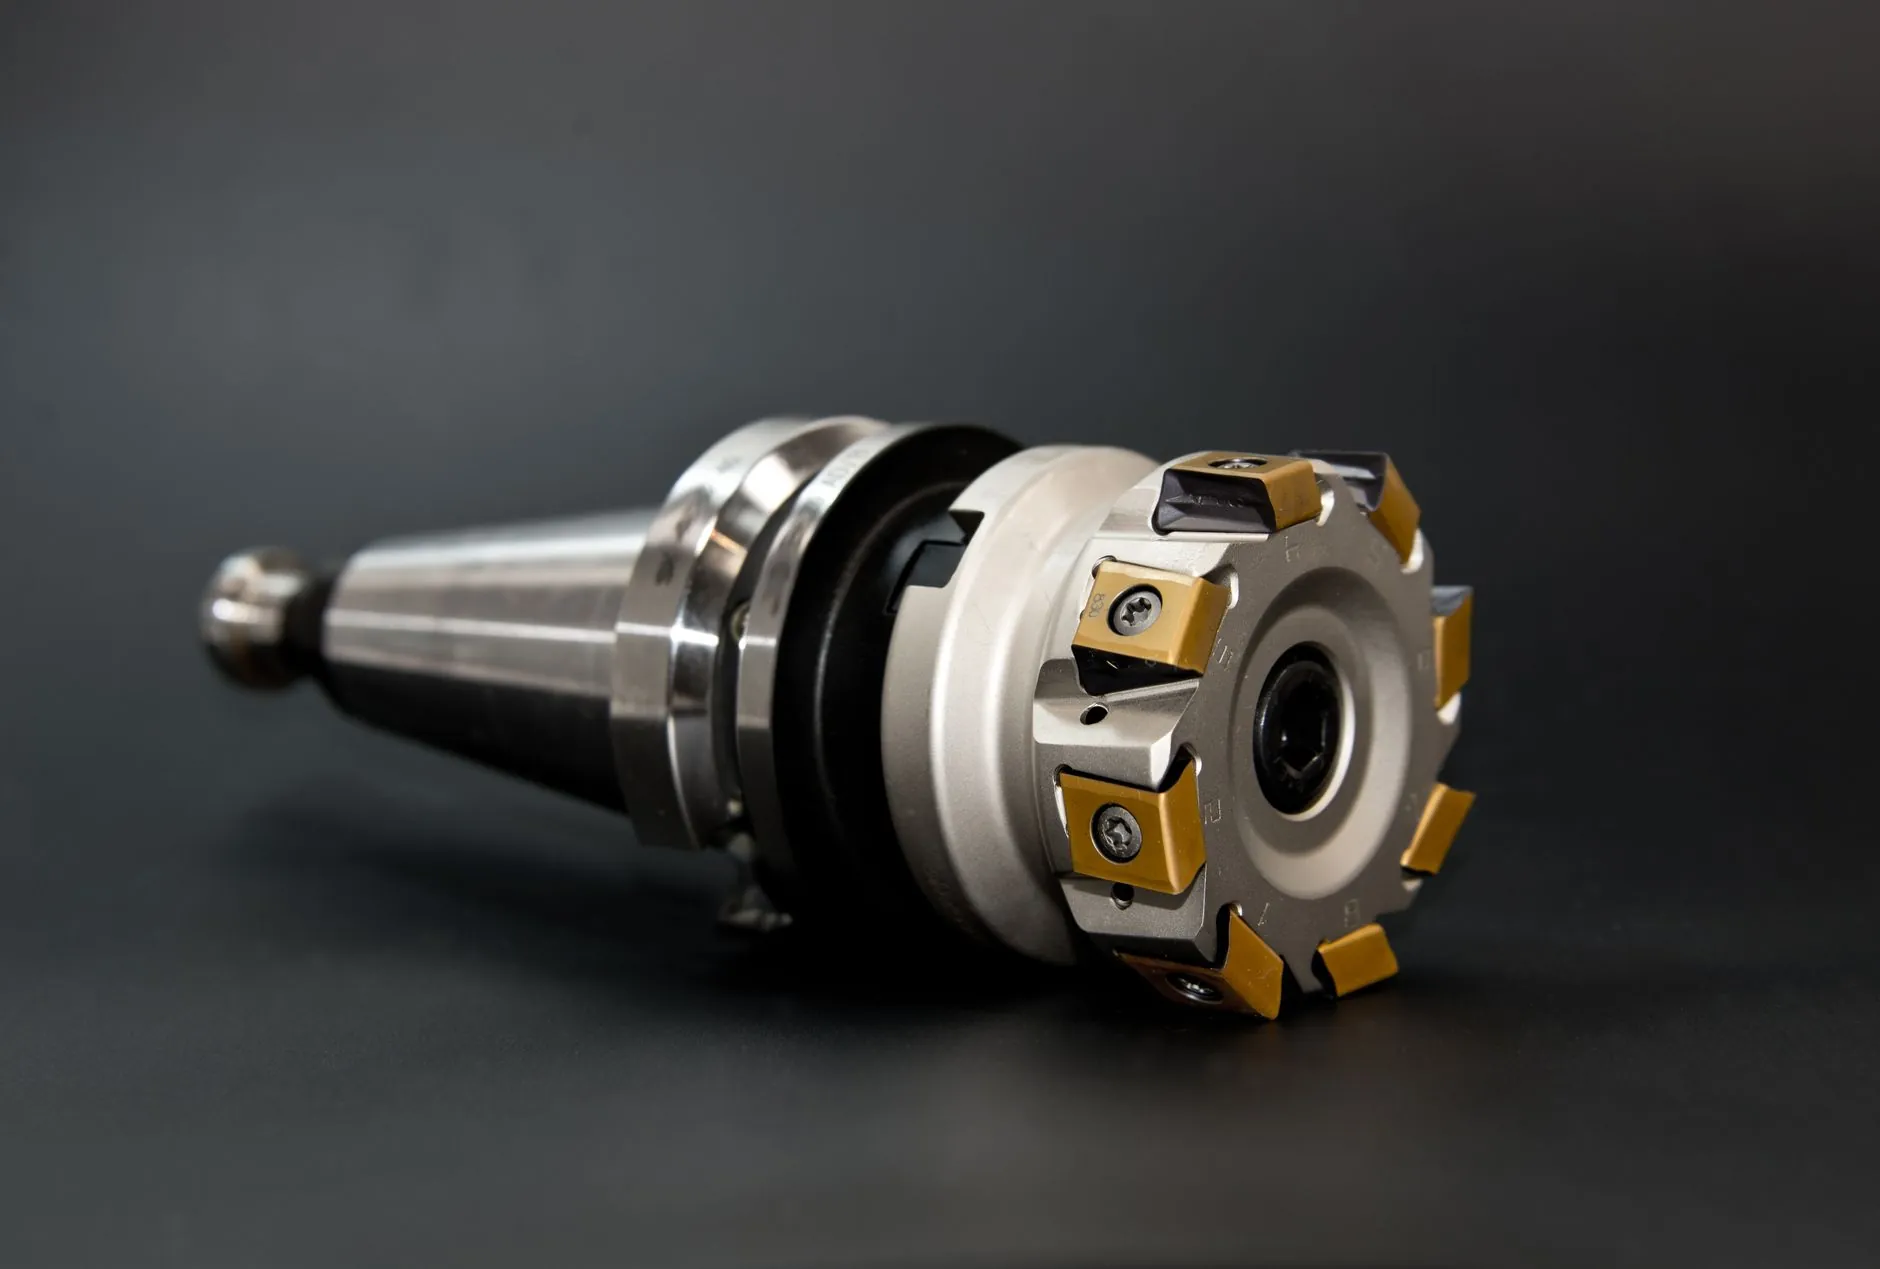
在模具型腔加工中,我们坚持“小切深、高转速、恒线速”的粗加工策略,而非盲目追求大余量切除。以加工H13淬硬钢(HRC48-52)为例,推荐参数为:线速度80-100m/min,每齿进给0.08mm,切深不超过0.5mm。更关键的是,设备本身的主轴锥孔清洁度和导轨预紧力会直接反映在工件表面波纹度上。江鑫机械的加工车间里,每台数控铣床都建立有温升-热伸长补偿台账,一旦主轴温升超过3℃,系统会自动修正Z轴坐标,这项措施让深腔模具的底面平面度稳定在0.008mm以内。
三、工序间的“等温”原则
一个常见的精度失控场景是:半精加工后的工件直接进行精加工,导致局部温度过高。我们规定所有精密机械配件及模具镶件,在半精加工后必须放置在恒温区(20±1℃)静置至少2小时,待工件温度与环境一致后再上机精加工。听起来简单,但这一条就能避免大量因热变形产生的“假尺寸”报废——实际生产中,这种报废率约能降低1.5%。
四、在线检测与“留量”策略
精加工阶段,我们不依赖最终一次测量,而是采用“加工-测量-补偿-再加工”的闭环模式。具体操作是:在精铣余量还剩0.15mm时停机,使用雷尼绍测头在机检测关键型面数据,然后根据实际偏差值自动生成补偿程序。对于模仁的配合面,我们刻意将精加工留量控制在单边0.03mm,而非常规的0.05mm——这需要刀具磨损管理非常到位,但换来的是钳工配模时间缩短近40%。
五、案例说明:一套汽车保险杠模具的精度攻关
去年我们承接了一套复杂汽车保险杠模具的制造任务,模具尺寸达2200×1400×800mm,型腔深度超过300mm。难点在于分型面平面度要求0.01mm,以及两个滑块导向孔的同心度≤0.015mm。通过上述的等温处理、在线补偿和分段切削策略,最终一次试模成功,分型面接触面积达到90%以上。这套模具的金属加工总耗时比行业平均少了18%,但精度检测数据却优于客户验收标准15%。这充分说明,精度控制不是靠加大投入,而是靠流程中每一个细节的“较真”。
模具制造是机械设备的极致体现,而机械配件的精度最终决定了模具寿命与产品一致性。泊头市江鑫机械设备制造有限公司始终认为,精度控制是一项系统工程——从热处理车间的温控记录,到机床主轴的热补偿参数,再到操作工手测刃口的习惯,每一个环节都在为那0.01毫米的坚持服务。下次当你遇到模具加工超差问题时,不妨先从这几个非切削环节找找原因,往往会有意想不到的收获。