金属加工中机械配件精密度的关键控制技术解析
在机械制造领域,精度从来不是一个可选项,而是关乎零部件寿命、设备稳定性乃至整个生产线安全的基础。随着下游行业对产品一致性要求愈发苛刻,金属加工环节中机械配件的尺寸公差、形位公差和表面粗糙度控制,已经成为衡量一家企业制造能力的关键标尺。泊头市江鑫机械设备制造有限公司在多年的模具制造与配套加工实践中,深刻体会到:精密度不是靠单一设备堆出来的,而是整套工艺逻辑的必然结果。
精密度的隐性杀手:热变形与残余应力
许多加工车间的技术人员都有过这样的困惑:明明机床精度很高,刀具也是新的,但加工出来的机械配件在放置几个小时后再测量,尺寸却出现了微米级的偏移。这通常不是设备问题,而是热变形与残余应力释放在作祟。金属加工过程中,切削热会使工件局部温度升高数十摄氏度,而冷却后材料内部晶格会发生重新排列。我们曾对一批45号钢模具底板做过对比测试:未经时效处理的毛坯,在精铣后24小时内平面度变化达到0.03mm;而经过两次回火处理的同材质毛坯,同样工况下的变形量控制在0.008mm以内。
工艺链上的三道关键闸门
要把精度从“图纸要求”变成“实物达标”,必须在金属加工的全流程中设置控制节点。根据我们的生产经验,以下三个环节最容易出现系统性偏差:
- 基准统一问题:粗加工、半精加工、精加工若采用不同的定位基准,累积误差会呈几何级数放大。最稳妥的做法是始终以加工余量最大的主孔或主平面作为唯一基准,并在工序间增加一次“基准修复”的轻切削。
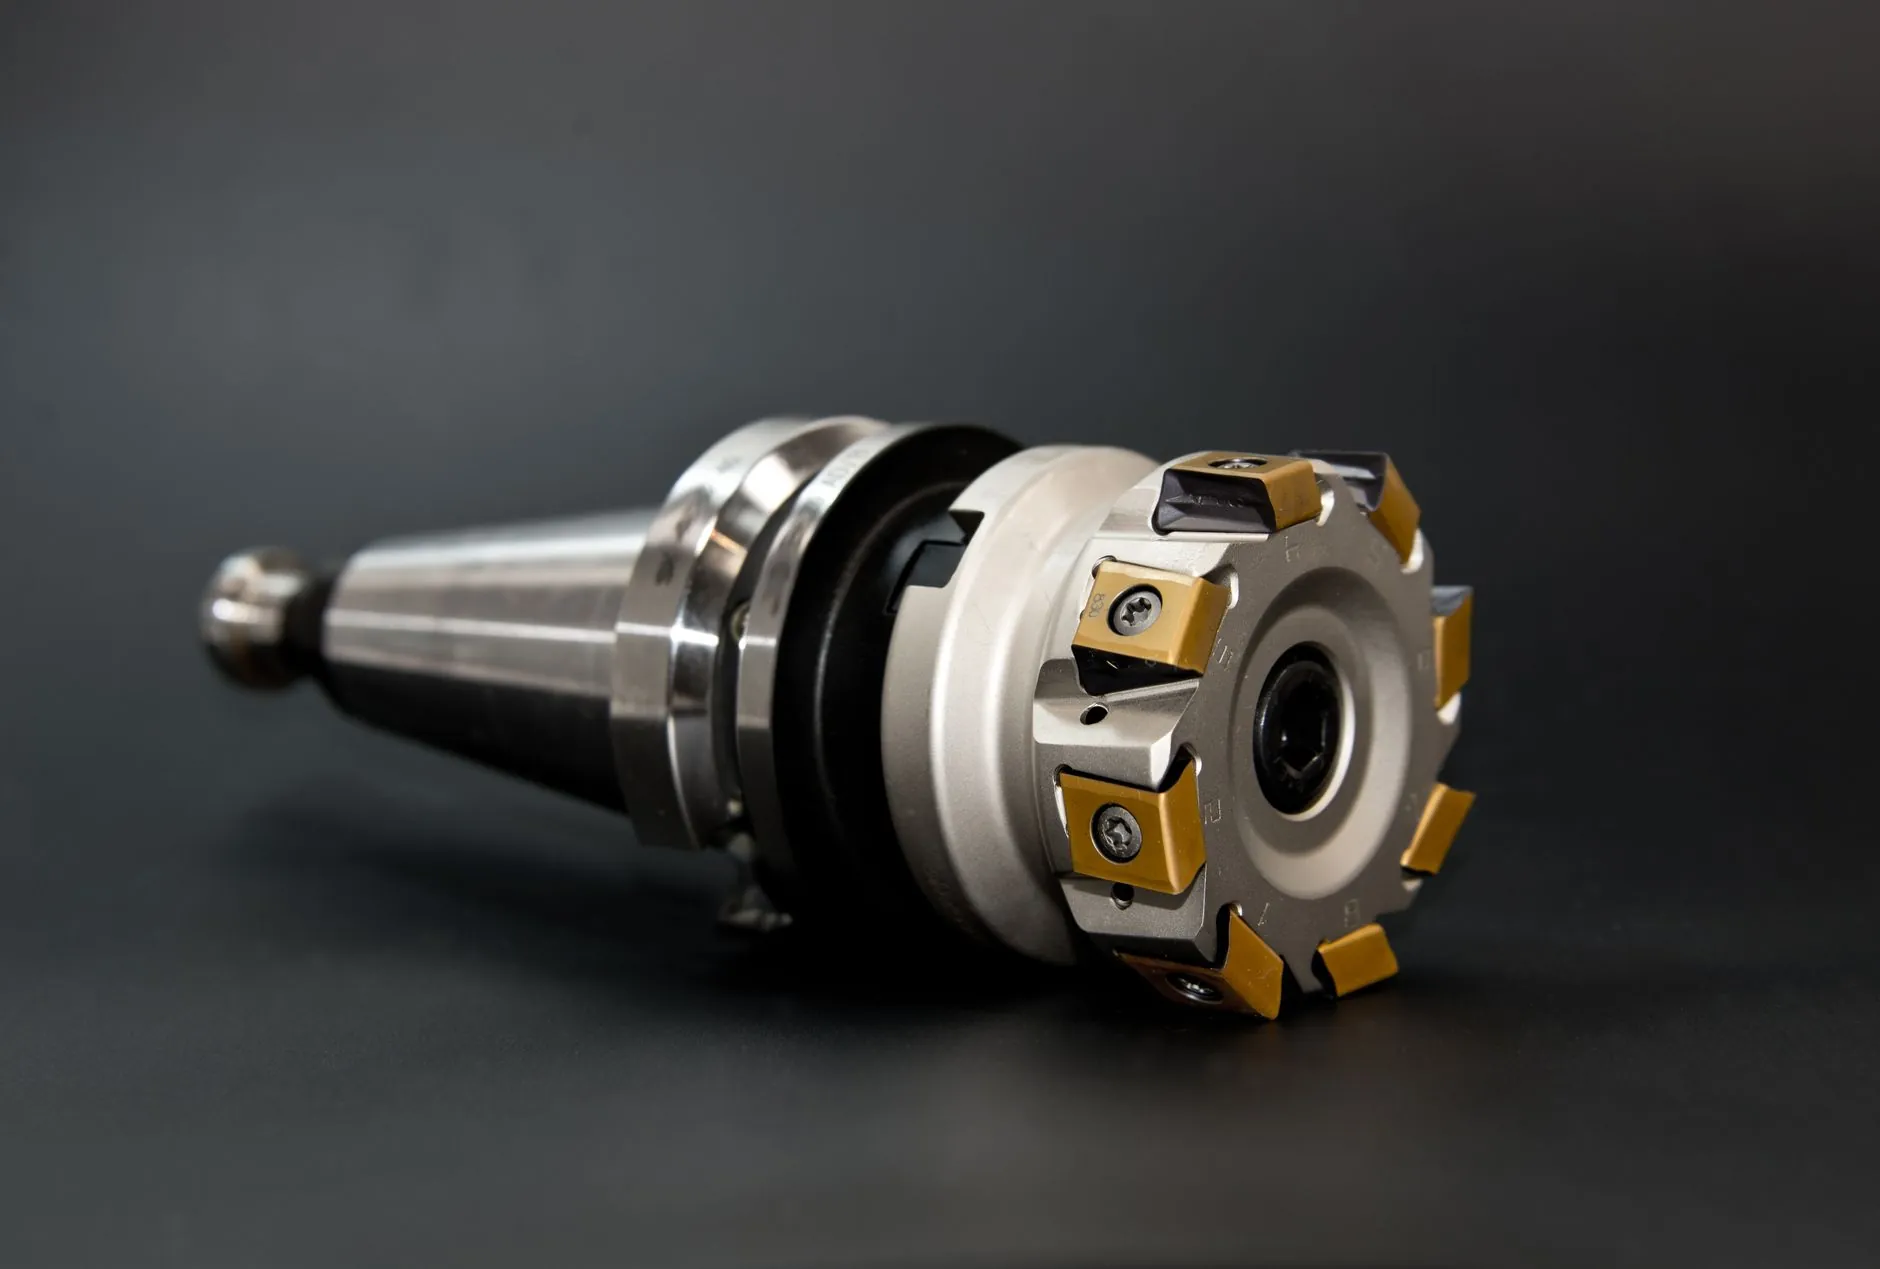
- 刀具磨损补偿策略:硬质合金刀具在切削高硬度材料时,后刀面磨损量达到0.2mm时,工件尺寸会偏移0.015-0.025mm。我们要求操作工每加工20件就测量一次刀具磨损量,并将补偿值直接输入数控系统,而不是等出现废品再调整。
- 恒温环境控制:精加工工序的车间温度必须稳定在20±1℃。夏季车间温度每升高5℃,铸铁件的长度方向尺寸变化约为0.006mm/m,这对于长度超过800mm的机械配件来说是不可接受的误差来源。
模具制造中的“软硬结合”精度策略
模具制造是金属加工中精度要求最高的细分领域之一。一套级进模的冲裁间隙往往只有0.03-0.05mm,且要求凸凹模在高速冲压数万次后仍保持稳定。单纯依靠高精度慢走丝和坐标磨床并不够——我们更看重“软技术”的配合。比如,在模具钢材热处理前,预先在型腔区域留出0.5mm的变形余量,并依据工件的几何形状设计对称结构的粗加工走刀路径,让残余应力在精加工前就充分释放。另外,模具装配阶段的在线检测也至关重要:使用三坐标测量仪获取实际型面数据,与数模进行比对,对偏差超过0.01mm的区域进行局部补焊和二次精修,而不是推翻重来。
机械设备整机性能的稳定性,很大程度上取决于内部各个机械配件的配合精度。以液压阀块为例,阀芯与阀孔的配合间隙如果从0.01mm放大到0.03mm,内泄漏量会剧增数倍,直接导致执行机构动作迟缓。这也是为什么我们在加工阀块时,坚持使用PCD复合铰刀配合高精度浮动夹头,将孔径公差稳定控制在H6级以内,同时保证表面粗糙度Ra0.4以下。
从“检出来”到“造出来”:过程能力才是护城河
很多企业把精度控制的重心放在终检环节,用高精度的检测设备把不合格品挑出来。但真正高效的做法是计算工序能力指数(Cpk),通过统计过程控制来预防缺陷。我们在一条加工中心生产线上做过一次数据采集:连续加工200件同规格的轴承座,记录其内孔直径尺寸。当刀具磨损未补偿时,Cpk值仅为0.87;而引入自动补偿系统后,Cpk值提升至1.42,这意味着每百万件产品的缺陷率从约2000件下降到不足30件。对于批量生产的机械配件,这种“过程受控”远比“事后筛选”更有价值。
实践层面,我们建议从三个方向持续改进:一是建立关键工序的SPC监控点,每两小时记录一次关键尺寸并绘制控制图;二是细化切削参数数据库,针对不同材质、不同刀具涂层记录最优的线速度、进给量和切深组合;三是定期校准机床几何精度,特别是主轴轴向窜动和导轨直线度,这两项指标直接影响加工表面的波纹度。
金属加工行业的竞争,表面上看是设备与订单的竞争,实质上是精度控制能力的竞争。泊头市江鑫机械设备制造有限公司始终将模具制造与精密机械配件加工视为同一套技术体系的两个侧面,通过严格的热处理工艺控制、多工序基准统一以及数字化检测闭环,确保交付给客户的每一件产品都经得起千分尺的检验。未来,随着五轴联动加工和在线测量技术的普及,精度控制的边界会进一步拓宽,但核心逻辑不会改变:尊重材料特性,敬畏工艺细节,用数据驱动每一次切削决策。