模具定制加工全流程解析:从图纸设计到成品交付的关键环节
在泊头市江鑫机械设备制造有限公司的生产车间里,一套汽车覆盖件模具刚从五轴加工中心下机,钳工师傅正在用红丹粉检测合模间隙——0.03毫米以内的贴合度,这是决定冲压件毛刺率的关键。模具定制从来不是简单的“照着图纸削铁”,而是一场从材料冶金到热处理、从粗加工到精密配模的系统工程。下面这套流程,我们每天都在执行,今天把它完整拆解给你。
第一步:图纸会审与工艺路线设计
拿到客户的结构图后,我们的工艺组会先做三件事:核对分型面是否合理、计算收缩率(通常按0.5%~0.8%预放)、评估脱模斜度是否满足材料流动性。这一步最考验经验——同样的机械配件,用45#钢和用Cr12MoV,加工参数完全不同。确定工艺路线时,我们会把模具制造拆解为“粗铣→半精铣→热处理→精磨→电火花→配模”六个阶段,每阶段单独出工序卡,标明公差带和设备选型。
第二步:粗加工与热处理衔接
粗加工阶段,我们习惯预留0.8~1.2mm的精加工余量,而不是一刀到位。原因很简单:淬火变形是物理规律,留足余量才能保证后续精磨有修正空间。热处理环节,真空淬火炉的温度曲线必须按材质单独设定——比如H13钢建议1020℃保温后氮气冷却,硬度控制在HRC46-52之间。这个区间内,模具既有足够的耐磨性,又不会因过脆导致开裂。
- 粗铣:大切削量去除多余材料,效率优先
- 半精铣:形面轮廓成型,留0.5mm余量
- 热处理:真空淬火+两次回火,消除内应力
- 精磨:坐标磨床保证平面度≤0.005mm
第三步:精密加工与在线检测
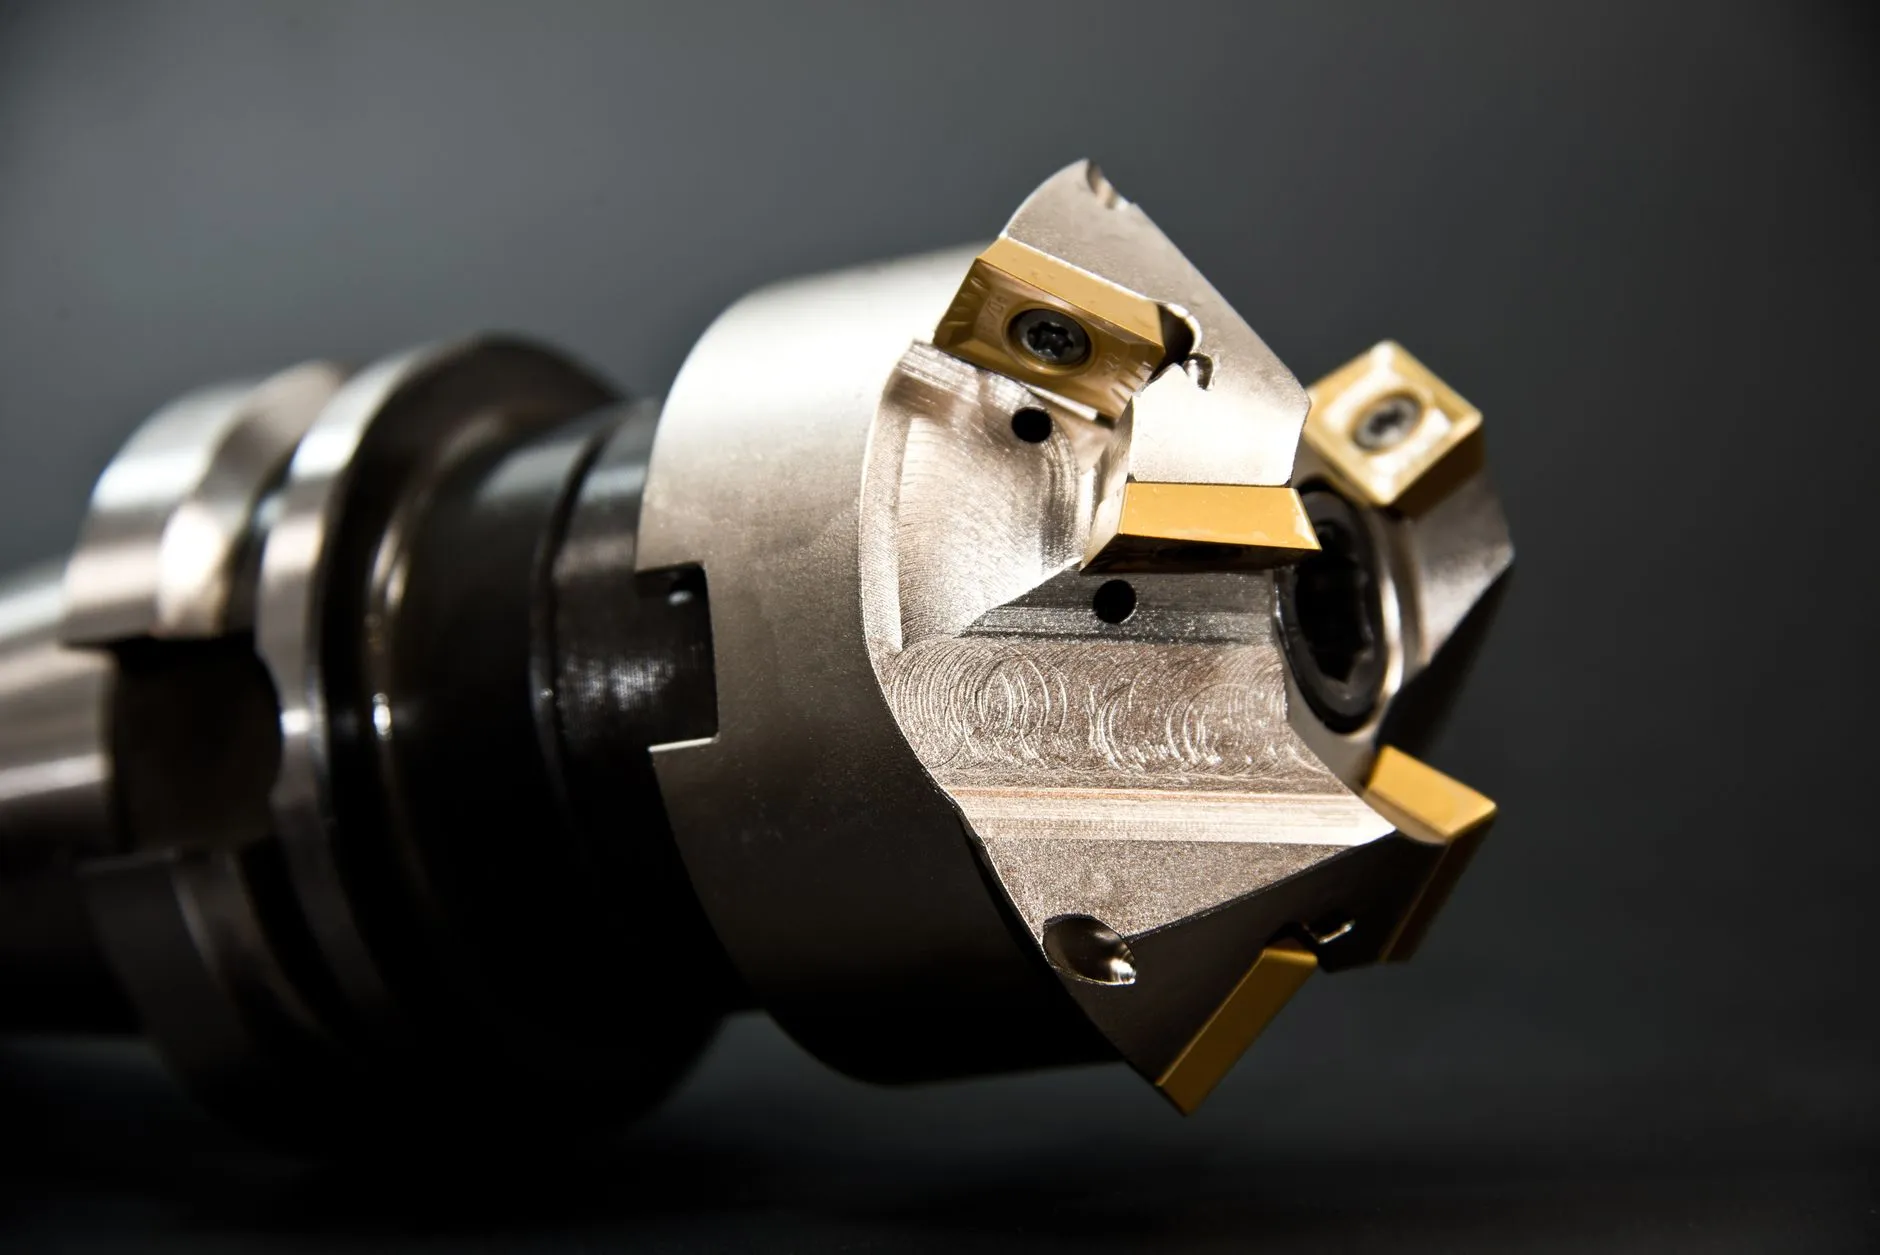
精加工阶段,我们用三坐标测量机(CMM)对型腔进行全尺寸扫描,测量点密度按每平方厘米不少于5个点执行。型面精度控制在±0.01mm,这个数据直接决定冲压件良率。对于深腔或窄槽部位,电火花加工(EDM)的电极损耗补偿需要分三次修整,每次进给量递减50%,才能保证表面粗糙度Ra0.4以下。这里要特别说一句:金属加工行业的精度之争,最后拼的就是检测设备投入和操作者的手感。
车间里最年长的钳工师傅,能从刀纹方向判断出上一道工序用的刀具直径。这种经验无法数字化,但在配模阶段无可替代——他靠塞尺和蓝油找贴合面,把导柱间隙调整到0.015mm,这比设备精度更考验人。
第四步:试模验证与尺寸修正
试模不是终点,而是又一轮迭代的开始。我们通常试冲50件样品,前5件做全尺寸检测,后45件只查关键形位公差。如果出现拉裂,优先调整压边力而非修改型面;如果出现回弹,则通过补偿加工或增加整形工序解决。上个月刚交付的一套家电外壳模具,就是在第3轮试模时发现角落减薄率超标0.2%,我们通过局部补焊重新精修,最终把壁厚差控制在0.05mm内。
- 首件检测:全尺寸报告(含轮廓度、位置度)
- 小批量试冲:验证材料流动稳定性
- 修正方案:针对缺陷类型选择补偿策略
交付不是结束,而是寿命管理的开始
成品模具出厂前,我们会附上一份《维护保养手册》,标注易损件清单、推荐研磨周期(通常每10万冲次检查一次刃口)以及润滑油脂型号。江鑫机械做机械设备配件二十多年,深知一套好模具的生命周期应该是30万~50万冲次,而不是用三个月就崩刃。这也是为什么我们在每个环节都留了冗余——无论是热处理硬度余量还是精磨尺寸公差,都按中限控制,给客户留出后续修模的空间。
模具定制加工的本质,是在金属加工的每一个环节都做“减法”——减去多余的材料,减去不必要的公差波动,减去应急返工的浪费。如果您手头有新产品需要开模,或者现有模具需要优化寿命,不妨把图纸发给我们工艺组。江鑫机械的工程师会告诉您,哪些地方可以省钱,哪些地方千万不能省。