金属加工设备选型要点:江鑫机械多工艺集成方案对比
选型困局:当加工精度遇上批量效率
在机械制造车间里,我们常听到这样的抱怨:新买的加工设备调试了三个月,良品率还是卡在92%上不去;模具型腔的粗糙度达标了,但换型时间又拖垮了生产节拍。这种两难处境,根源往往不在操作工的技术,而在于金属加工设备选型时缺乏对工艺集成的通盘考量。单一功能设备叠加出的产线,就像拼凑的积木,看着齐全,实则每个连接点都在损耗利润。
泊头市江鑫机械设备制造有限公司在服务上百家客户后总结出:当下游订单越来越“多品种、小批量、高精度”,传统“一台机床干一道序”的模式正在失效。真正的痛点不是设备不够先进,而是机械配件之间的协同逻辑出了问题——比如冲压模具与折弯机的配合间隙、切削液系统与主轴转速的匹配曲线,这些细节决定了最终成本和交付周期。
多工艺集成:从“拼设备”到“拼系统”
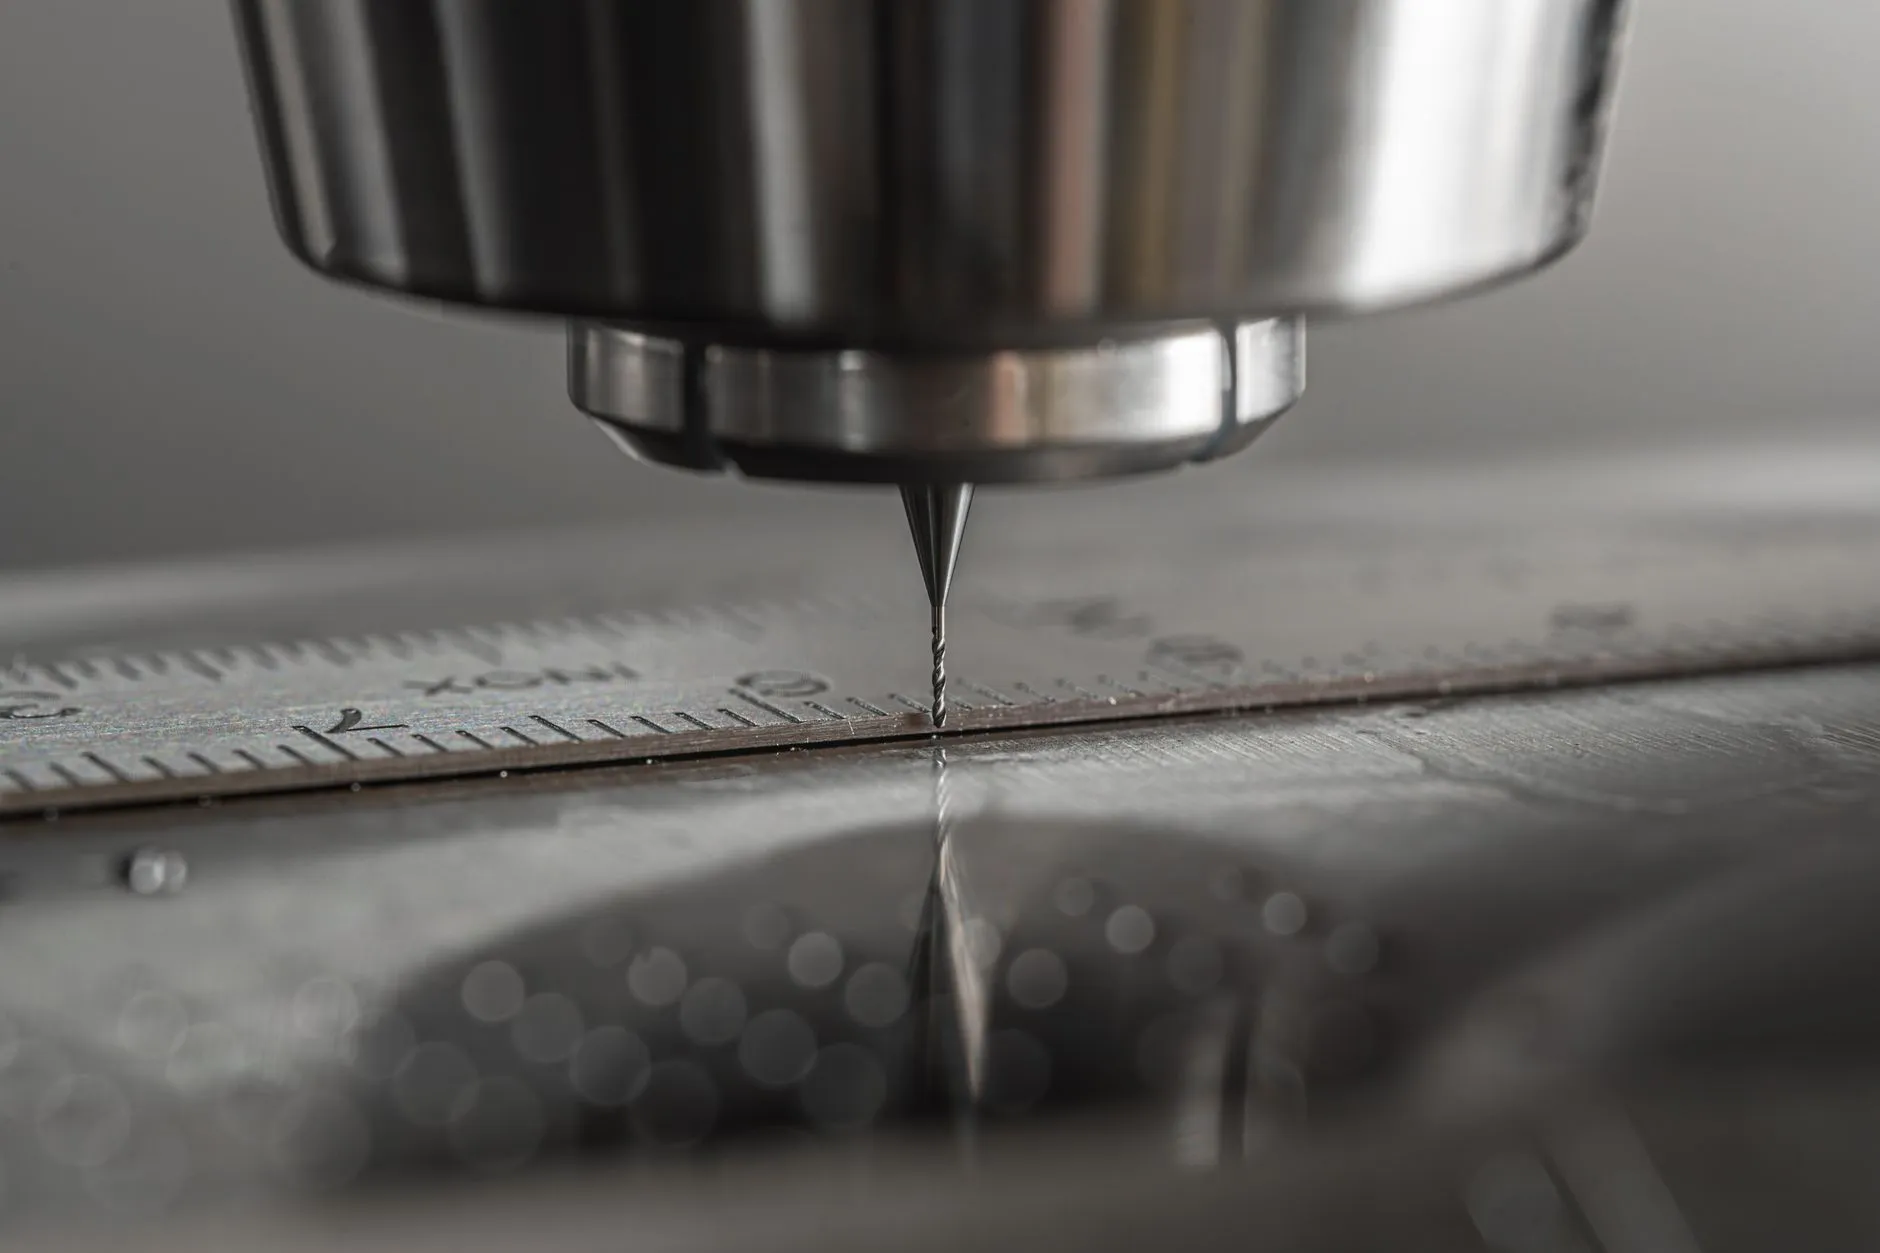
江鑫机械的应对思路,是把金属加工视为一个连续的能量流和信息流过程。以我们主推的复合加工单元为例,它将激光切割、精密冲压、在线检测整合在同一个工作域内,换模时间从传统的45分钟压缩到8分钟以内。这套系统最核心的突破在于模具制造环节的数字化预补偿——通过在刀路计算阶段就植入热变形模型,实际加工中的尺寸漂移量可控制在±0.015mm,这在薄壁不锈钢零件的批量生产中尤其关键。
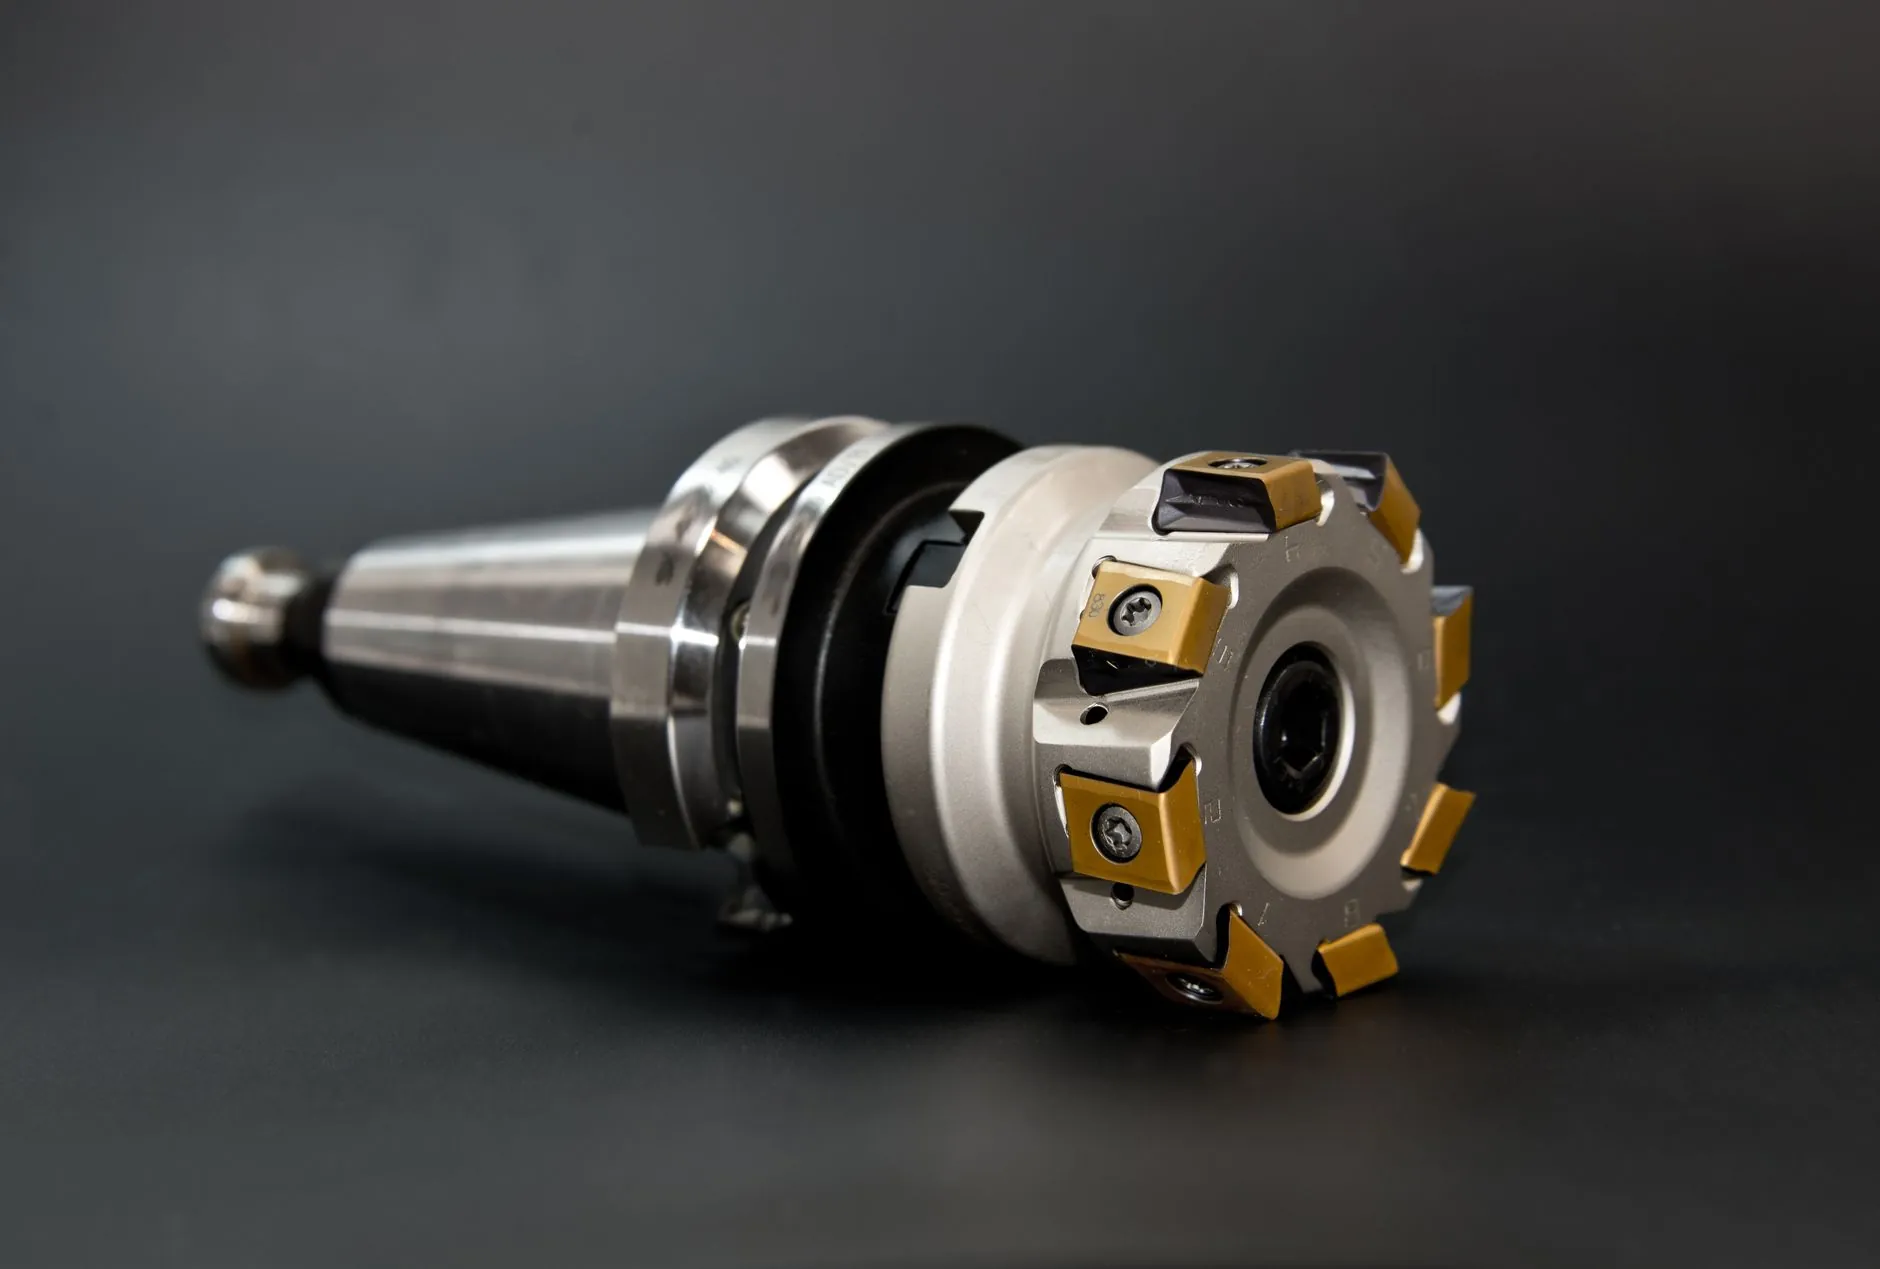
当然,集成不是把设备塞进同一个机壳就完事。我们做过对比测试:机械设备的刚性与振动抑制能力,直接决定了多工艺切换时的重复定位精度。江鑫采用的高牌号铸铁床身经过两次时效处理,配合自主研发的阻尼减振基座,在连续8小时重切削工况下,主轴热伸长量比普通结构降低了37%。这些数据,在选型时如果只看样本册上的最大功率,是根本看不出来的。
选型指南:三个容易被忽略的硬指标
- 工艺兼容性指数:设备是否支持从粗加工到精加工的连续装夹?夹具接口是否兼容你现有的机械配件库?这个指标决定了你的工装成本是线性增长还是指数增长。
- 能耗比曲线:在30%-80%负载区间内,设备的单位能耗是否平稳?有些设备满负荷时效率不错,但一降速就耗电猛增,这对多品种轮产的企业是隐形杀手。
- 维护可视度:核心部件(如主轴轴承、丝杠螺母副)是否提供独立的诊断窗口?在江鑫的设计中,所有润滑点都做了集中引出,维护工不用爬进床身就能完成日常保养,这能让停机时间减少一半。
应用前景:柔性产线是未来五年的分水岭
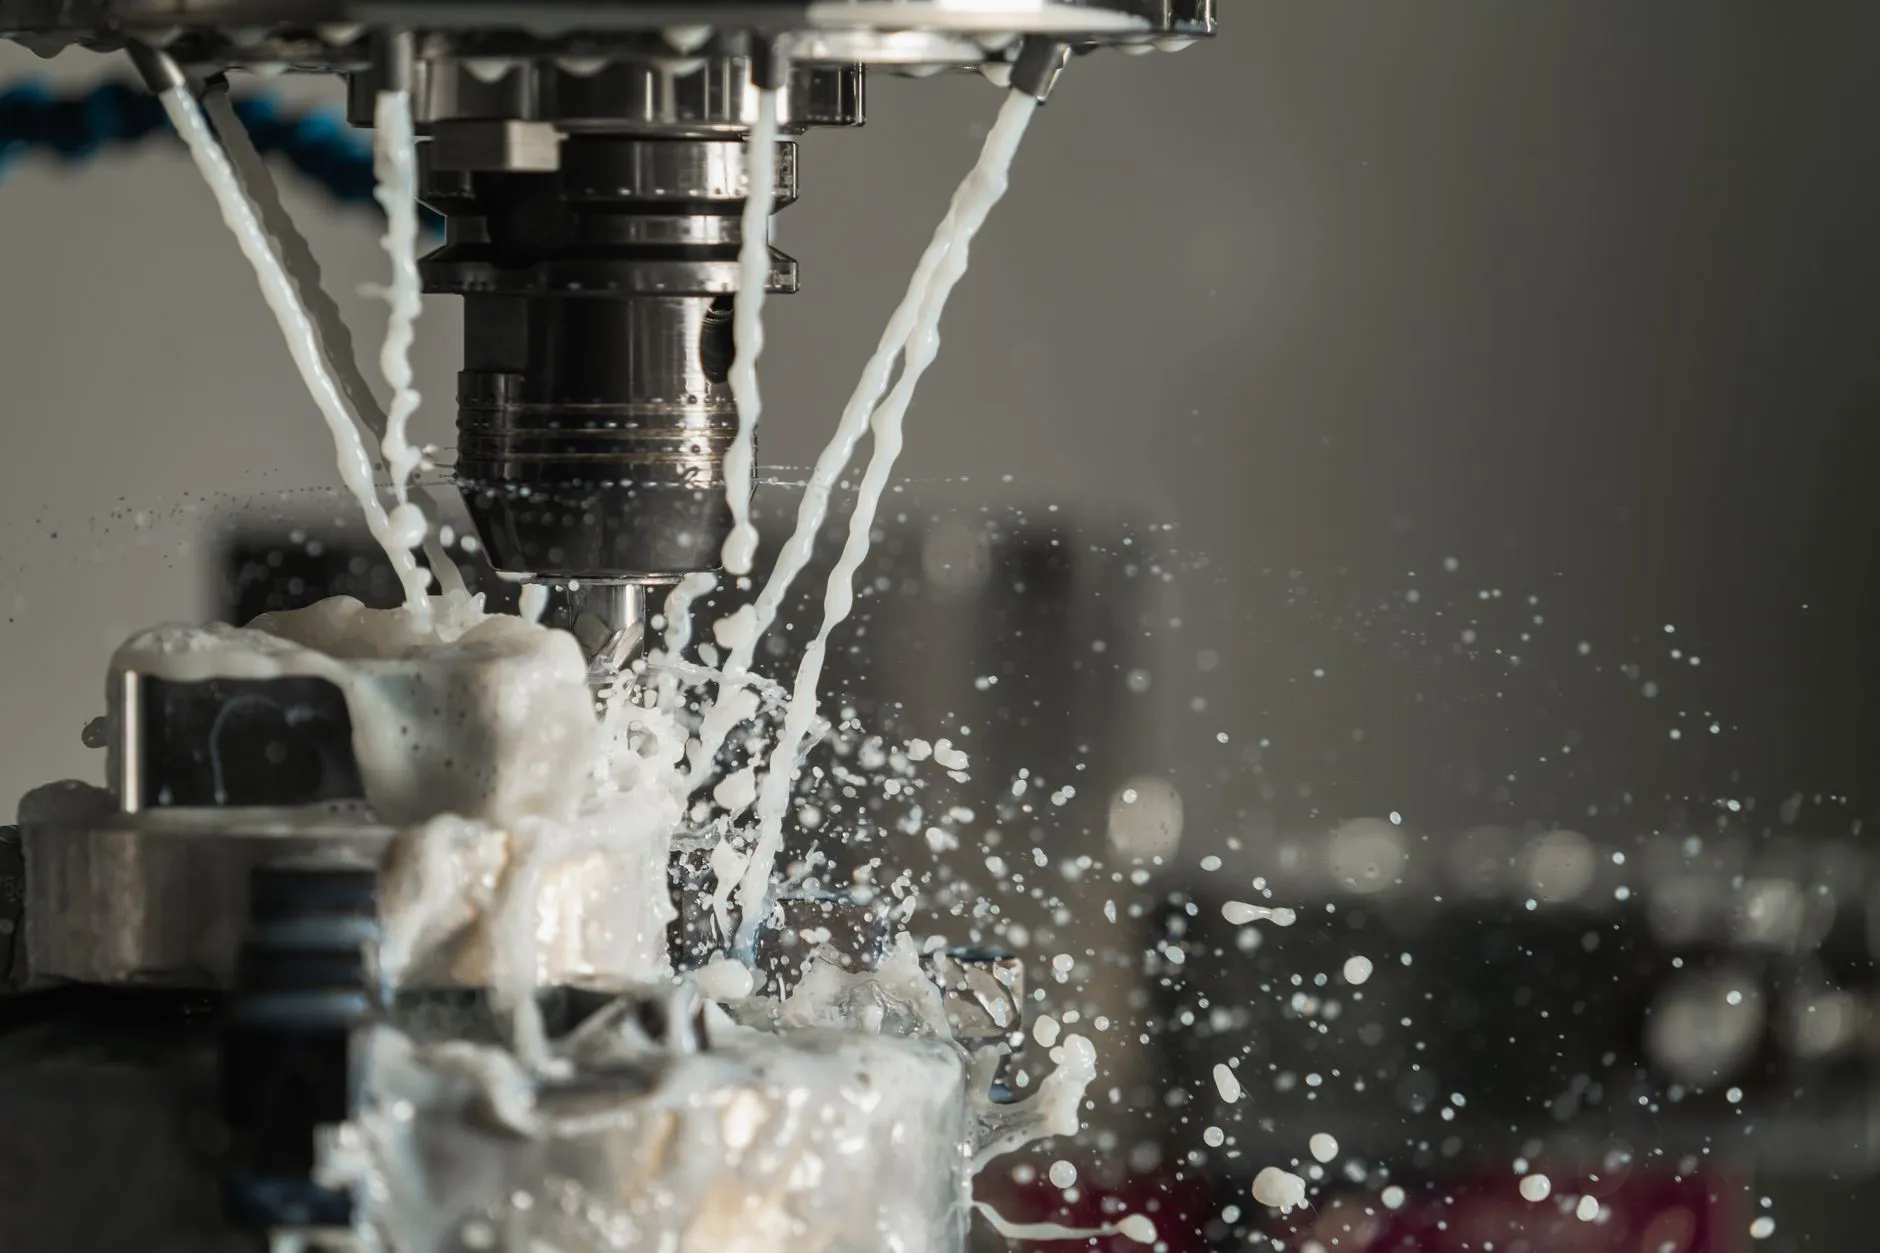
从汽车零部件到精密医疗器械,我们观察到,凡是能在模具制造环节实现快速迭代的企业,都在抢订单时占得先机。江鑫机械的集成方案并非追求“万能机床”,而是帮客户找到金属加工中最具杠杆效应的工艺组合点。比如针对阀体类零件,我们的“车铣+珩磨”复合模块,让客户在同一个夹具上完成了原本需要三台设备流转的工序,良品率从88%跳升到96.5%。
选设备终究是选一种生产哲学。与其追逐参数表上的极限值,不如算清楚每平方车间面积的产出率。作为泊头市的老牌装备企业,江鑫机械愿意把二十多年积累的工艺数据库开放给客户做前期打样验证——因为只有设备与零件“谈过恋爱”,未来的批量生产才不至于闹分手。您带着图纸来,我们帮您把选型这道题,变成一道证明题。