金属加工精度控制的关键技术要点与实操方法
在机械制造领域,金属加工精度的控制从来不是一道简单的算术题。它涉及机床刚性、刀具磨损、热变形、装夹方式乃至车间温度等多个变量的综合博弈。作为一家深耕机械设备与机械配件加工的企业,我们深知:精度不是检验出来的,而是设计并制造出来的。这其中的门道,往往藏在那些容易被忽视的细节里。
一、工艺基准的统一与装夹策略
很多加工偏差的根源,其实在工件上机床之前就已埋下。工艺基准不统一,是导致尺寸漂移的头号元凶。我们在模具制造中经常遇到这样的情况:粗加工和精加工分别采用了不同的定位基准,结果精加工后才发现位置度超差0.03mm。正确的做法是——遵循“基准统一”原则,尽可能让粗、精加工共用同一组定位面。对于箱体类机械配件,优先选用一面两孔定位;对于轴类零件,则要严格控制中心孔的角度公差。
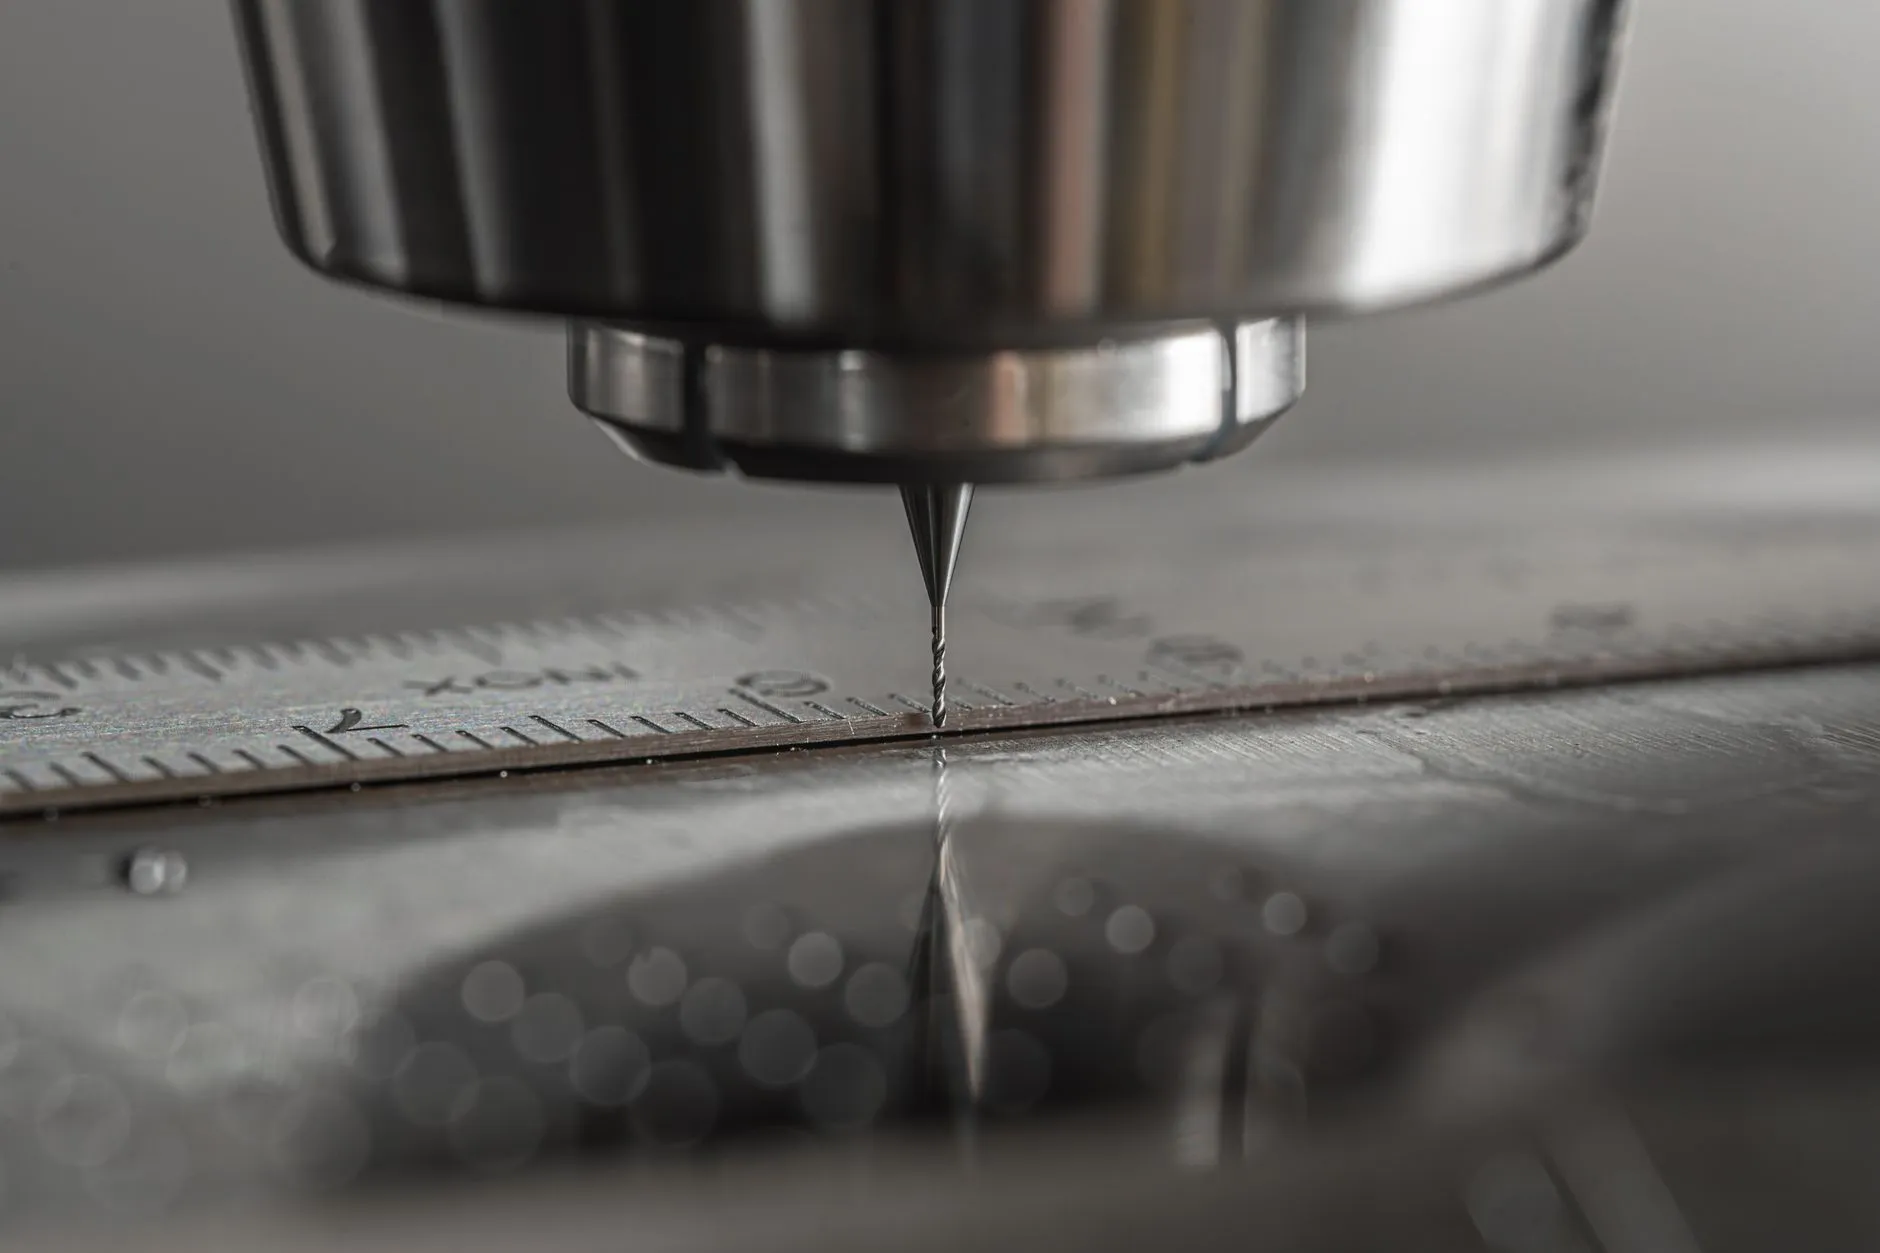
装夹力的控制同样关键。刚性不足的工件,如果一味加大夹紧力,必然引起弹性变形。我们做过一组对比试验:同一批薄壁套筒,采用径向均布的三爪卡盘加软爪,并将夹紧力从常规的3.2MPa降至2.4MPa,圆度误差从0.025mm改善到了0.008mm。这里要特别提醒,精加工前的半精加工阶段,一定要进行一次“应力释放”,即松开工件再重新以较小力度夹持,这对于消除前道工序的残余应力至关重要。
二、切削参数与刀具状态的双重管控
金属加工的精度控制,本质上是对切削过程中“力-热-振”三要素的平衡。以我们常做的45号钢模具镶块为例,推荐的精加工参数为:线速度120-140m/min,每齿进给0.05mm/z,背吃刀量控制在0.3mm以内。这个组合能有效避开机床-刀具-工件系统的共振区。但参数是死的,刀具状态是活的——当刀具后刀面磨损量VB达到0.15mm时,工件表面粗糙度会急剧恶化,同时径向切削力增大近30%,直接导致尺寸收缩。
- 每加工20-30件,检查一次刀具磨损带,用放大镜观察崩刃或积屑瘤。
- 精加工刀具建议采用“定时换刀”策略,而不是“磨损后换刀”,更稳定。
- 冷却液浓度要定期检测(建议保持5%-8%),浓度过低会加剧刀具磨损,过高则影响排屑。
值得注意的是,热变形对精度的影响具有滞后性。机床主轴在连续运转1.5小时后,其轴向热伸长量可达0.02-0.04mm。如果您的车间没有恒温控制,建议在开机后先进行30分钟的空运转预热,再正式加工;或者将精密尺寸的测量统一安排在机床热平衡后进行。
三、常见精度问题的现场判断与对策
在实际生产中,我们常遇到两类“疑难杂症”。一类是“让刀”现象——精加工后尺寸偏大,且沿进给方向呈喇叭口。这多半是刀具悬伸过长(超过直径的4倍)或刀杆刚性不足所致。对策很简单:改用硬质合金抗震刀杆,或缩短悬伸比。另一类是“周期性振纹”,表面呈现有规律的波浪状。这通常是主轴轴承预紧力不足或皮带轮动平衡不良,需要停机检查主轴径向跳动(标准应≤0.005mm)。
还有一点容易被忽略——测量方法的一致性。同一尺寸,用游标卡尺测和用内径千分尺测,结果可能相差0.01mm甚至更多。我们内部规定:关键尺寸必须使用与工艺文件一致的量具,且测量前需在标准块上校准归零。温度对测量的影响也很大,铝件在夏天中午和清晨的尺寸差可能达到0.02mm/m,所以精密测量最好在恒温间内进行。
说到底,金属加工精度的控制,靠的是对每一个环节的敬畏和对数据的敏感。无论是普通机械配件的批量生产,还是高精度模具制造的单件加工,只要把基准、参数、刀具、热变形这几个核心要素管住了,精度就能稳定在可控范围内。希望以上这些来自一线的经验,能对您的实际生产有所启发。