金属加工机械配件选型指南:如何匹配设备精度与生产需求
在金属加工车间里,一台运转正常的数控机床突然出现定位精度漂移,操作工往往第一时间怀疑伺服电机或丝杠。但根据我们走访大量模具制造企业的经验,超过六成的问题根源其实出在看似不起眼的机械配件上——联轴器的扭转刚度不足、导轨滑块的预压等级不匹配、刀柄的动平衡等级偏低。选对配件,本质上是在为整台机械设备搭建一个精度传递链。
精度匹配的核心:从误差传递链说起
任何一台金属加工设备,其最终加工精度都是各环节误差累积的结果。主轴径向跳动0.002mm、刀柄锥面接触率85%、联轴器扭转角0.5°——这些数字单独看都不大,但串联起来就可能让一个模具型腔的公差超出0.01mm。选型时不能只看单个配件的标称精度,而要计算整条传动链的误差均方根值。
举个例子:一台立式加工中心,X轴采用联轴器直连丝杠。如果联轴器选用铝合金弹性款,其扭转刚度约200Nm/rad;换成合金钢膜片式,刚度可提升至800Nm/rad以上。后者能将反向间隙带来的定位误差压缩60%以上,对模具制造中的曲面精加工意义显著。
按生产需求反推配件等级
不同工况对配件的诉求差异很大。粗加工场景下,切削力大、振动强,此时配件的刚性和抗疲劳强度优先于绝对精度;而精加工场景则要求低热膨胀系数和高重复定位精度。我们通常建议客户按以下维度做需求画像:
- 加工节拍:高速连续加工需关注配件温升特性,如丝杠支撑轴承的热稳定性
- 工件材质:钛合金、高温合金加工时振动频率高,需选用高阻尼合金刀柄
- 精度持久性:批量生产要求配件磨损曲线平缓,如导轨滑块预压等级选Z2以上
- 维护窗口:换型频繁的产线宜选模块化快换接口,减少停机时间
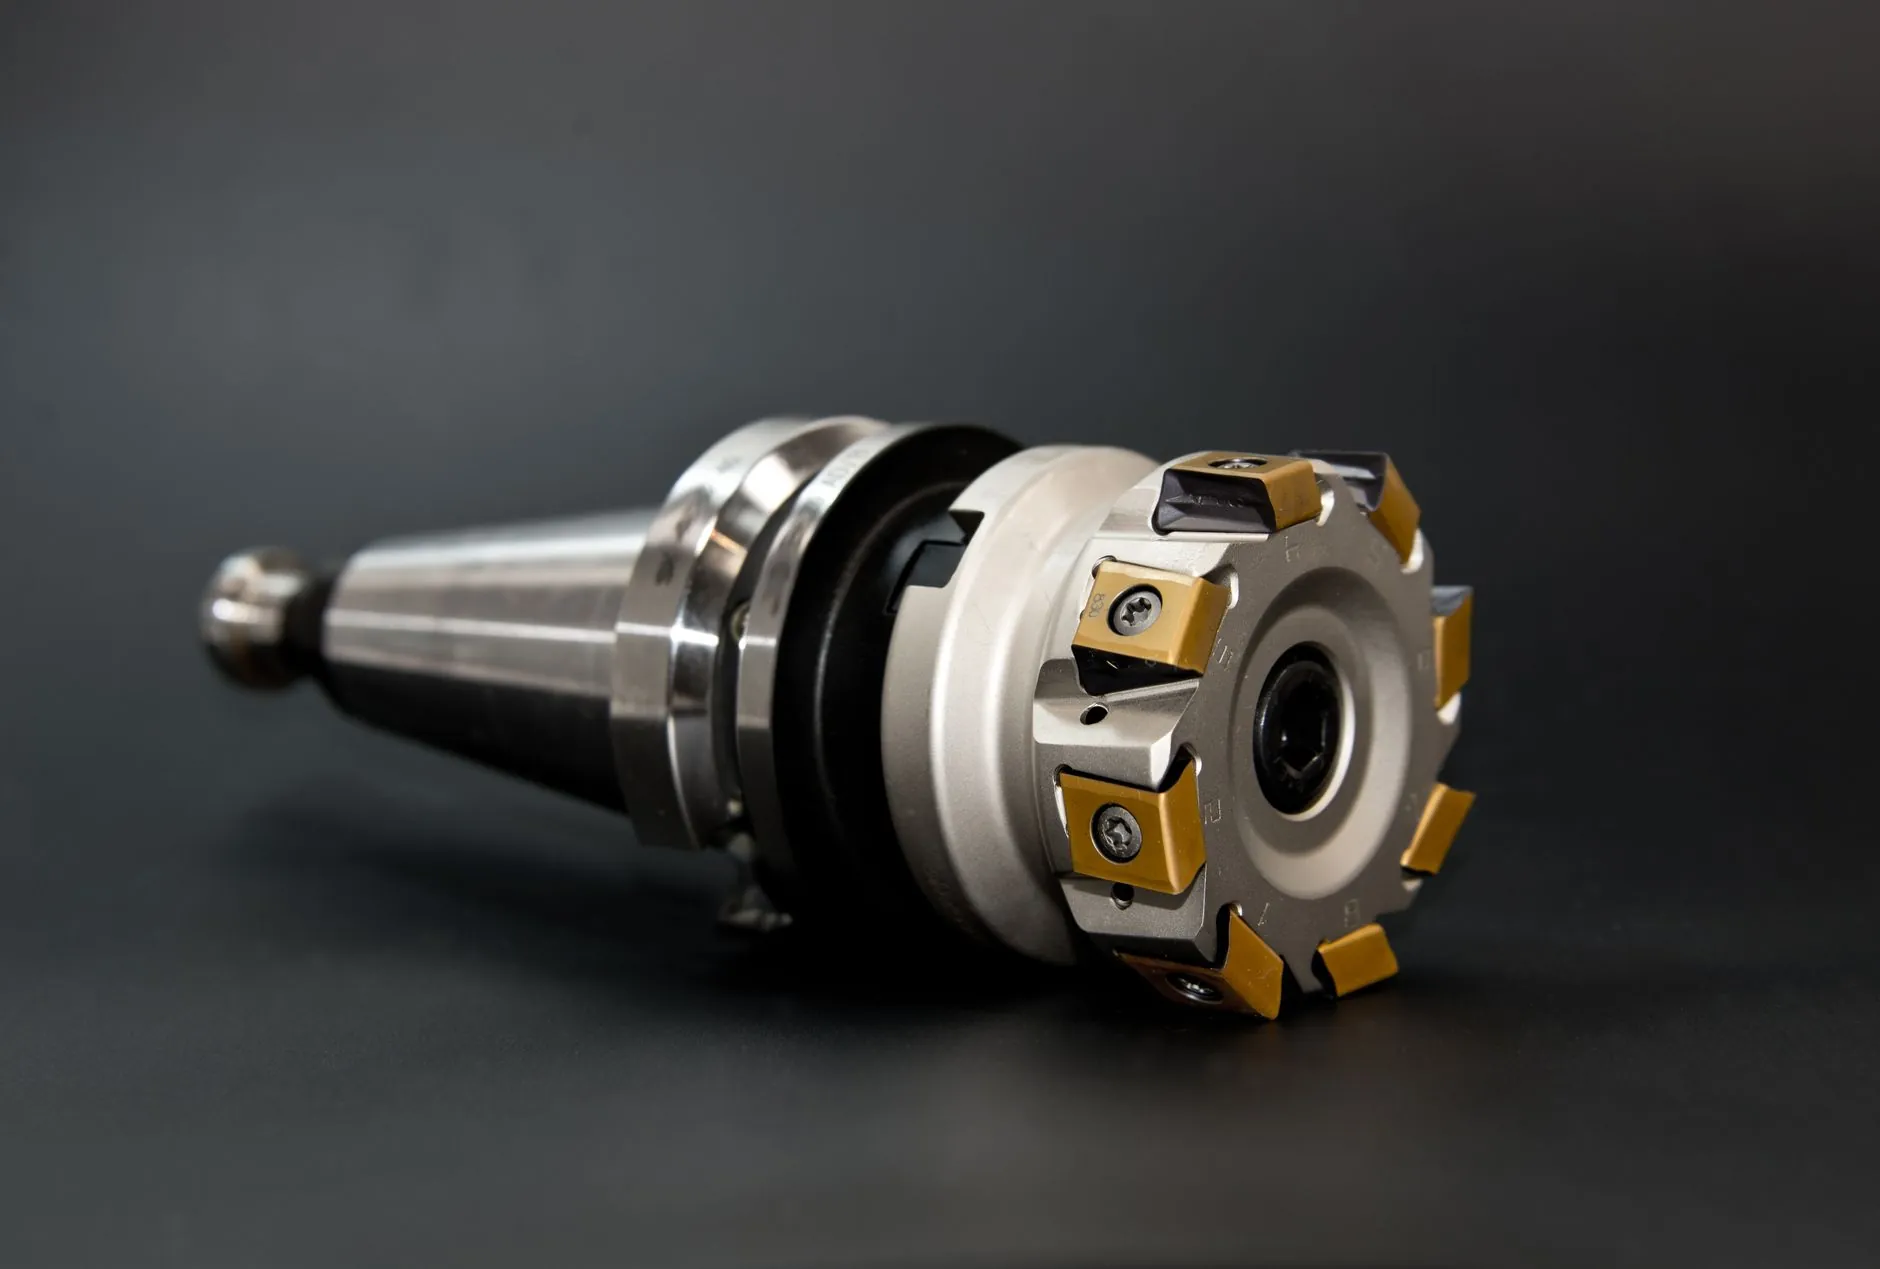
以模具制造为例,型腔铣削常采用小直径刀具、高转速策略。此时主轴端部的机械配件——如HSK-E50刀柄——其动平衡等级需达到G2.5以内,否则在20000rpm以上转速下,离心力会导致锥面微动磨损,精度保持期从两年缩短到半年。
数据对比:选型偏差带来的实际代价
我们曾跟踪过两组同型号加工中心的生产数据。A组按原厂推荐配置配件,B组为降本改用低一档的国产联轴器和导轨滑块。运行12个月后的对比结果如下:
- A组X轴重复定位精度衰减0.003mm,B组衰减0.011mm
- A组导轨滑块磨损量0.008mm,B组达到0.025mm
- A组因精度超差导致的返修率为1.2%,B组为4.7%
- 综合维护成本B组反而高出A组约18%
这组数据说明一个问题:配件选型不是简单的采购比价,而是对金属加工全生命周期成本的预判。精度匹配的代价在前期,不匹配的代价在后期,且后者往往以停机损失和废品率的形式成倍放大。
泊头市江鑫机械设备制造有限公司在长期服务模具制造与精密加工客户的过程中,积累了一套按工况分级配置配件的实操方法。从联轴器扭转刚度到导轨预压等级,从刀柄动平衡到丝杠支撑轴承游隙,每个参数都对应着具体的加工场景。选型没有万能公式,但有一条原则值得坚持:让配件的精度等级比设备当前需求高半档,为未来产能升级留出余量。