机械配件加工精度影响因素解析:材料、工艺与设备的关键作用
在金属加工领域,加工精度是衡量工艺水平的核心指标。无论是批量生产的机械配件,还是单件定制的模具制造,精度偏差往往直接决定产品的装配性能与使用寿命。许多客户在询价时只关注价格,却忽略了影响精度的深层因素。本文从材料、工艺与设备三个维度展开分析,帮助您理解精度控制的底层逻辑。
一、材料特性对加工精度的基础影响
不同金属材料的切削性能差异显著。例如,45号钢与304不锈钢在同等切削参数下,后者因加工硬化倾向强,刀具磨损更快,尺寸稳定性更难保证。材料的导热系数、弹性模量以及内应力分布,都会在切削热与切削力作用下引发微变形。对于高精度机械配件,若原材料未经去应力退火处理,加工后放置数小时便可能出现0.01mm以上的尺寸漂移。
二、工艺路线与参数设定的关键作用
合理的工艺编排能有效降低误差累积。以模具制造为例,粗加工、半精加工与精加工的分阶段策略至关重要。粗加工留余量过大,精加工时切削力剧增;留余量过小,则无法消除前道工序的形变层。
- 切削三要素:线速度、进给量、切削深度需根据刀具涂层与工件材质匹配。例如加工铝合金时,提高线速度至300m/min以上可抑制积屑瘤,改善表面粗糙度。
- 装夹方式:薄壁件采用多点柔性夹持或真空吸附,避免夹紧力导致椭圆变形。
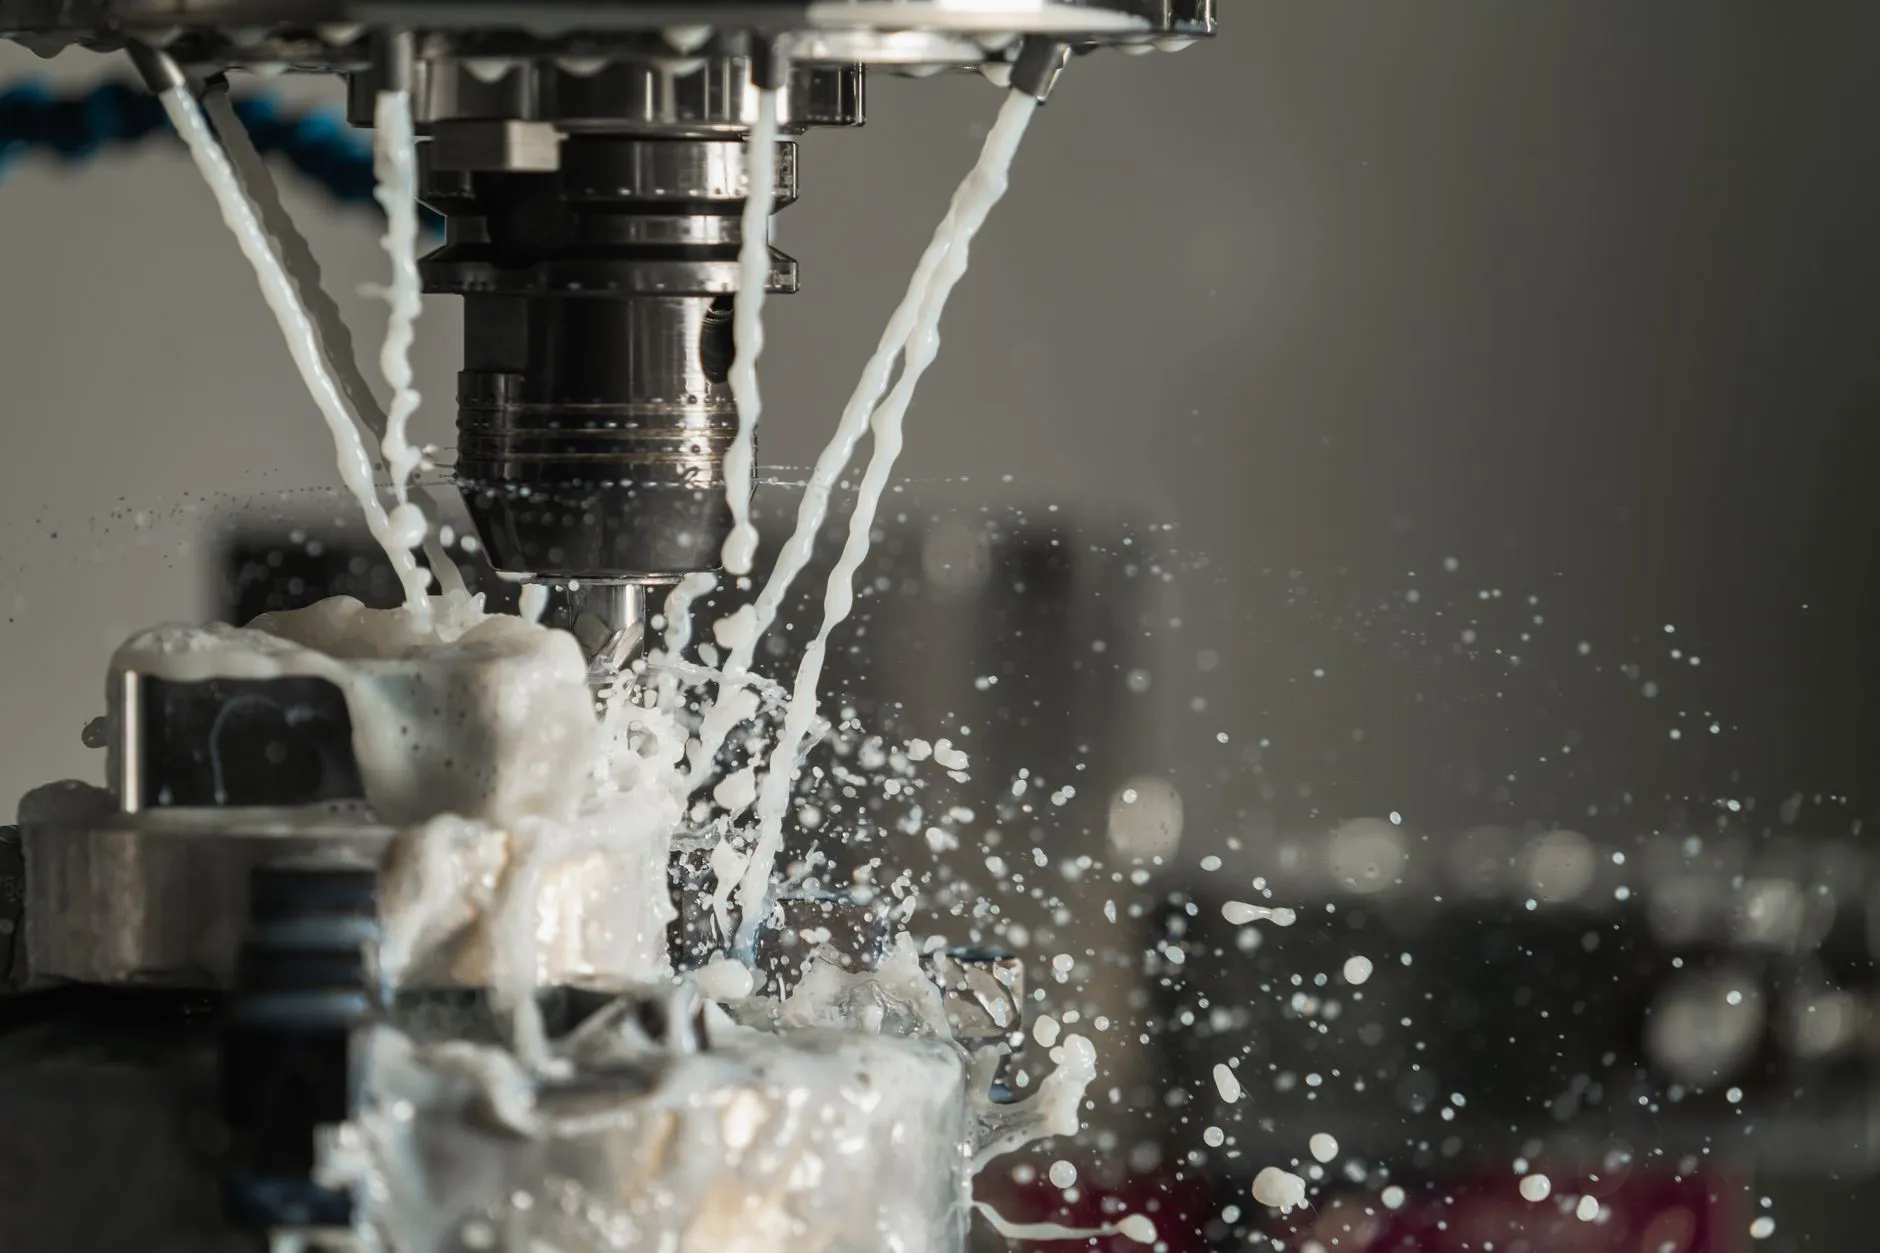
- 冷却策略:高压内冷可精准控制切削区温度,减少热膨胀引起的尺寸偏差。
三、设备刚性与热稳定性不可忽视
机械设备本身的静态精度与动态特性同样关键。一台使用多年的加工中心,即便导轨磨损轻微,其主轴径向跳动若超过0.008mm,精铣面便会出现振纹。此外,车间温度波动对高精度加工影响极大——铸铁床身与铝制工件的热膨胀系数不同,昼夜温差5℃即可造成微米级误差。因此,恒温车间与设备预热程序是精密机械配件生产的标配。
曾有一批液压阀体配件,客户反馈装配时阀芯卡滞。检测发现,阀孔圆柱度超差0.015mm。追溯原因:加工时未考虑材料在切削热下的膨胀,冷却后孔径收缩不均。调整精镗参数并增加在线测量补偿后,合格率从72%提升至98%。这个案例说明,精度控制是材料、工艺、设备三者的系统工程。
泊头市江鑫机械设备制造有限公司在金属加工与模具制造实践中,始终坚持从材料预处理到设备点检的全流程管控。理解这些精度影响因素,有助于您在采购机械配件时提出更明确的技术要求,也便于与加工方高效沟通。