金属加工机械设备选型指南:如何匹配模具定制与批量生产需求
从需求出发:金属加工设备选型的底层逻辑
在金属加工领域,设备选型从来不是简单的"买贵的"或"买大的"。泊头市江鑫机械设备制造有限公司在服务客户的过程中发现,许多企业在采购金属加工机械设备时,容易陷入两个极端:要么按最大产能配置,导致设备利用率长期低于40%;要么一味压缩预算,结果设备刚投产就面临精度不足、无法承接高附加值订单的窘境。真正合理的选型,应当从产品特征、订单结构和工艺路线三个维度倒推设备参数。
模具制造与批量生产:两类需求的设备配置差异
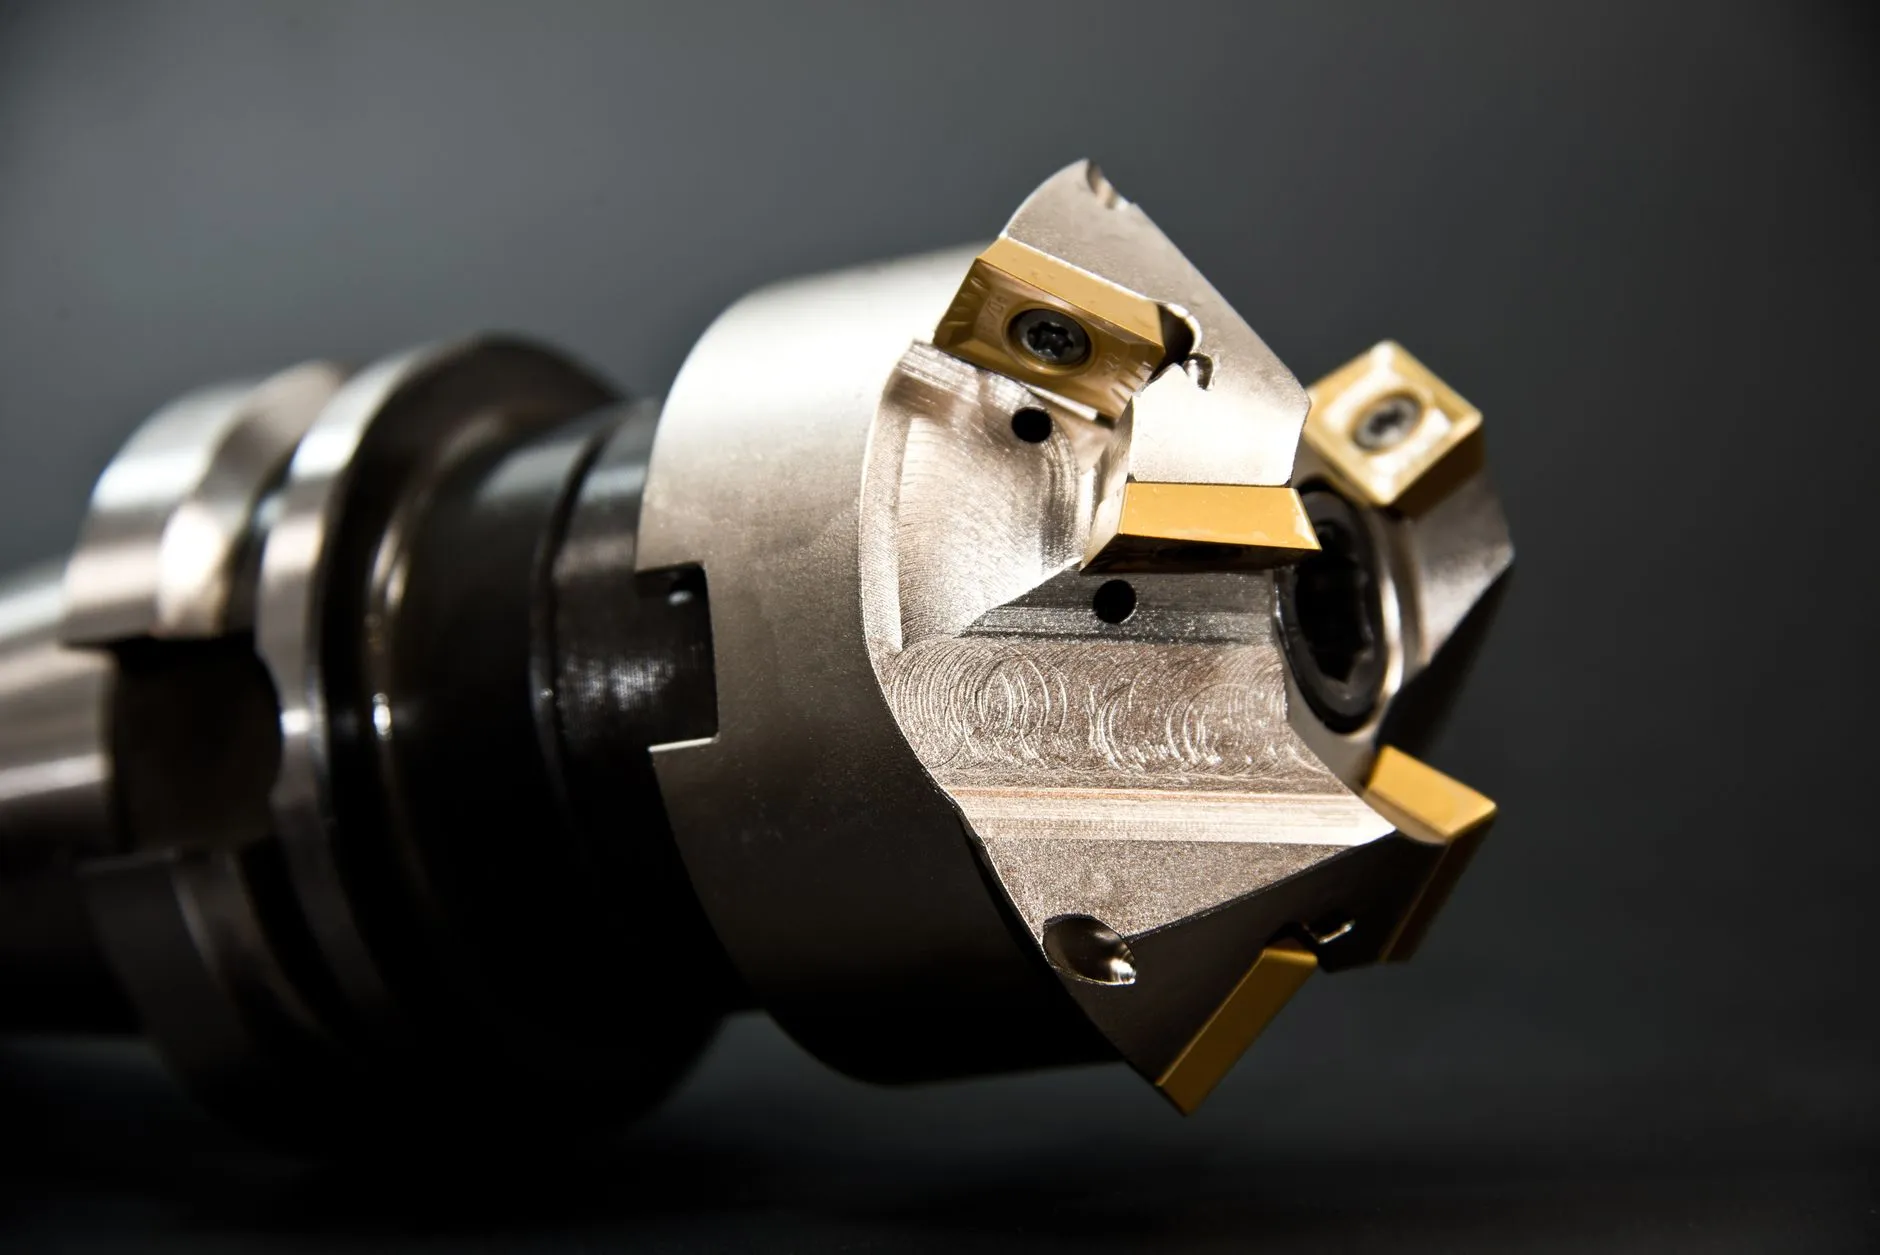
模具制造属于典型的单件、小批量、高精度生产模式。这类场景对设备的核心诉求是加工精度、表面质量和柔性换产能力。以注塑模具为例,型腔面的粗糙度通常要求Ra0.4以下,且需要五轴联动来加工深腔和倒扣结构。此时,一台高刚性、高转速的加工中心配合精密电火花成型机,往往比一条自动化生产线更实用。
批量生产则完全不同。当订单进入月产数千件的节奏时,节拍效率、一致性和自动化程度成为首要指标。这时需要考虑的是:是否采用专机、是否配置自动送料系统、刀具寿命能否支撑连续加工。泊头江鑫机械在为客户做方案时,通常会建议批量生产场景优先评估机械配件的标准化程度——标准件越多,自动化改造的投入产出比就越高。
关键参数如何对齐实际工艺
选型时最容易被忽视的是"参数匹配"而非"参数高低"。以下几个维度值得逐项核对:
- 行程与工件尺寸:设备行程应比最大工件尺寸留出15%-20%的余量,否则夹具和刀具干涉会成为日常困扰。
- 主轴功率与材料切除率:加工45号钢与加工铝合金对主轴扭矩的要求差异显著,不能只看转速上限。
- 定位精度与重复定位精度:模具制造看定位精度,批量生产看重复定位精度,两者侧重点不同。
- 刀库容量与换刀时间:批量生产中,换刀时间每增加1秒,按每天500次换刀计算,一年就损失约40小时有效加工时间。
常见选型误区与规避方法
不少客户在采购金属加工设备时,习惯用"同行的配置"作为参照。但同行的产品结构、材料批次、甚至厂房地基条件都可能不同。更可靠的做法是:提供典型工件的图纸和年产量预测,让设备厂家做节拍测算和工艺验证。泊头江鑫机械在承接模具制造配套项目时,通常会先做小批量试切,用实测数据确认设备配置是否达标,再进入正式采购流程。
总结:选型是工艺决策,不是采购决策
金属加工机械设备的选择,本质上是对自身工艺路线的梳理。模具定制看重精度与柔性,批量生产看重效率与稳定性,两者的设备配置逻辑截然不同。把工件特征、订单节拍和精度要求列清楚,再与有经验的设备制造商共同做工艺验证,才能真正买到"用得上、用得起、用得久"的设备。