模具定制与机械配件加工:影响金属加工精度的关键工艺解析
在金属加工领域,精度是衡量产品质量的核心指标。无论是模具制造还是机械配件加工,哪怕0.01mm的偏差都可能导致整批工件报废。泊头市江鑫机械设备制造有限公司在长期服务客户的过程中发现,许多精度问题并非源于设备本身,而是工艺路线和过程控制的系统性缺失。
影响精度的三大工艺环节
金属加工的精度损失通常集中在三个节点:装夹定位、切削参数、热变形控制。装夹环节中,重复定位精度低于0.005mm的夹具很难保证批量一致性;切削参数方面,进给速度与主轴转速的匹配直接影响表面粗糙度;而热变形往往被忽视——连续加工2小时后,主轴温升可达15℃,轴向伸长量足以让公差带偏移。
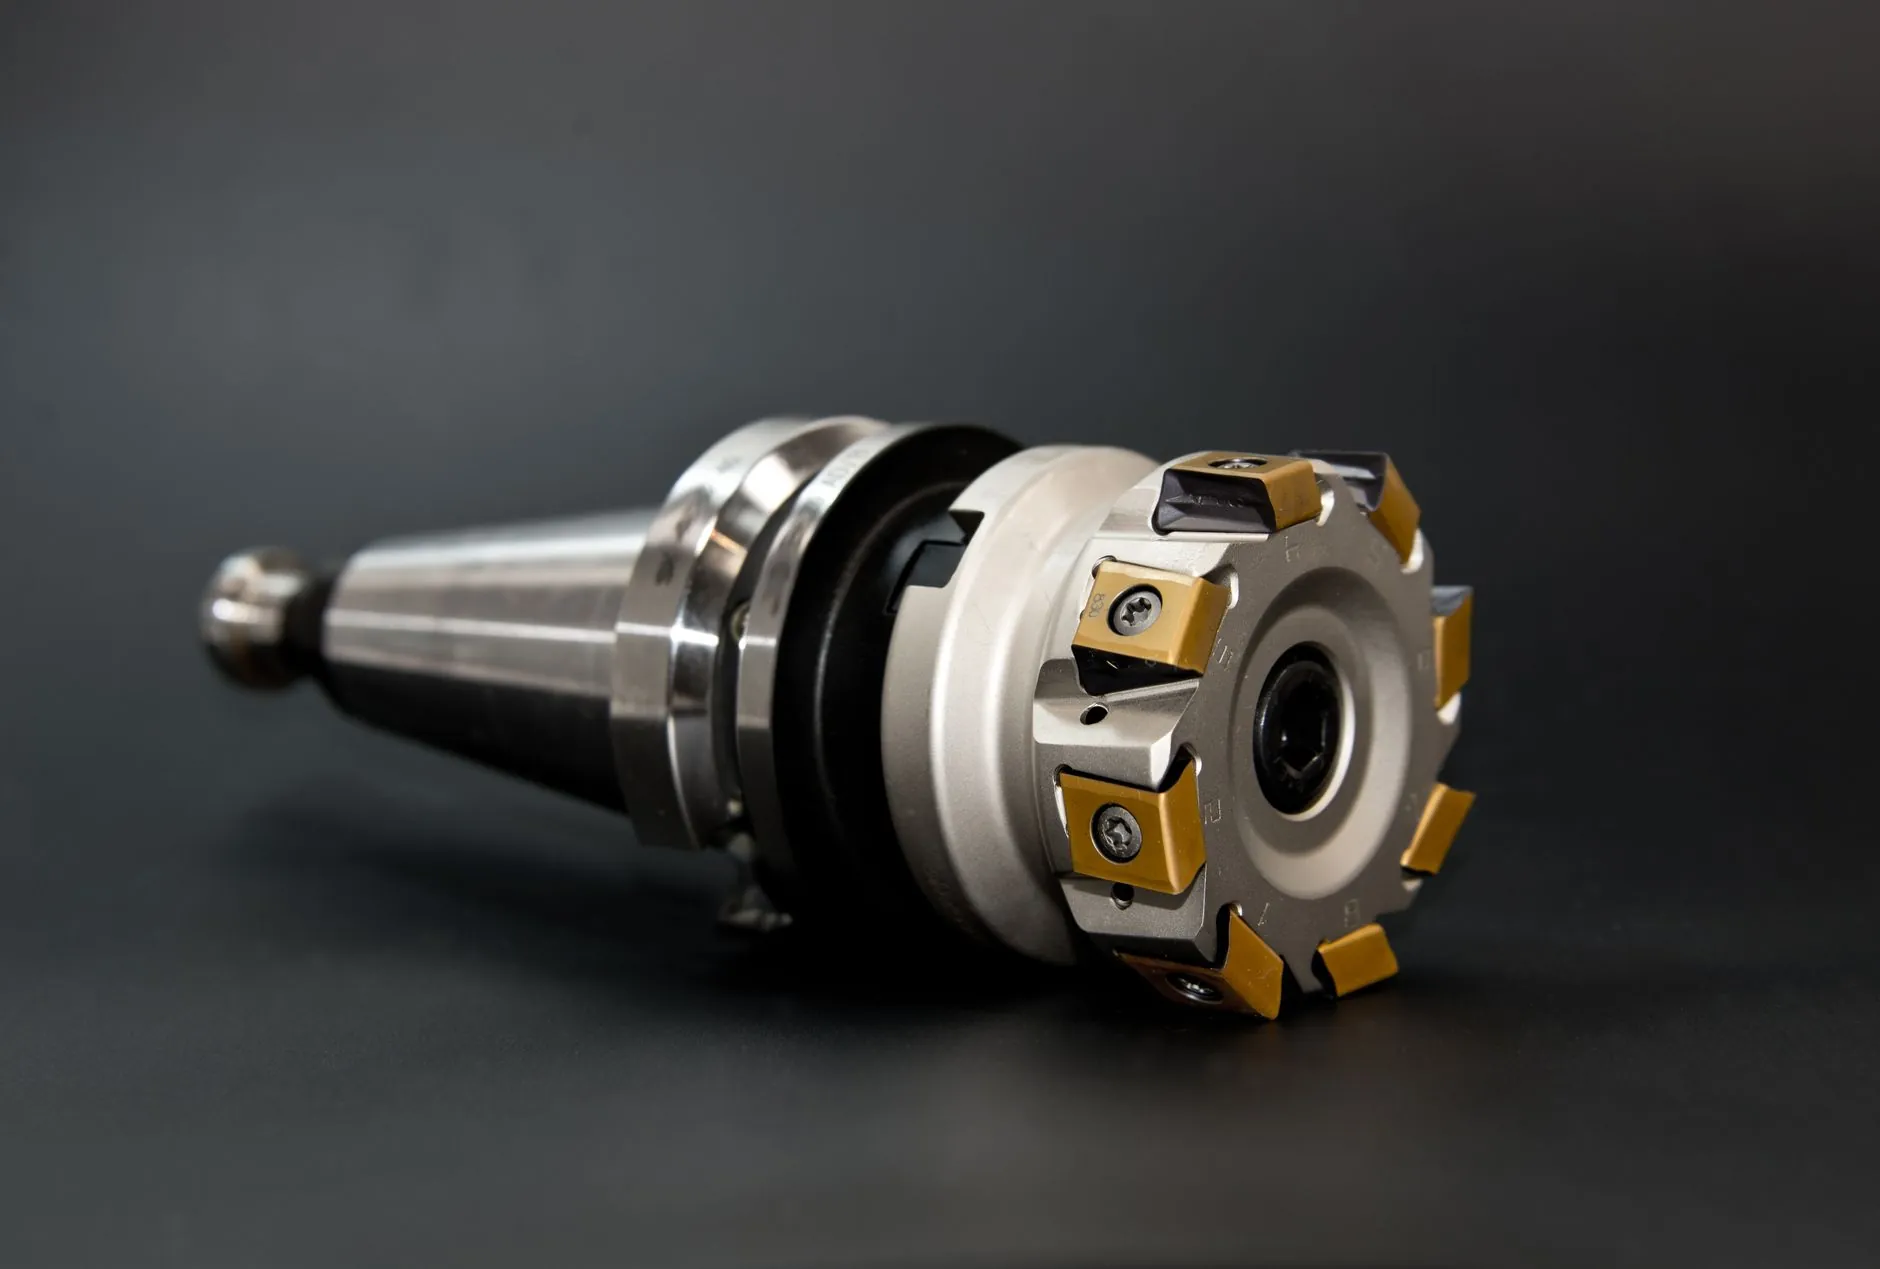
以常见的45#钢法兰盘加工为例,粗车时切削深度2mm、进给0.3mm/r,精车时降至0.5mm和0.1mm/r,配合充分的切削液冷却,表面粗糙度可从Ra3.2稳定提升至Ra1.6。这些参数并非固定公式,需要根据机械设备的刚性动态调整。
模具定制中的精度分配策略
模具定制的精度分配遵循“先紧后松”原则。型腔尺寸公差通常取产品公差的1/3,导向机构配合间隙控制在0.02-0.04mm,分型面贴合度要求达到90%以上接触面积。实际加工中,模具制造企业常用慢走丝线切割处理镶件,位置精度可达±0.003mm,而型腔粗加工则用电火花成型,留0.15mm余量后再精修。
一套家电外壳注塑模的典型精度分配如下:
- 型腔深度公差:±0.02mm
- 型芯台阶同轴度:φ0.015mm
- 顶针孔位置度:±0.01mm
- 冷却水道间距偏差:±0.5mm
这些数据来自实际生产验证,而非理论推算。泊头江鑫在为客户定制模具时,会依据产品壁厚和收缩率反向推导加工公差,避免过度追求精度导致成本失控。
数据对比:不同工艺路线的精度表现
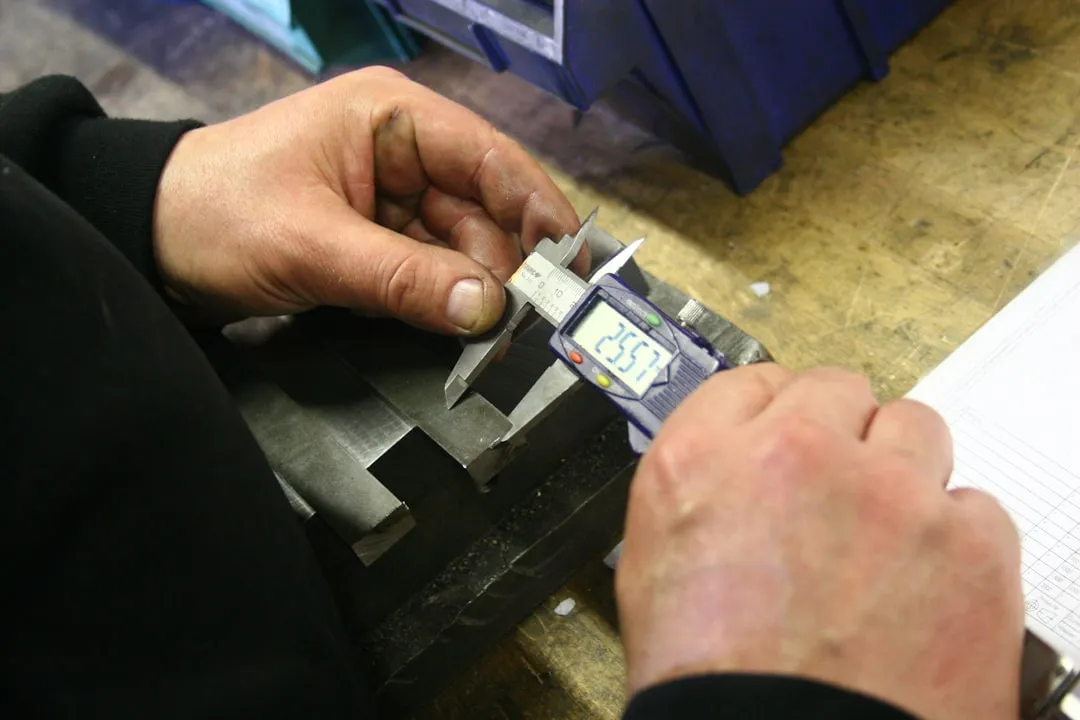
同一批机械配件,采用不同工艺路线加工,精度和效率差异显著。以轴承座内孔加工为例:
- 普通车床+手动测量:圆度0.02mm,单件耗时8分钟
- 数控车床+在线检测:圆度0.008mm,单件耗时3.5分钟
- 加工中心+镗刀精修:圆度0.005mm,单件耗时2.8分钟
数据表明,设备升级带来的精度提升约为2-4倍,但真正决定稳定性的仍是过程控制能力。同一台数控车床,是否使用恒温车间、是否定期激光干涉仪校准,精度波动可相差一个数量级。
金属加工的精进没有捷径。理解材料特性、尊重设备极限、用数据驱动工艺调整,才是机械设备和机械配件加工企业持续交付高精度产品的底层逻辑。泊头市江鑫机械设备制造有限公司建议,每季度对关键设备进行一次精度校准,并建立刀具寿命追踪表,让精度管理从经验判断走向数据决策。