金属加工机械与机械配件选型指南:如何匹配制造业生产需求
在制造业实际生产中,不少企业面临同一个问题:设备买回来了,却发现加工精度达不到要求,或者机械配件频繁更换导致停机时间过长。这背后往往不是设备本身的问题,而是选型阶段没有将加工需求、材料特性和设备参数做系统性匹配。泊头市江鑫机械设备制造有限公司在长期服务客户的过程中发现,选型失误带来的隐性成本,往往比设备采购差价高出数倍。
当前金属加工行业对设备与配件的真实需求
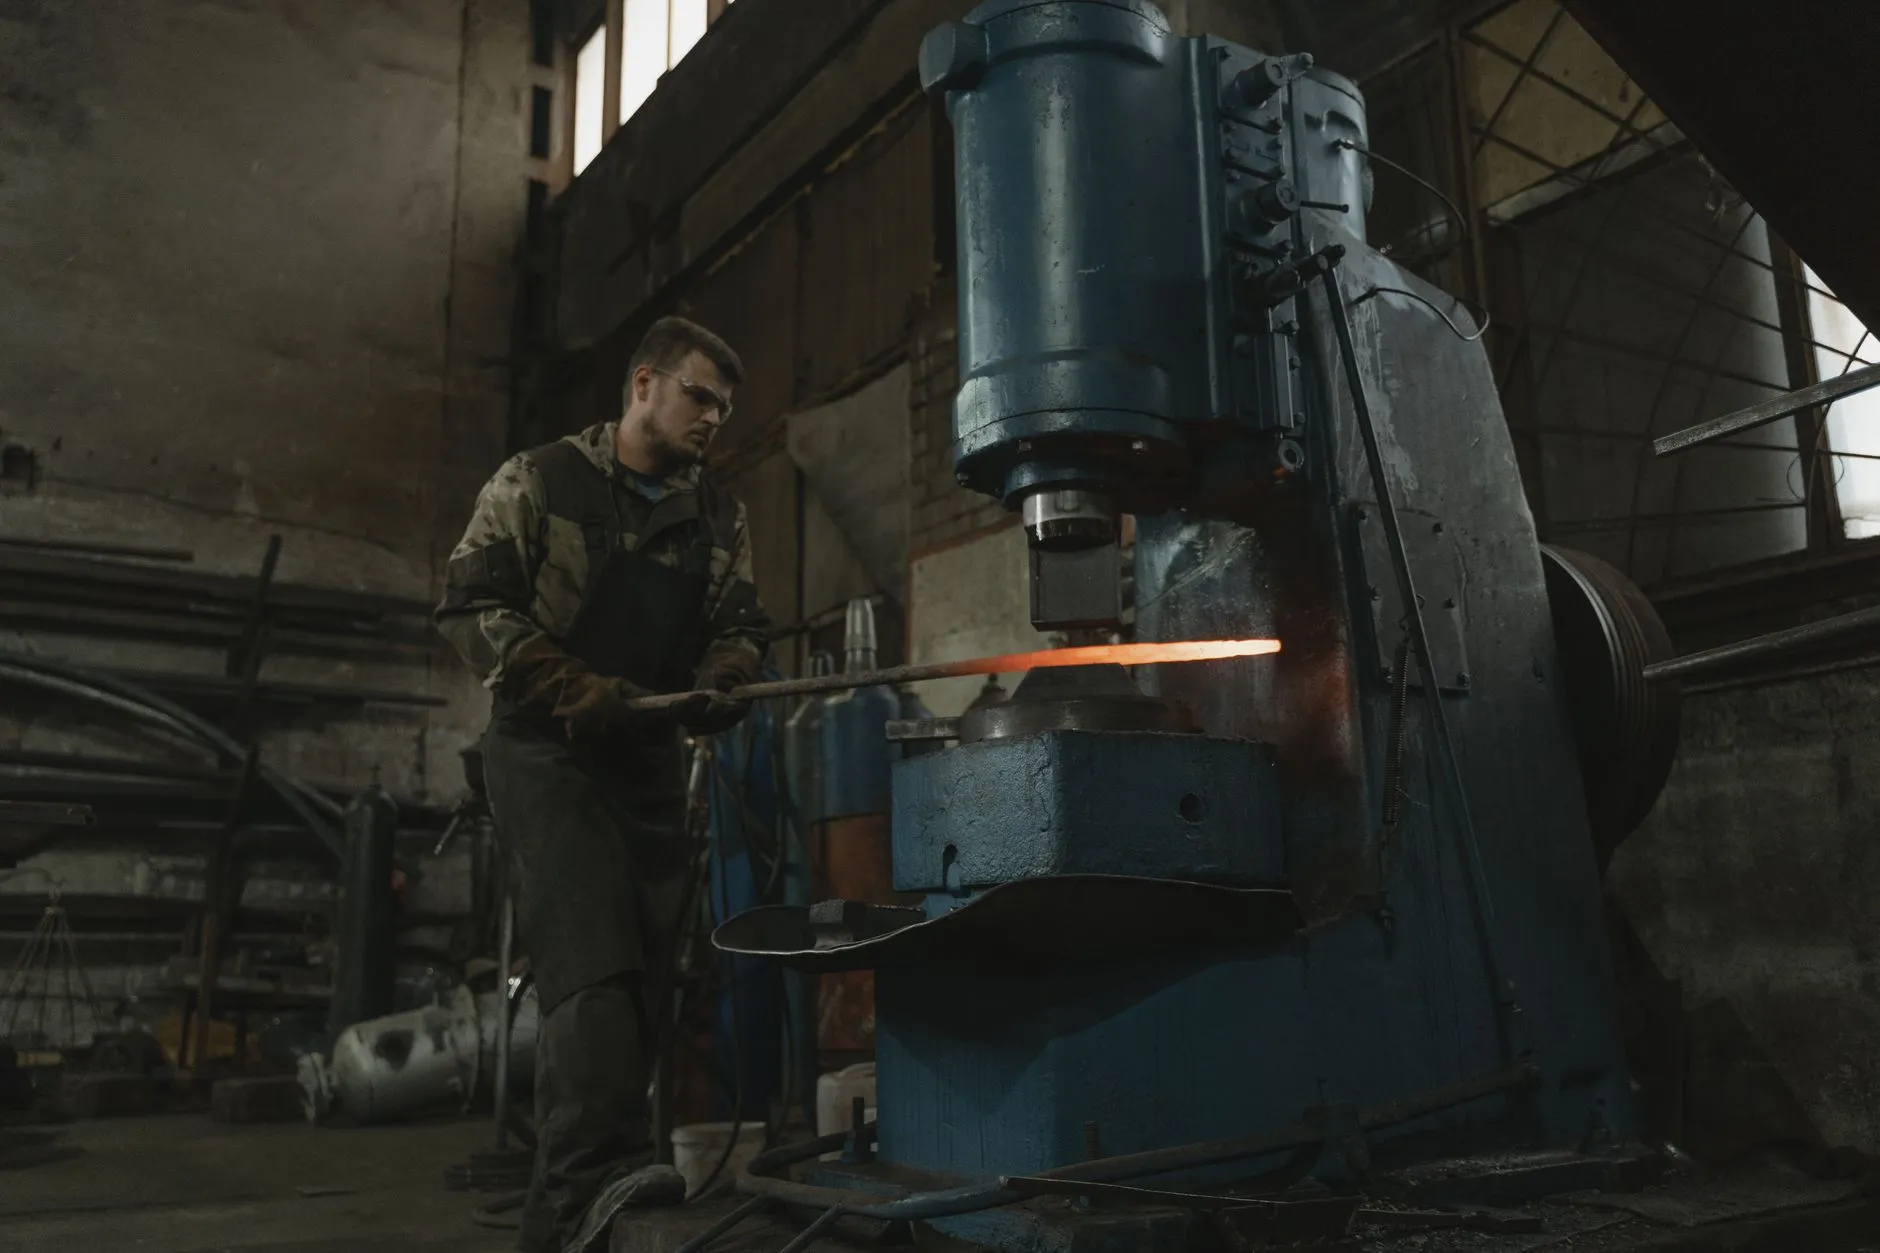
制造业向精密化、自动化方向转型的趋势已经非常明确。以汽车零部件和五金冲压行业为例,对冲压精度、模具寿命和连续运行稳定性的要求逐年提高。传统的通用型金属加工设备已经很难满足批量生产中±0.02mm级别的公差控制,而机械配件的耐磨性和互换性也直接决定了生产线的综合效率。市场对非标定制设备的需求增长明显,标准化产品正在让位于针对性更强的定制方案。
选型的核心技术逻辑:从加工需求反推设备参数
很多采购决策习惯从设备规格出发,看吨位、看功率、看价格,却忽略了最基本的一步——先明确自己要加工什么。不同的材料(如Q235碳钢、304不锈钢、铝合金)对机械设备的切削力、刚性和驱动方式要求差异很大。举个例子,加工3mm厚的不锈钢板,如果选用普通开式冲床,机身刚性不足会导致模具刃口快速磨损,反而增加模具制造和更换的成本。
正确的逻辑应该是这样的:
- 确定工件参数:材料牌号、厚度范围、最大尺寸、精度等级
- 核算加工节拍:单件加工时间要求决定设备速度和自动化程度
- 匹配设备刚性:根据材料抗拉强度和厚度选择机身结构和吨位余量
- 评估配件兼容性:模具接口、导轨规格、传动件是否易于采购和更换
这套逻辑看起来简单,但实际执行中,很多企业跳过了第一步和第二步,直接进入比价环节,结果就是设备到了现场才发现“能用但不好用”。
关键配件与模具的匹配实践
在模具制造环节,模具材料的选择与设备参数同样重要。Cr12MoV和SKD-11是两种常见冷作模具钢,前者适合中小批量冲压,后者在高速连续冲压中表现更稳定。如果设备行程次数超过200次/分钟,模具导向机构就必须采用滚珠导柱而非滑动导柱,否则导向间隙会在短时间内扩大,影响冲裁断面质量。
机械配件的选型同样需要关注互换性和寿命周期。以冲床离合器为例,气动离合器的响应速度比机械刚性离合器快30%以上,但维护要求也更高。对于多品种小批量生产场景,选择气动离合器配合变频控制的方案,灵活性优势明显;而单一品种大批量生产,刚性离合器的高可靠性和低维护成本反而更合适。
面向未来的选型思路
随着人工成本上升和交付周期压缩,金属加工设备的选型正在从“单机性能优先”转向“产线协同优先”。一台设备的技术参数再漂亮,如果与上下游工序的节拍不匹配,整线效率依然上不去。泊头市江鑫机械设备制造有限公司建议制造企业在选型阶段就引入工艺规划的思路,把设备、模具和配件作为一个系统来评估,而不是分开采购、各自为政。这样做的直接收益是:设备综合利用率提升15%-25%,模具异常停机减少30%以上。