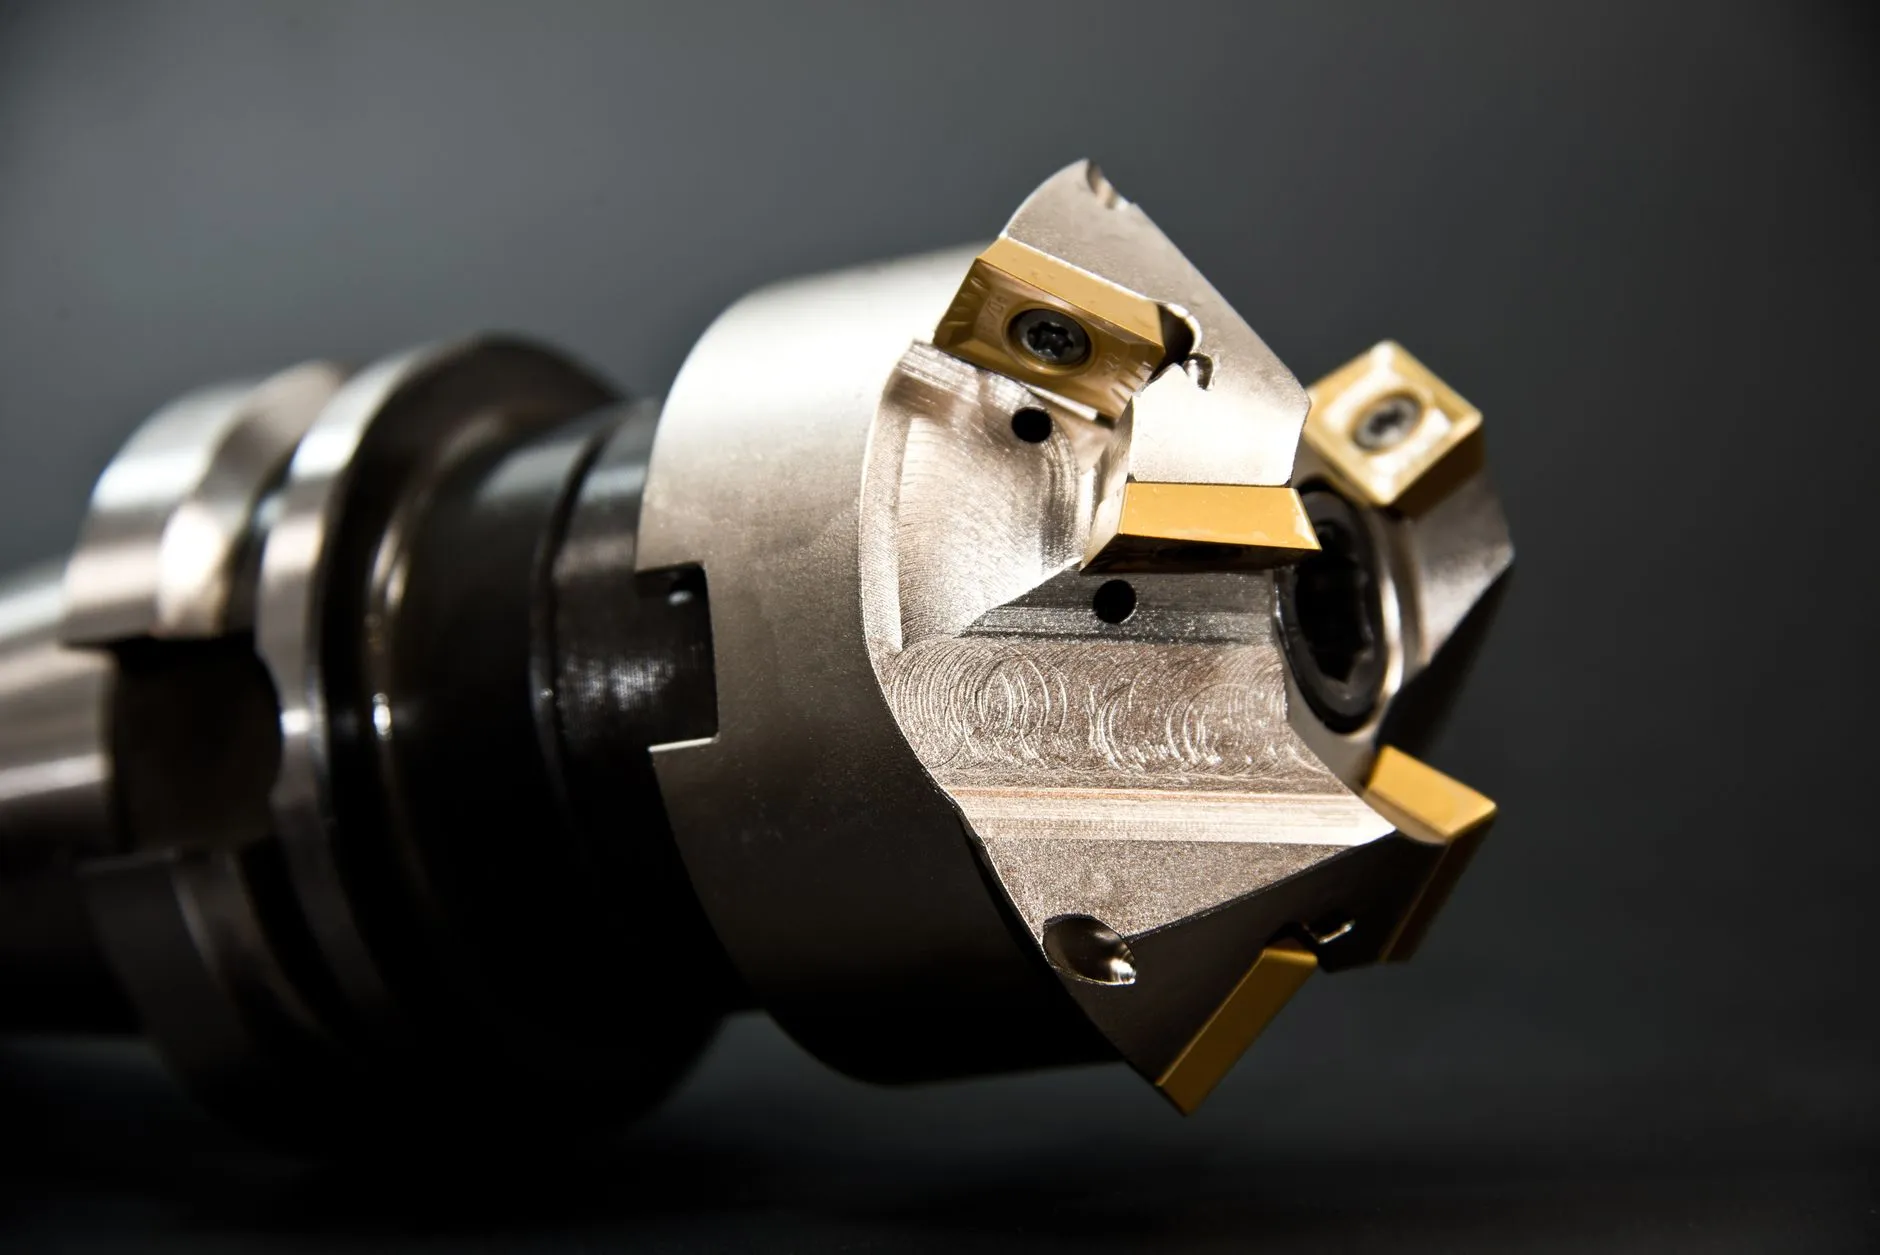
金属加工机械核心部件选型:模具定制与机械配件匹配要点解析
一套金属加工设备的稳定运行,往往不取决于主机品牌,而在于模具与机械配件之间的匹配精度。泊头市江鑫机械设备制造有限公司在长期配套服务中发现,许多现场故障的根源并非设备老化,而是选型阶段模具定制与机械配件参数脱节所致。模具制造与机械配件选型本质上是一套协同工程,需要从载荷、运动精度、材料适配三个维度同步考量。
一、模具定制前必须确认的三项机械接口参数
模具不是孤立零件,它必须与压力机、折弯机或专用设备的机械配件形成刚性匹配。选型前应重点核对:
- 安装接口尺寸:包括模柄直径、T型槽宽度、顶杆孔位置,公差通常控制在H7/g6配合级别,偏差超过0.05mm即可能引起模具偏载。
- 设备公称压力与模具闭合高度:模具闭合高度需落在设备可调行程范围内,且工作压力不超过设备额定值的80%,留出冲击余量。
- 导向件配合形式:导柱导套的滑动或滚动结构,需与设备滑块导向精度匹配,避免双重导向干涉。
这三项参数若在模具制造阶段未与机械配件图纸对齐,后期调试往往需要反复修配,直接拉长交付周期。
二、机械配件匹配中的材料与热处理协同
金属加工场景下,模具刃口与机械配件传动件的失效模式不同,材料选择不能一刀切。冲裁模具刃口常用Cr12MoV或SKD11,淬火硬度58-62HRC;而与之配合的机械配件如导向板、定位销,则倾向选用40Cr调质后表面氮化处理,硬度控制在HV600左右。硬度过高反而加剧对偶件磨损,这一细节在中小批量生产中常被忽略。
江鑫机械在配套某汽车支架冲压线时,客户原方案将导料板与模具刃口同材质处理,结果连续生产两周后导料板拉毛严重。调整为氮化处理配件后,单次维护周期从15天延长至45天,模具制造端的修模频次同步下降。
三、从应用反馈看选型趋势
近两年金属加工行业对模具与机械配件的匹配要求呈现两个明显变化。一是柔性化需求上升,快换模架与标准化机械配件的组合比例增加,模具制造开始向模块化设计靠拢,减少整模更换带来的停机损失。二是数据化选型工具普及,部分配套企业已通过有限元分析预判配件受力分布,在模具定制阶段就完成薄弱环节的加强设计。
泊头市江鑫机械设备制造有限公司建议,用户在采购模具及机械配件时,应要求供应商提供接口参数表和材料热处理报告,并将设备实际工况(板材厚度、节拍、润滑条件)纳入选型输入。匹配得当的模具与配件组合,其综合使用寿命通常比随意搭配高出30%以上,这才是金属加工产线降本增效的底层逻辑。