金属加工机械配件选型要点:从材质到精度的技术解析
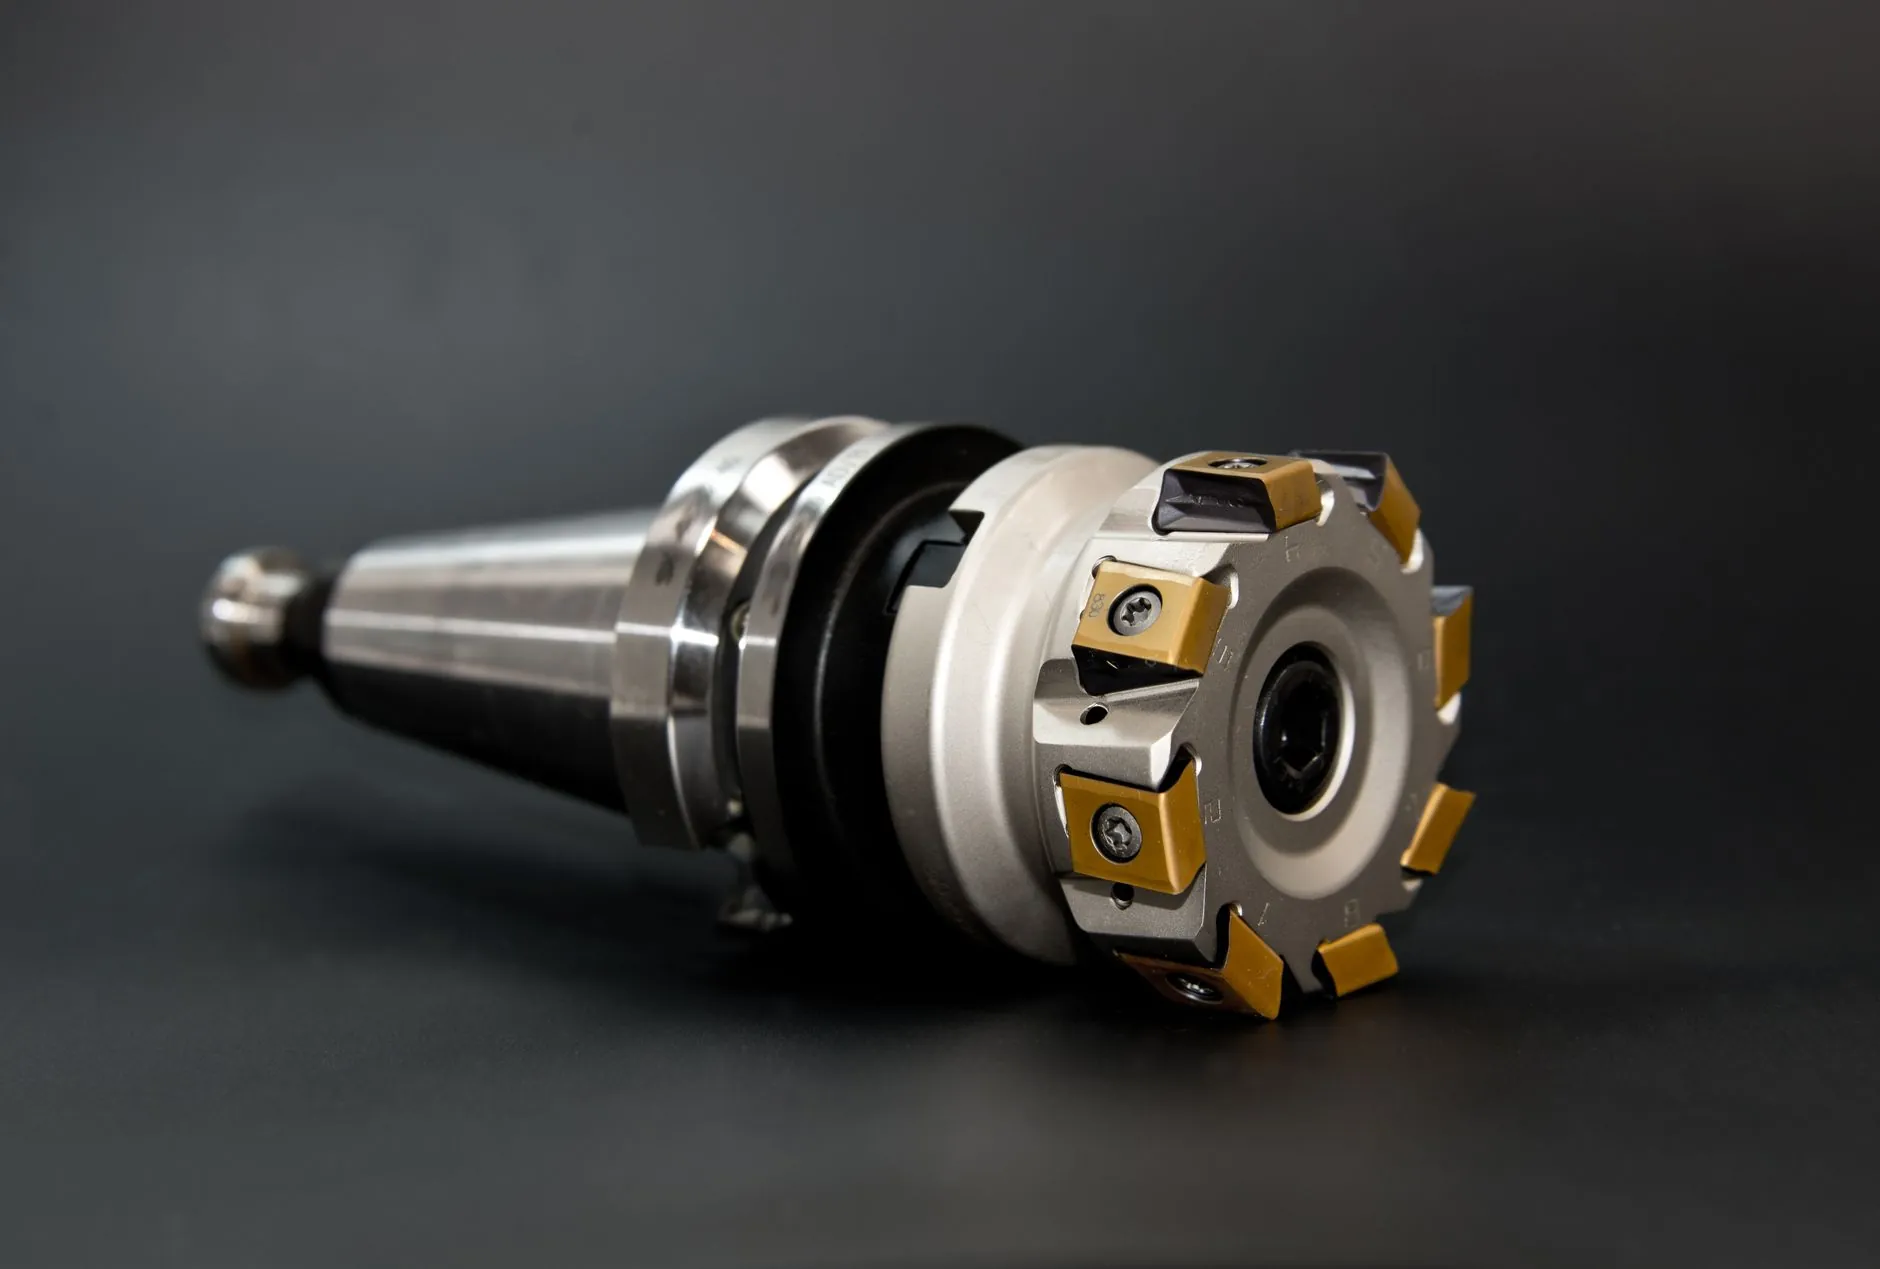
在金属加工车间里,设备停机的原因往往不是主机故障,而是一个不起眼的机械配件提前失效——导柱拉伤、冲头崩刃、齿轮点蚀。这类问题背后,多半是选型阶段留下的隐患。机械配件的选型并非"按图纸采购"这么简单,它涉及材料科学、热处理工艺与设备工况的匹配。泊头市江鑫机械设备制造有限公司在长期配套服务中接触过大量案例,这里从材质、精度、工艺三个维度做一次系统梳理。
一、材质选择:别让"够硬"成为误区
不少采购人员习惯以硬度值作为唯一判据,认为HRC越高越耐磨。实际工况中,韧性不足的高硬度配件在冲击载荷下更容易发生崩裂。例如冷冲模具中的冲头,若选用Cr12MoV并淬至HRC60以上而未做充分回火,抗弯强度下降,遇到厚板冲裁时崩刃概率显著上升。
合理的做法是依据受力形式匹配材料:
- 以磨粒磨损为主(如导轨、送料辊):优选高碳高铬钢,关注碳化物分布均匀性;
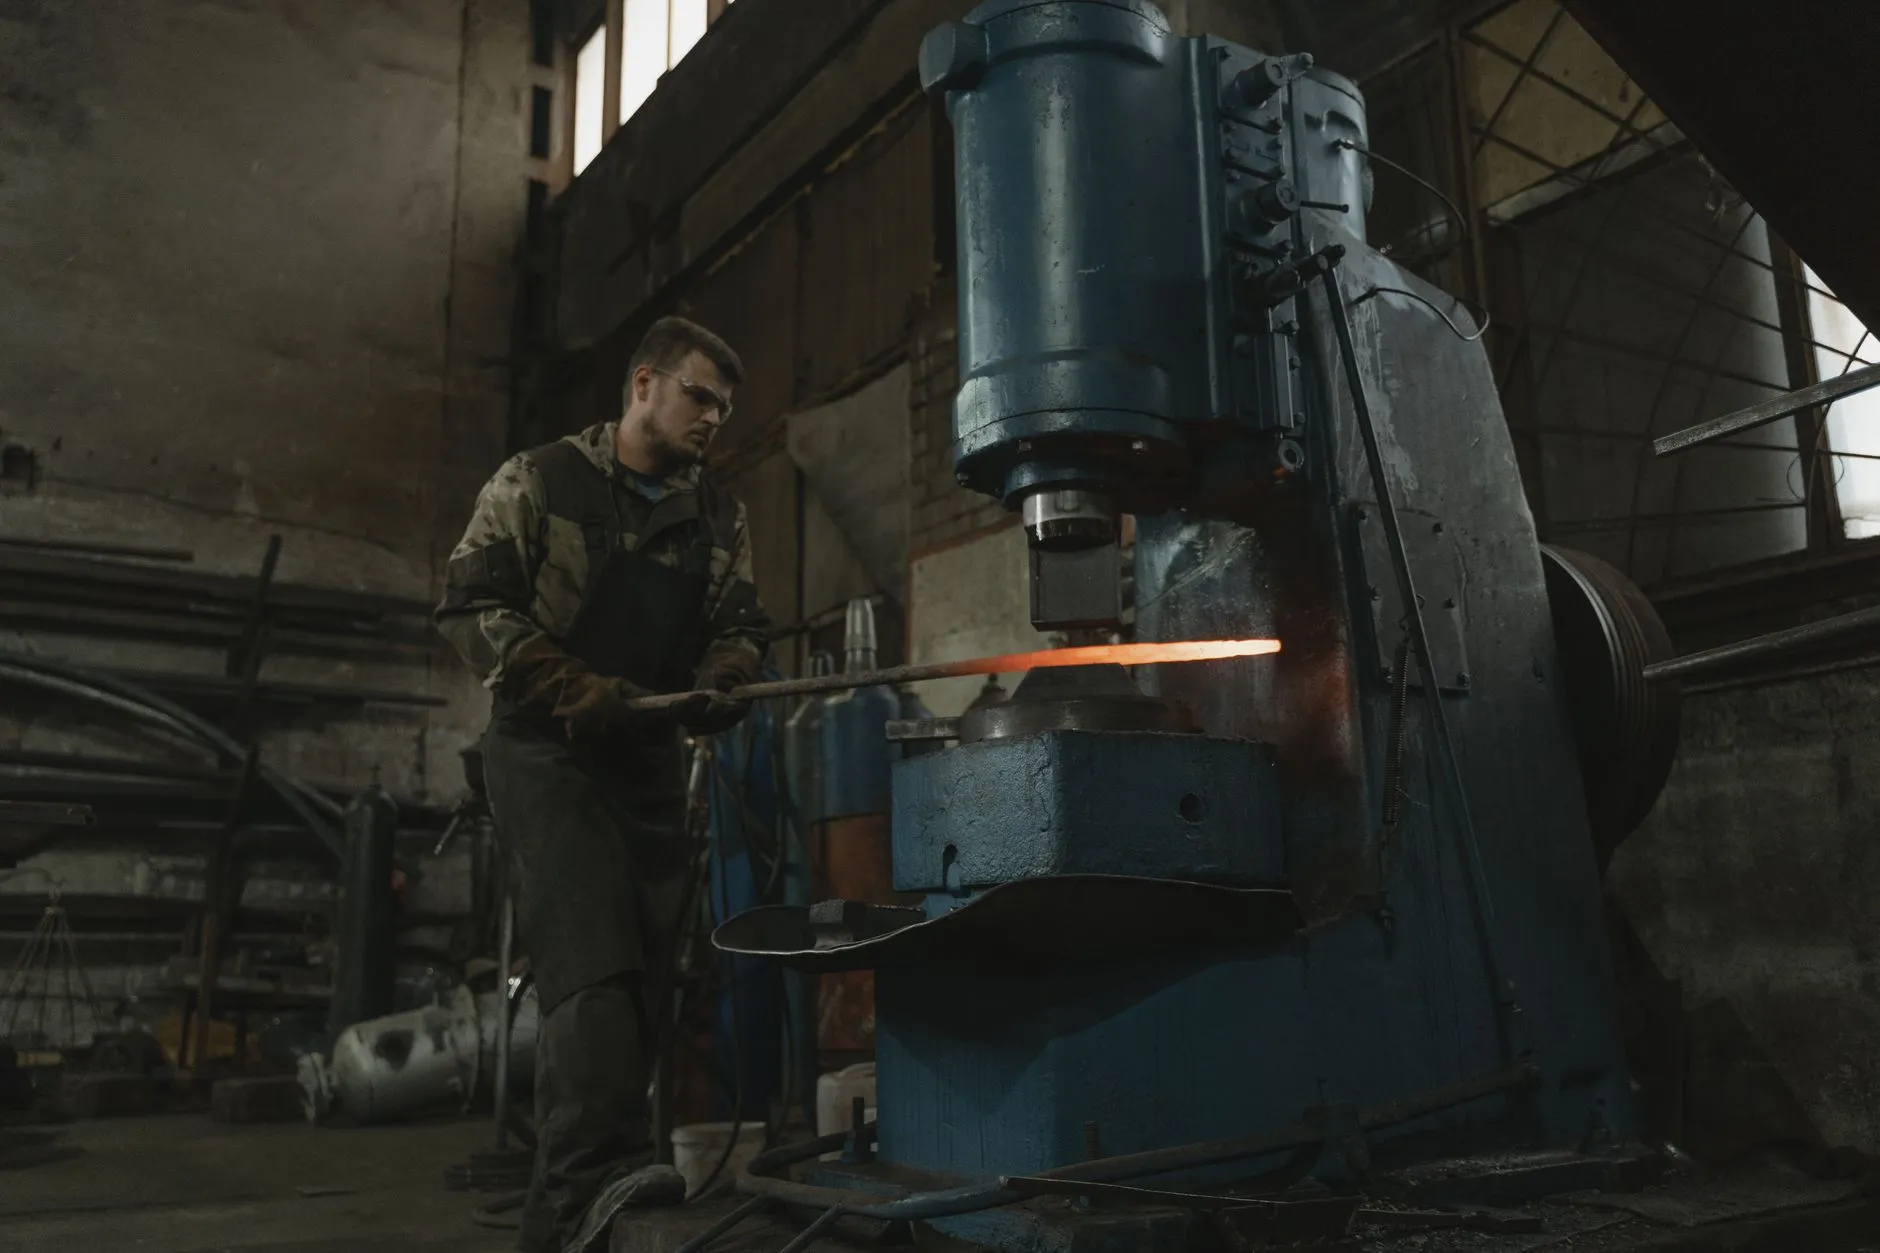
- 以冲击疲劳为主(如锻模、冲裁模):选用韧性较好的H13、5CrNiMo类材料,硬度控制在HRC48–54区间;
- 以粘着磨损为主(如齿轮、蜗杆):渗碳钢20CrMnTi配合表面渗碳淬火,兼顾心部韧性与齿面硬度。
材质选错,后续精度做得再好也难以挽回寿命损失。
二、精度等级:装配基准比单个尺寸更关键
图纸上的公差标注容易让人把注意力集中在单项尺寸上,但机械配件在整机中的表现,取决于装配基准的一致性。以模具导柱导套为例,单件圆柱度合格并不代表配合间隙均匀——若导柱安装孔与模板基准面的垂直度超差0.02mm,合模时导柱承受的侧向力会成倍增加,拉伤几乎不可避免。
精度选型时有几个容易被忽略的参数值得关注:配合面的表面粗糙度(Ra值直接影响油膜保持能力)、形位公差中的平行度与垂直度、以及批量一致性。对于自动化生产线上的机械配件,批次间的尺寸散差往往比单件精度更影响装配效率。江鑫机械在配套加工中通常建议客户明确"功能公差"而非笼统标注IT等级,让加工方有明确的工艺聚焦点。
三、热处理与表面处理:藏在最后一道工序里的寿命变量
同样的材料、同样的尺寸,热处理工艺差异可以让配件寿命相差三到五倍。真空淬火相比盐浴淬火能减少表面脱碳层,对于精密模具制造中的型芯、镶件尤为重要;而氮化处理在保持心部性能的同时,将表面硬度提升至HV900以上,适合不能承受淬火变形的细长杆类零件。
需要提醒的是,表面处理不是越厚越好。硬铬镀层过厚会产生微裂纹,在交变载荷下成为疲劳源;PVD涂层则要求基体硬度足够支撑,否则会出现"蛋壳效应"。选型沟通时,把配件的实际受力状态和润滑条件告知制造方,比单纯指定工艺名称更有价值。
金属加工设备的稳定运行,建立在每一个机械配件的合理选型之上。材质看组织而非只看牌号,精度看基准而非只看单值,工艺看匹配而非只看参数——这三条经验,来自车间里一次次停机换来的教训。泊头市江鑫机械设备制造有限公司持续为金属加工与模具制造行业提供配件配套与工艺建议,欢迎就具体工况展开技术交流。