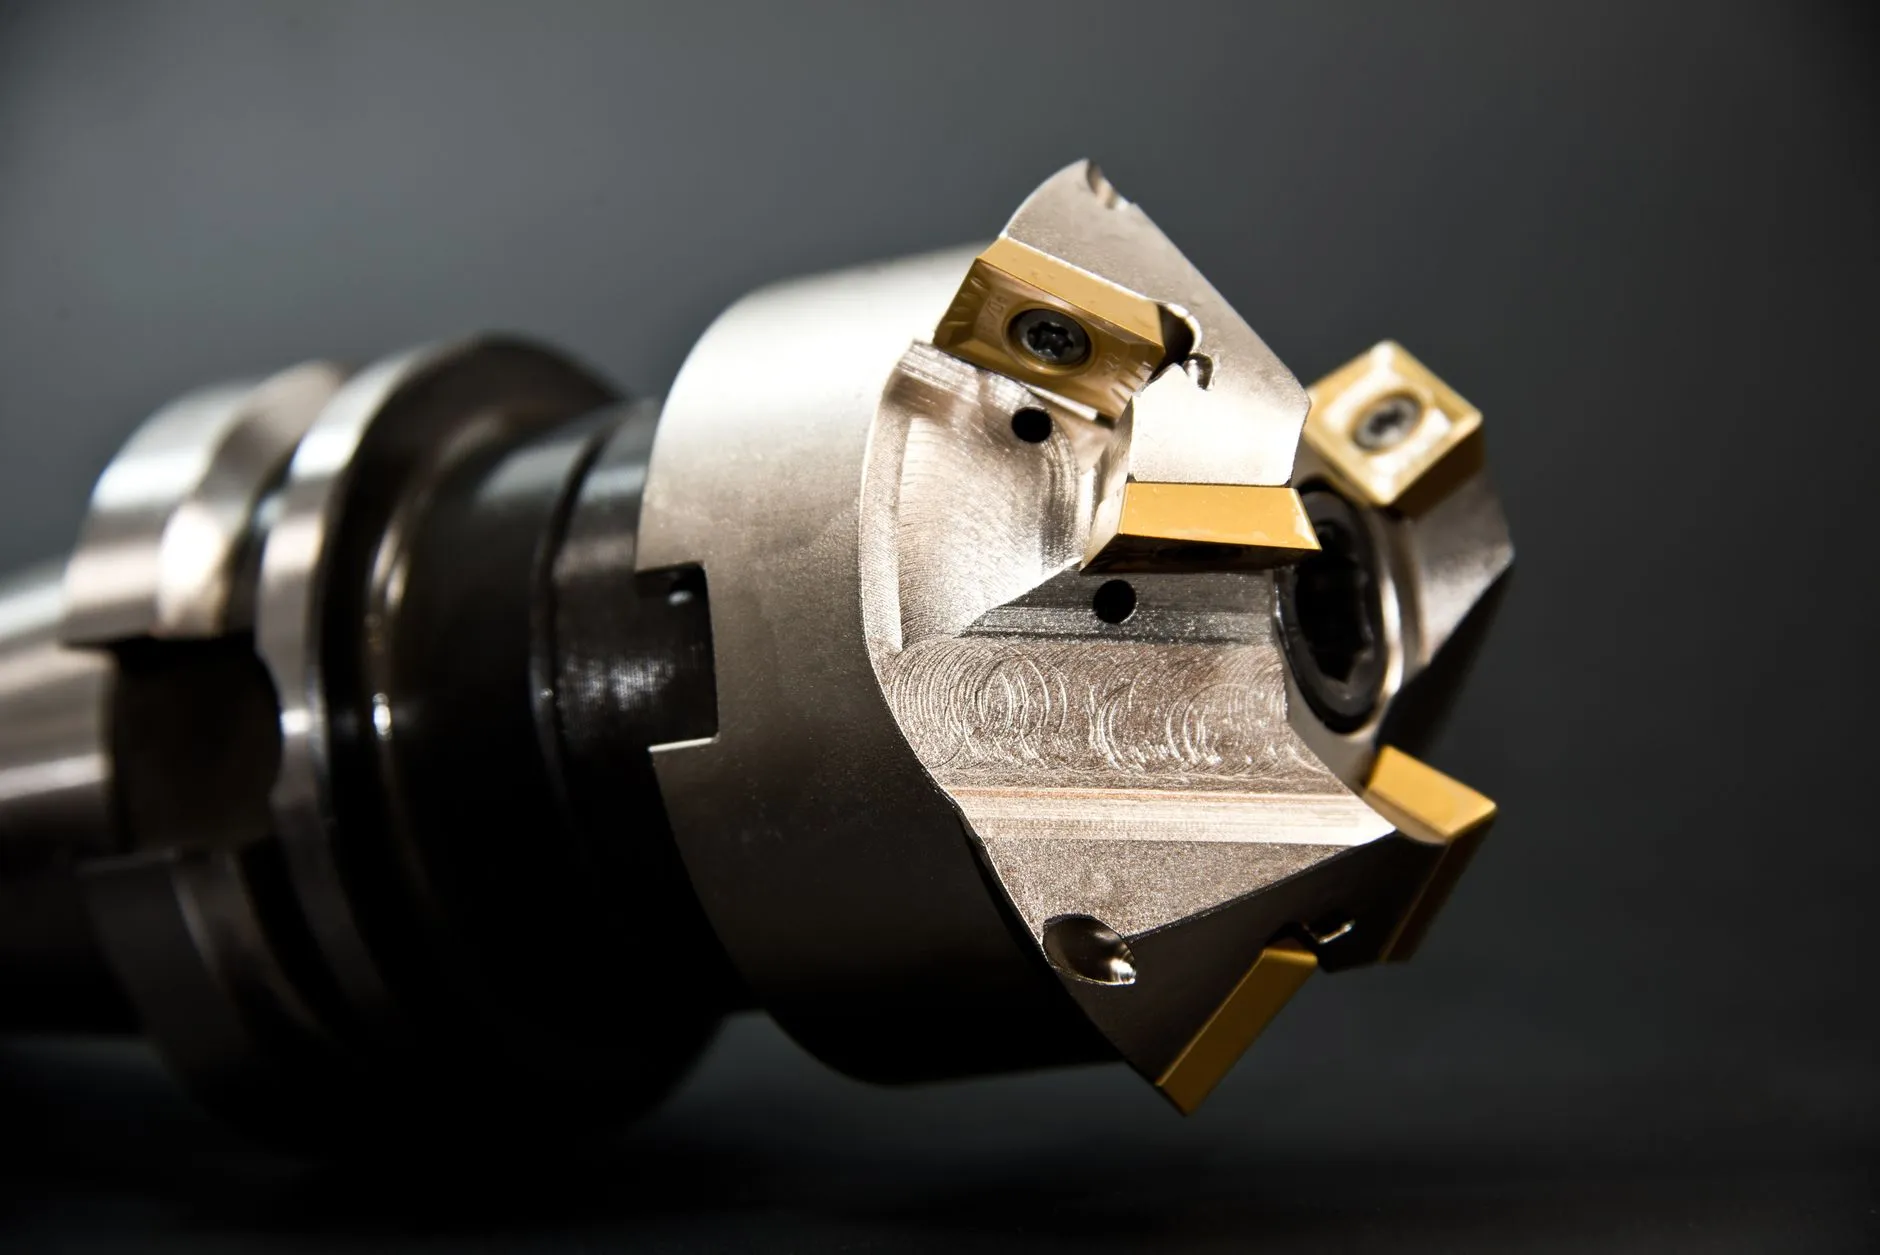
金属加工机械配件选型要点:如何匹配设备精度与生产需求
精度匹配:从设备能力反推配件等级
很多采购在选金属加工机械设备配件时容易陷入一个误区——先看配件样本上的精度标称值,再对比价格做决定。实际上,配件精度应当由主机设备的综合性能来"倒推"。一台定位精度±0.01mm的加工中心,配上重复定位精度±0.005mm的滚珠丝杠并非浪费,但如果导轨安装面的平面度达不到0.01mm/1000mm,丝杠精度再高也无法转化为实际加工精度。配件的价值在于它与整机误差链的匹配程度,而非单项指标的高低。
关键配件的精度传导逻辑
金属加工设备中,机械配件的精度传导遵循"木桶效应"。以模具制造中常见的数控铣削为例,主轴径向跳动、导轨直线度、丝杠导程误差三者中任何一项超标,都会直接反映在工件表面粗糙度和尺寸一致性上。经验数据表明:当主轴径向跳动从0.008mm增至0.015mm时,硬质合金立铣刀加工45#钢的表面粗糙度Ra值约从1.6μm恶化至3.2μm,刀具寿命下降约30%。
另一个常被忽略的环节是配件之间的配合面接触率。导轨与床身的结合面刮研接触率若低于75%,在重切削工况下容易产生微振动,进而影响模具制造中的型腔表面质量。
按生产需求选型的三条实操路径
路径一:按工件精度等级分档。粗加工为主的设备,配件选型可侧重刚性而非精度。例如选用预紧等级较低的丝杠、普通级直线导轨即可满足需求,把钱花在主轴功率和结构刚性上更划算。精加工设备则相反,导轨的行走平行度、丝杠的导程精度必须优先保证。
路径二:按工况负载校核寿命。配件的额定动载荷不能只看样本值,要结合实际切削力做折算。一个简单的校核方法:
- 估算最大切削力(含冲击系数1.2~1.5)
- 换算为配件承受的当量载荷
- 按目标寿命(通常20000h)反推所需额定动载荷
路径三:按维护周期匹配结构形式。多粉尘、多切削液的金属加工场景,直线导轨优先选带刮板密封的全防护结构;模具制造中频繁换刀的设备,丝杠支撑轴承宜选配对角接触球轴承而非单一深沟球轴承。
精度与成本的量化对照
以一台中型加工中心为例,不同配件组合的成本差异和精度表现大致如下:
- 经济型配置:普通级丝杠+普通导轨,定位精度约±0.02mm,配件成本占比约8%~10%
- 标准型配置:精密级丝杠+C级导轨,定位精度约±0.01mm,配件成本占比约12%~15%
- 高精型配置:高精密级丝杠+B级导轨+配对轴承,定位精度可达±0.005mm,配件成本占比约18%~22%
选型时不妨把配件成本占比与设备售价、目标工件附加值放在一起考量,找到性价比拐点,而非一味追高。
泊头市江鑫机械设备制造有限公司在机械配件与模具制造配套领域积累了多年加工经验,建议用户在选型阶段就把设备精度目标、工况条件和维护节奏一并交给配件供应方做匹配核算,往往比事后更换配件更省成本。