金属加工机械设备中模具定制与机械配件选型的技术要点解析
在金属加工领域,模具定制与机械配件选型直接决定生产线的稳定性与成品一致性。不少企业在设备升级时往往重视主机性能,却忽视了模具与配件的匹配度,导致调试周期拉长、废品率居高不下。泊头市江鑫机械设备制造有限公司结合多年服务经验,从技术角度梳理几个关键控制点,供行业同仁参考。
一、模具定制:从材料匹配到热处理工艺
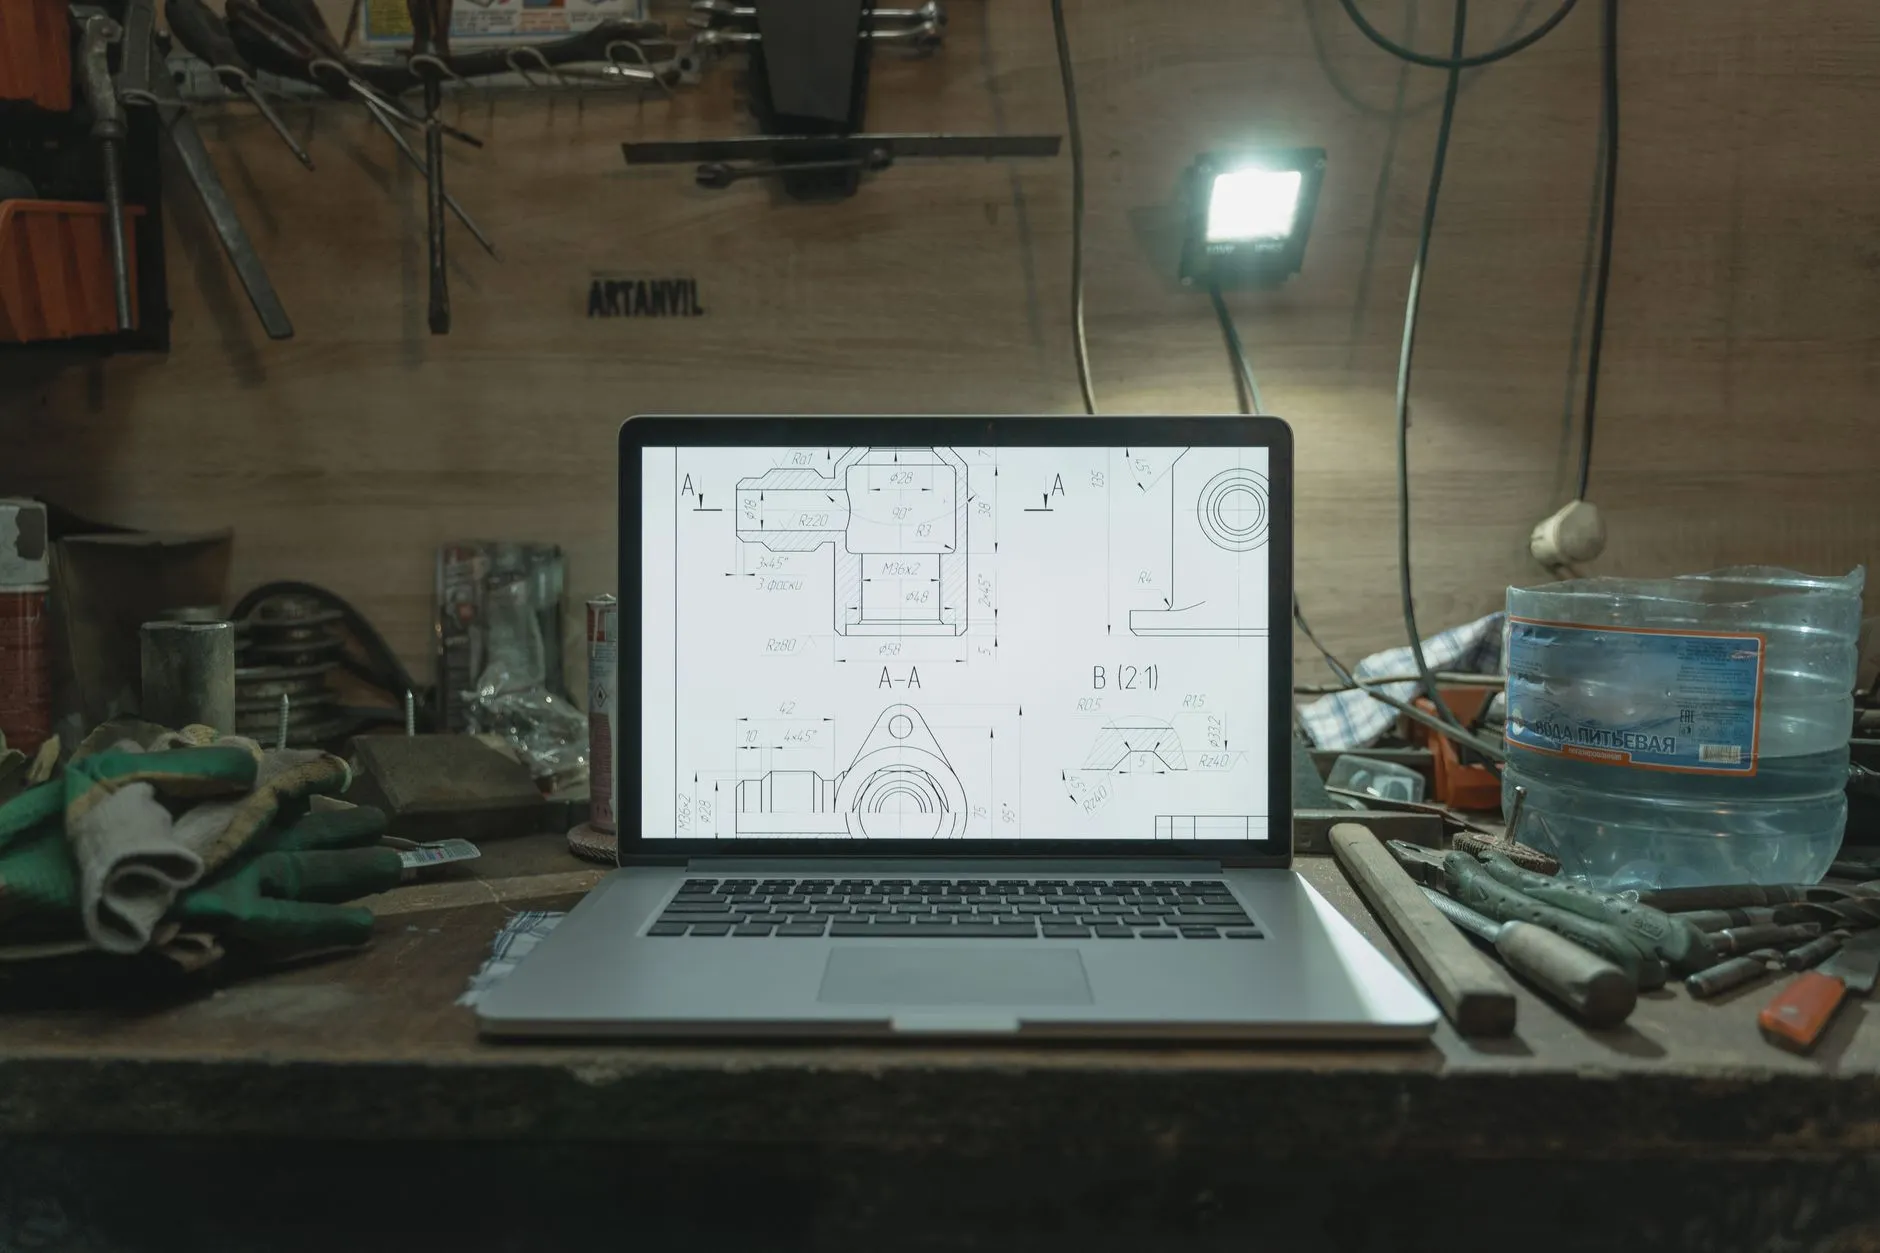
模具定制的核心不是图纸转化,而是工况适配。冲压类模具需根据被加工材料的屈服强度与厚度反推间隙值,通常碳钢件取料厚的8%–12%,不锈钢则需上浮2–3个百分点。热处理环节,Cr12MoV与SKD11虽同属冷作模具钢,但淬透性差异明显,前者适合大截面模块,后者在薄壁精密件上表现更稳。模具寿命的瓶颈往往不在钢材本身,而在热处理后的回火次数与保温时间控制。
二、机械配件选型:三个容易被忽略的维度
机械配件选型常被简化为“按型号采购”,实际远不止于此。以下三个维度值得重点关注:
- 配合公差链的累积效应:单个配件精度达标,但多件串联后误差叠加可能超出允许范围,需在选型阶段做公差链核算。
- 润滑方式与工况的匹配:高速重载工况下,脂润滑轴承的dn值上限约在30万左右,超出后应转向油雾或油气润滑方案。
- 易损件的互换性设计:同一台金属加工机械设备上,尽量统一紧固件规格与密封件型号,可显著缩短停机更换时间。
三、模具与设备的系统匹配
模具制造完成后并非“装上即可用”。闭模高度、顶出行程、滑块平行度这三项参数需与主机逐项复核。以闭模高度为例,模具设计值与设备实际值偏差超过0.5mm时,合模力分布将明显不均,长期运行会加速导柱导套磨损。建议在模具制造阶段就与设备厂家同步参数表,而非等到试模环节再调整。
曾有一家汽配客户反映其冲压件毛刺偏大,排查后发现并非模具刃口问题,而是压力机滑块导轨间隙已超出0.15mm,导致冲裁瞬间产生侧向偏移。调整导轨间隙并更换磨损的机械配件后,毛刺高度从0.08mm降至0.03mm以内。这个案例说明,金属加工中的质量问题往往需要从设备、模具、配件三个层面联动排查,单点优化效果有限。
模具定制与机械配件选型的本质是系统性匹配工程。建议企业在采购阶段建立参数对照清单,将材料特性、公差要求、工况条件与设备参数逐项核对,必要时引入第三方检测环节。泊头市江鑫机械设备制造有限公司持续关注金属加工工艺中的实际痛点,后续将继续分享设备维护与配件管理的实操经验。