金属加工与模具制造对比:机械配件加工工艺如何影响生产效率
日期:2026-11-20
标签:金属加工,机械设备,机械配件,模具制造
在泊头及周边地区的机械加工圈里,经常能听到类似的困惑:同样一套图纸、相近的设备投入,有的工厂交期稳定在7天,有的却要拖到15天以上,废品率还居高不下。表面看是管理问题,往下追一层,往往落在工艺路线选择上——尤其是金属加工与模具制造两种思路在机械配件生产中的混用与错配。这个问题不搞清楚,光靠加班和添设备很难真正提效。
一、两种工艺逻辑的本质差异
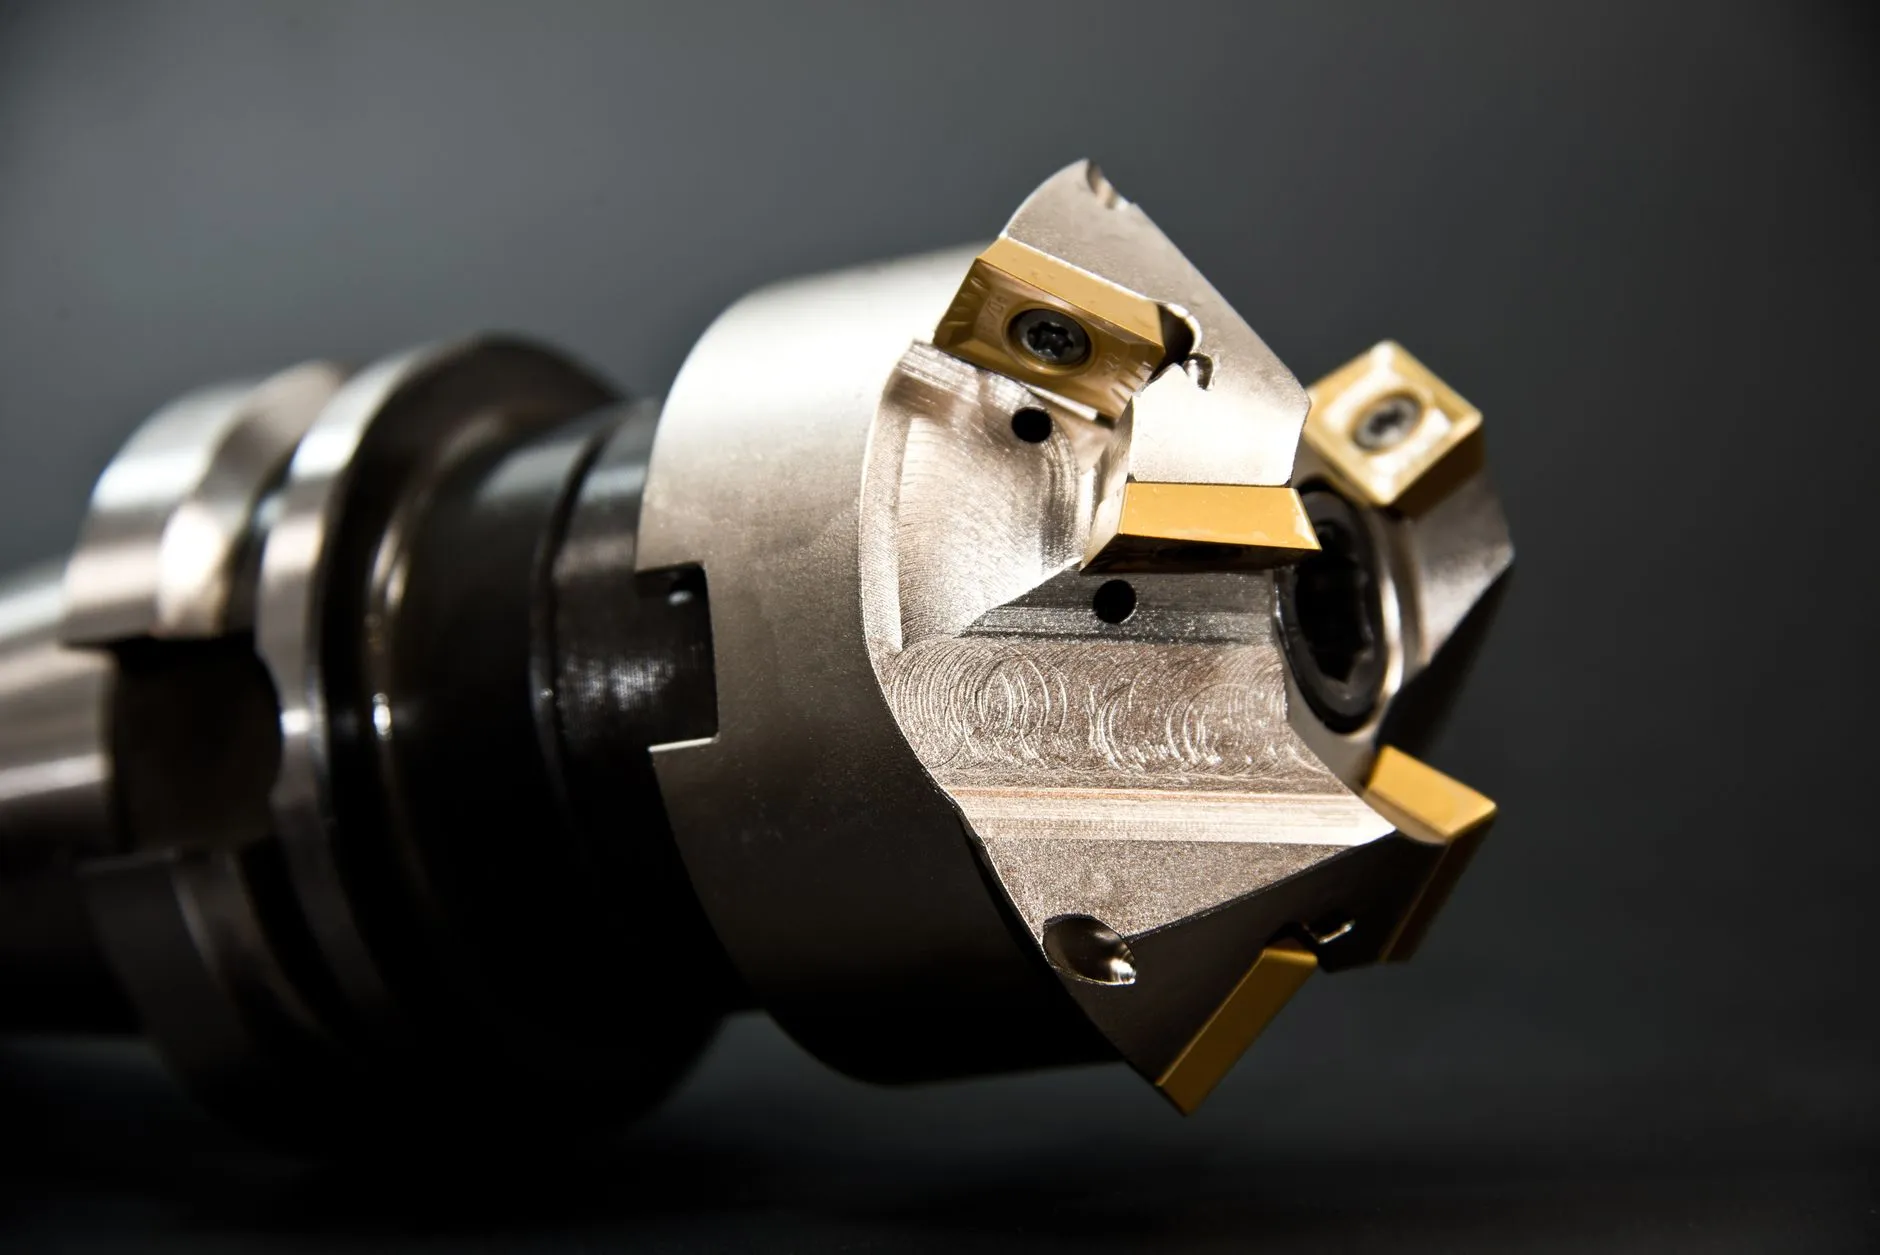
模具制造的核心是"以型定件":先做出一套高精度型腔,再通过注塑、压铸或冲压批量复制。它的效率优势建立在足够大的批量上,单件分摊的模具成本才合理。而通用金属加工走的是"以刀定形"路线,靠车、铣、磨、钻等工序逐步去除材料,适合多品种、中小批量的机械配件。
问题在于,不少企业把模具思维套用到金属切削件上,比如为一个小批量零件开专用工装夹具,前期准备耗时反而吃掉全部效率红利。反过来,用通用机械设备去硬啃本可以模具化生产的大批量标准件,单件工时高得离谱。
二、工艺选择如何传导到生产效率
效率差异不是单点造成的,而是通过几条链路层层放大:
- 装夹次数:每增加一次装夹,就多一次找正和累积误差,辅助时间可占总工时的30%以上;
- 工序集中度:车铣复合或一次装夹多面加工,能显著压缩周转等待;
- 刀具与参数匹配:切削参数选错,刀具寿命骤降,换刀停机频繁;
- 检测介入时机:在线检测替代事后抽检,减少返工和报废。
这些环节在模具制造中通常有成熟规范,但在零散的机械配件加工中容易被忽略。真正拉开差距的,是把模具行业那套"工序前置规划"的方法,移植到金属加工工艺编排里。
三、可落地的优化建议
结合泊头本地以铸件、机加工配套为主的产业特点,几条经验值得参考:对批量稳定的配件,优先评估模具化成型的可行性;对多品种小批量件,则聚焦减少装夹与工序集中,用合适的机械设备组合替代单机反复周转。工艺文件里应明确切削参数区间和检测节点,而不是留给操作工现场拍板。
说到底,金属加工与模具制造不是对立的两条路,关键在于按批量、精度和结构特征做匹配。工艺路线选对了,效率提升往往不需要额外买设备。