金属加工精度控制的关键技术要点与常见误差分析
金属加工的精度控制,从来不是一道单纯的数学题。它牵扯到机床刚性、热变形、刀具磨损、装夹应力,甚至车间里那几摄氏度的温差。泊头市江鑫机械设备制造有限公司在长期为各类机械设备配套加工高精度机械配件的过程中,积累了一些实打实的经验,今天拆开揉碎讲一讲。
一、精度控制的三条主线:基准、热与振动
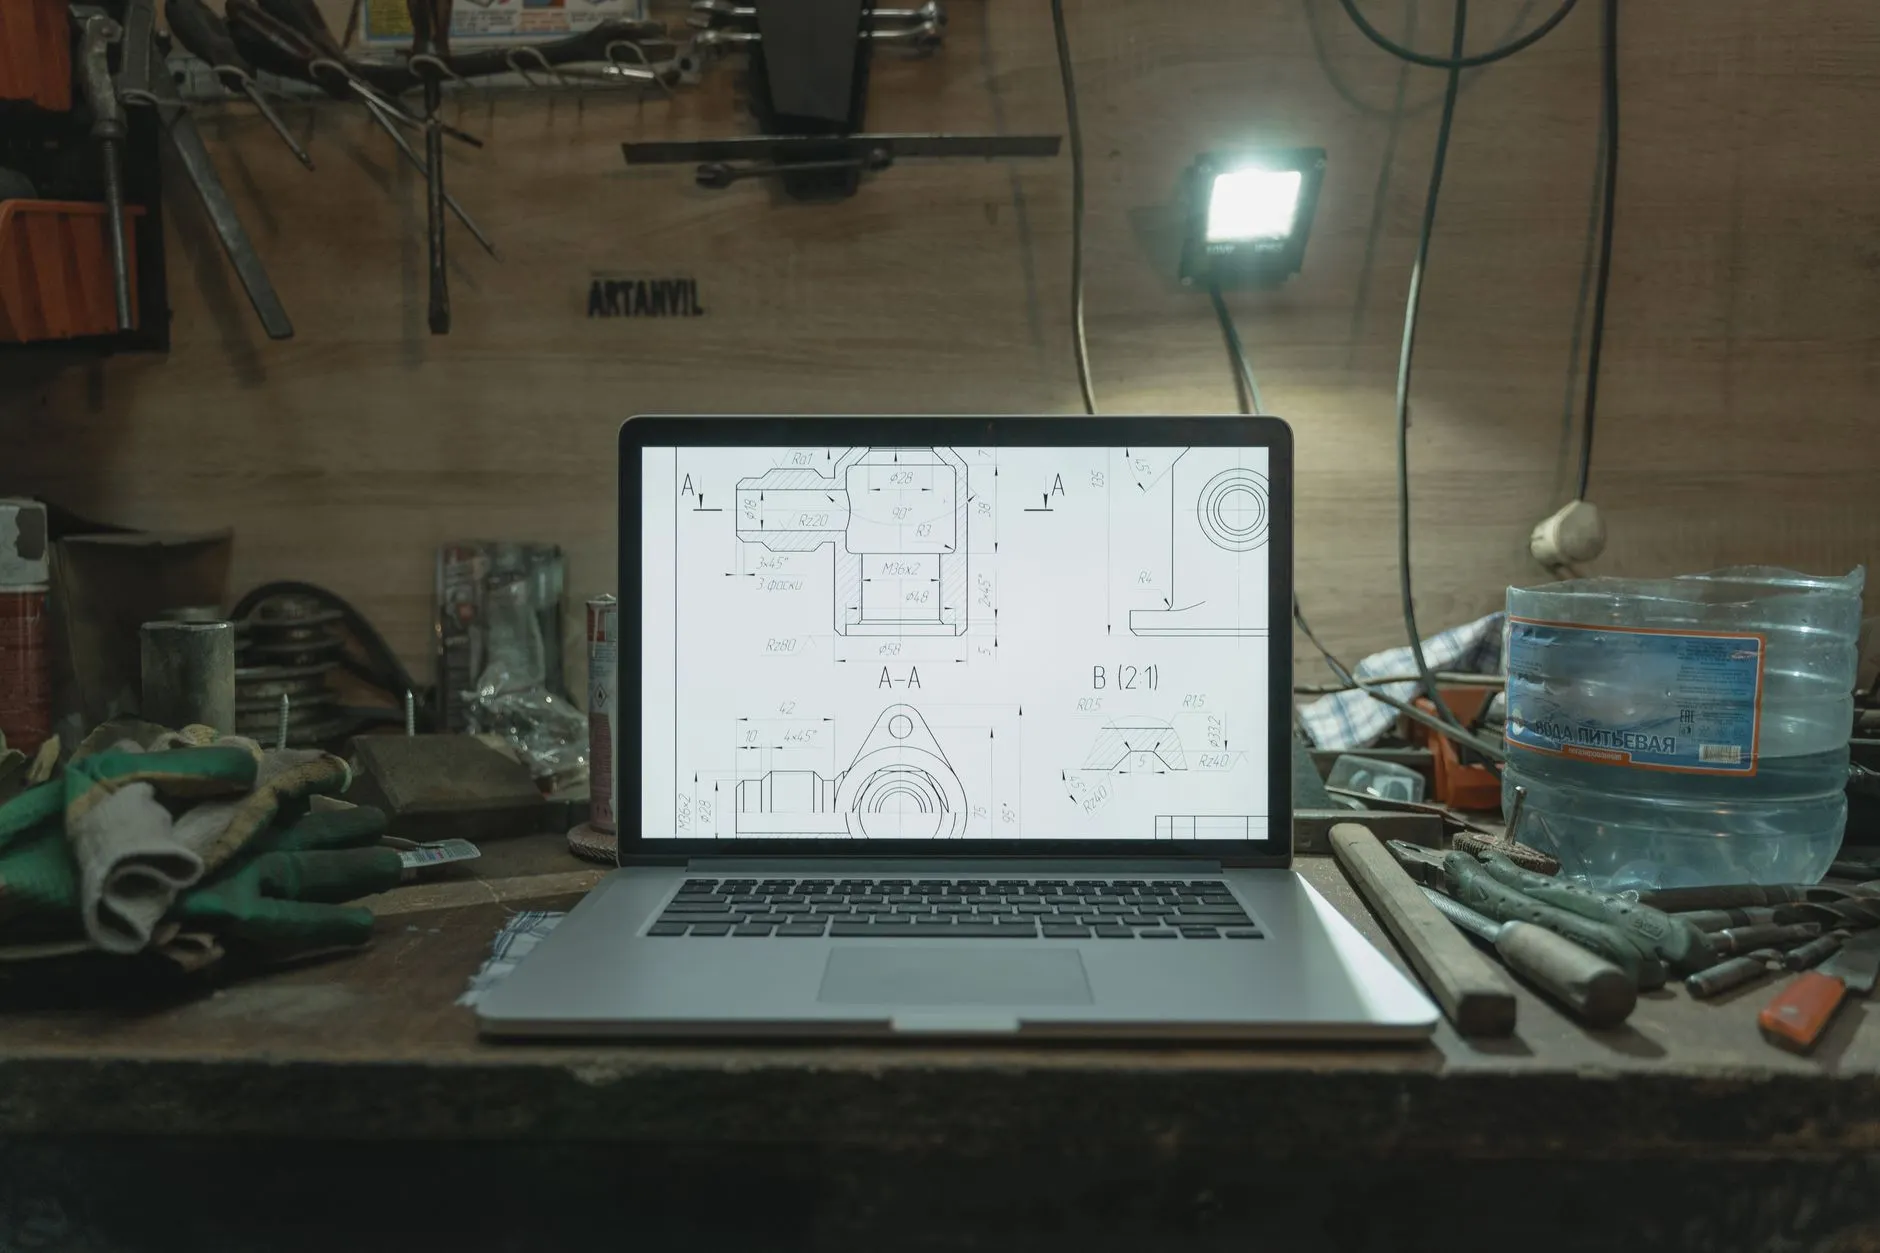
我们常说“工艺基准统一”,但真正执行到位的企业并不多。加工前必须确认设计基准、定位基准与测量基准是否重合,一旦出现基准偏移,后续所有补偿都是徒劳。另一条主线是热平衡——机床开机后主轴温升到稳定状态通常需要40到90分钟,在这之前做精加工,尺寸漂移量可能达到0.01-0.03mm,这对模具制造而言是致命的。
第三条主线是振动抑制。切削颤振不仅拉低表面粗糙度,还会让刀具寿命缩短30%以上。我们在加工深腔模具时,会优先选用不等齿距立铣刀,配合动态铣削策略,将振纹控制在Ra0.8以内。
二、关键参数:吃刀量、转速与补偿
以45钢调质件为例,粗加工时主轴转速建议控制在800-1200rpm,背吃刀量3-5mm,进给量0.2-0.3mm/r;精加工阶段转速提升至1800-2500rpm,但背吃刀量必须降至0.2-0.5mm。这里有个容易被忽略的细节:径向切削力与背吃刀量呈非线性关系,盲目减小切深反而可能因摩擦加剧导致局部退火。
- 刀具半径补偿:精加工前务必用对刀仪实测刀具直径,磨损超过0.03mm即应更换或补偿。
- 反向间隙补偿:丝杠反向间隙每增加0.005mm,圆弧插补的接刀痕就会明显可见,建议每月检测一次。
- 温度补偿:大型机械配件加工时,每加工3件应停机测量一次,根据实测值微调坐标偏移。
三、常见误差源:比想象中更隐蔽
最常被忽略的是装夹变形。薄壁件用虎钳夹紧时,夹紧力超过2000N就会产生0.02mm以上的弹性变形,加工完松开后回弹,尺寸看似合格,装配时就露馅了。我们处理这类问题通常采用“先粗后精、分序释放应力”的办法:粗加工后松开工件自然时效15分钟,再轻力夹紧做精加工。
另一个高频问题是切削液浓度波动。乳化液浓度从5%降到3%时,冷却能力下降约25%,工件热膨胀导致尺寸偏大,这种误差在夏季尤其明显。建议每班用折光仪检测一次浓度,控制在5%-8%之间。
在模具制造领域,还有一个容易引发争议的点——清根处理。很多师傅喜欢用更小的刀具强行清角,但忽略了刀具悬伸比超过3:1时,让刀量会急剧增加。此时不如改用放电加工或精密磨削来保证根部R角的一致性,虽然多一道工序,但稳定性远高于纯铣削。
最后提醒一句:精度控制不是质检员一个人的事。操作者应该养成“每两件自检一次”的习惯,用杠杆千分尺配合标准环规校准,而不是完全依赖三坐标抽检。机械设备行业拼到最后,拼的就是这些不起眼的细节。