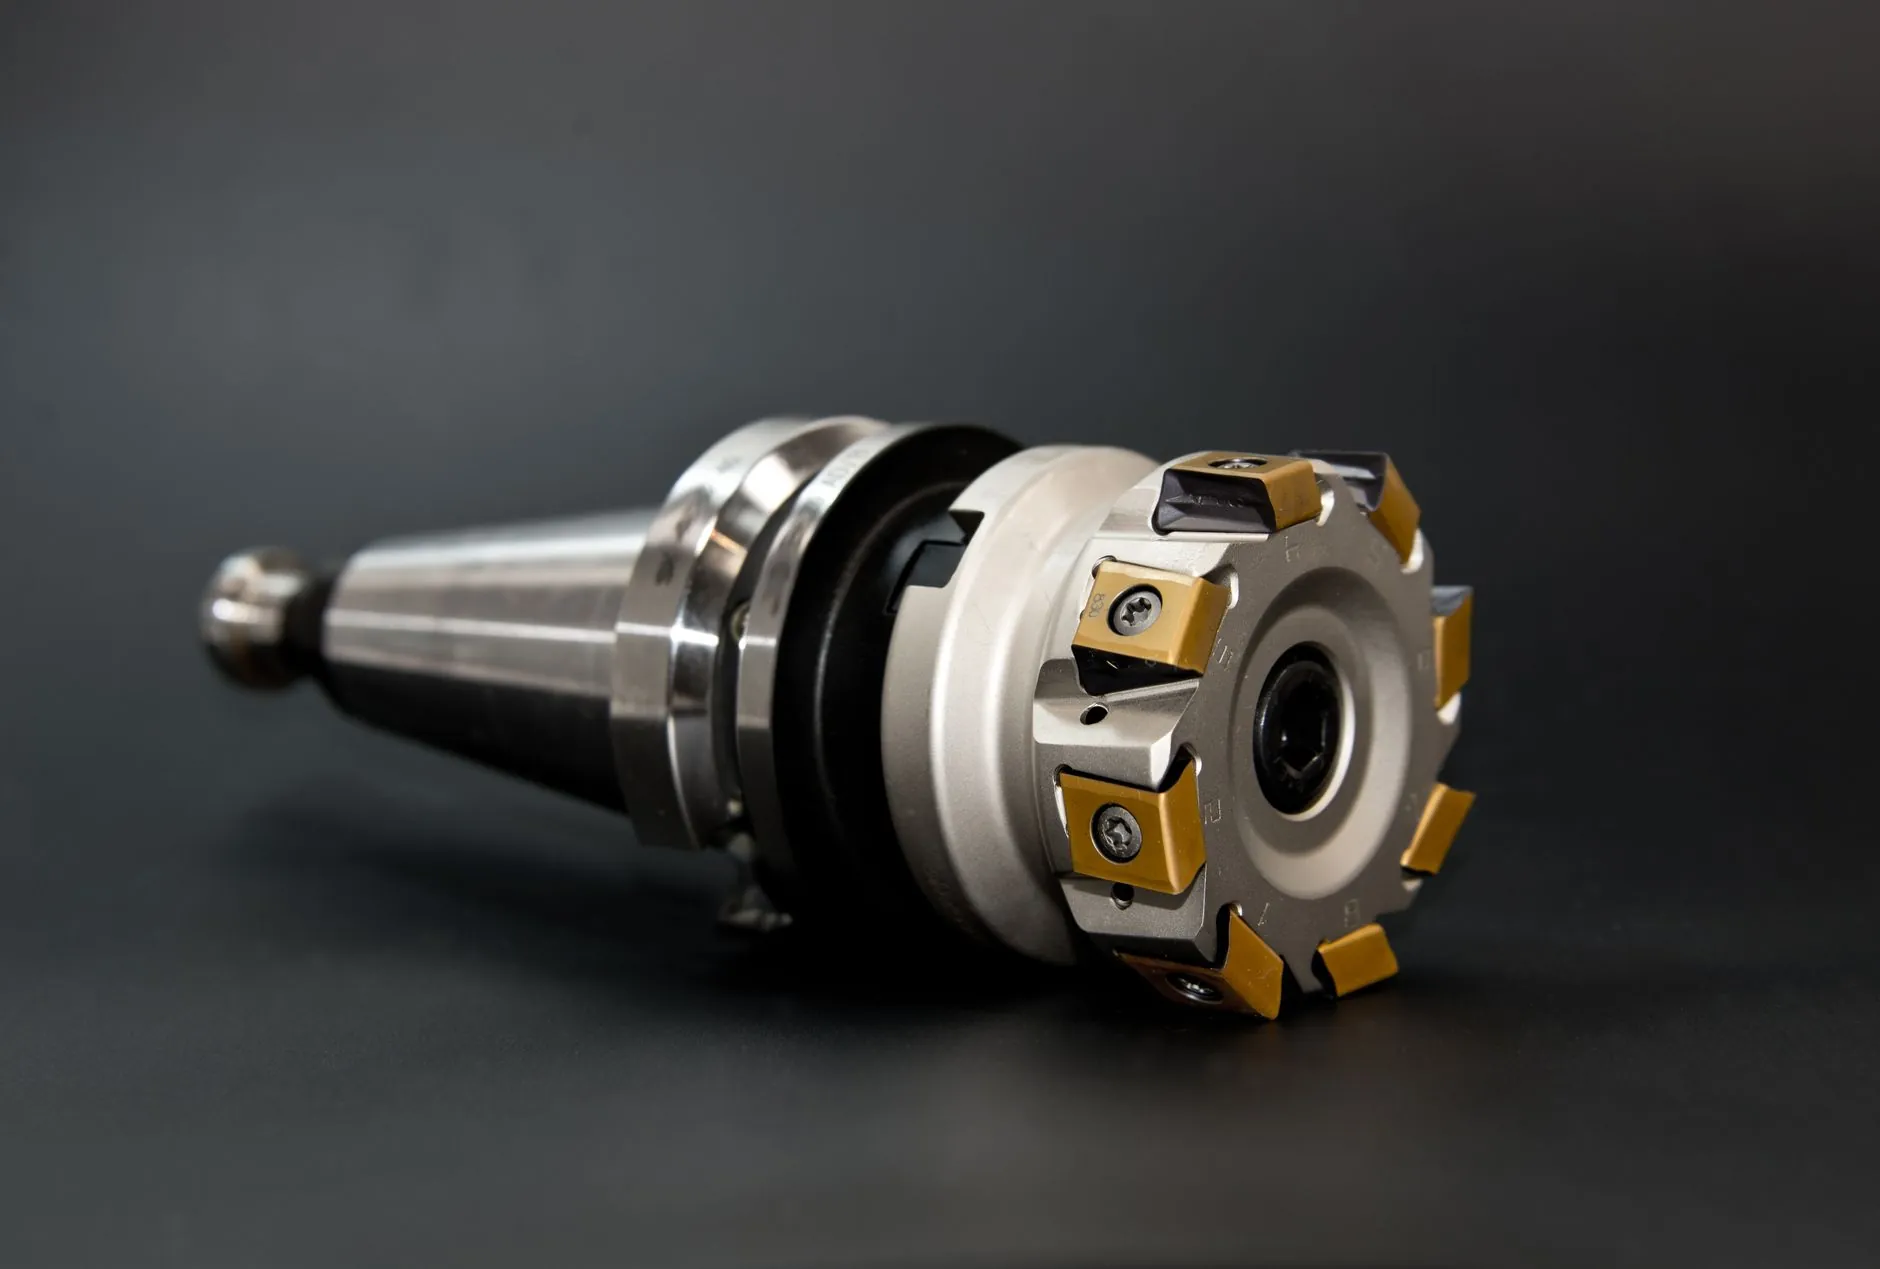
机械配件加工工艺对比:数控车削与精密磨削的适用场景
在机械配件加工领域,数控车削与精密磨削是两种互为补充的核心工艺。很多客户在咨询时都会问:这两种方式到底怎么选?其实答案并不复杂——取决于工件的形状、精度要求、材料状态以及最终的热处理工序。作为一家深耕金属加工多年的机械设备制造企业,泊头市江鑫机械设备制造有限公司今天就从实际生产角度,把这两条工艺路线的适用边界讲清楚。
数控车削:效率优先的粗精一体方案
数控车削擅长处理回转体零件,比如轴类、盘类、套筒类。它的核心竞争力在于一次装夹完成多工序——外圆、端面、切槽、螺纹都能在同一台机械设备上搞定。以我们车间常用的CK6150为例,主轴转速范围30-2000rpm,定位精度可达±0.005mm,对于IT7级以下的精度要求,完全可以直接车削到位。
这里要强调一个关键参数:表面粗糙度。数控车削的经济粗糙度是Ra1.6~Ra6.3,如果刀具选用得当、切削参数优化到位,勉强能摸到Ra0.8,但这时候刀具磨损会急剧加快,反而拉高单件成本。所以我们的经验是——凡是图纸要求Ra0.8以下,或者公差带小于0.01mm的机械配件,直接转磨削工序,别在车床上硬磨时间。
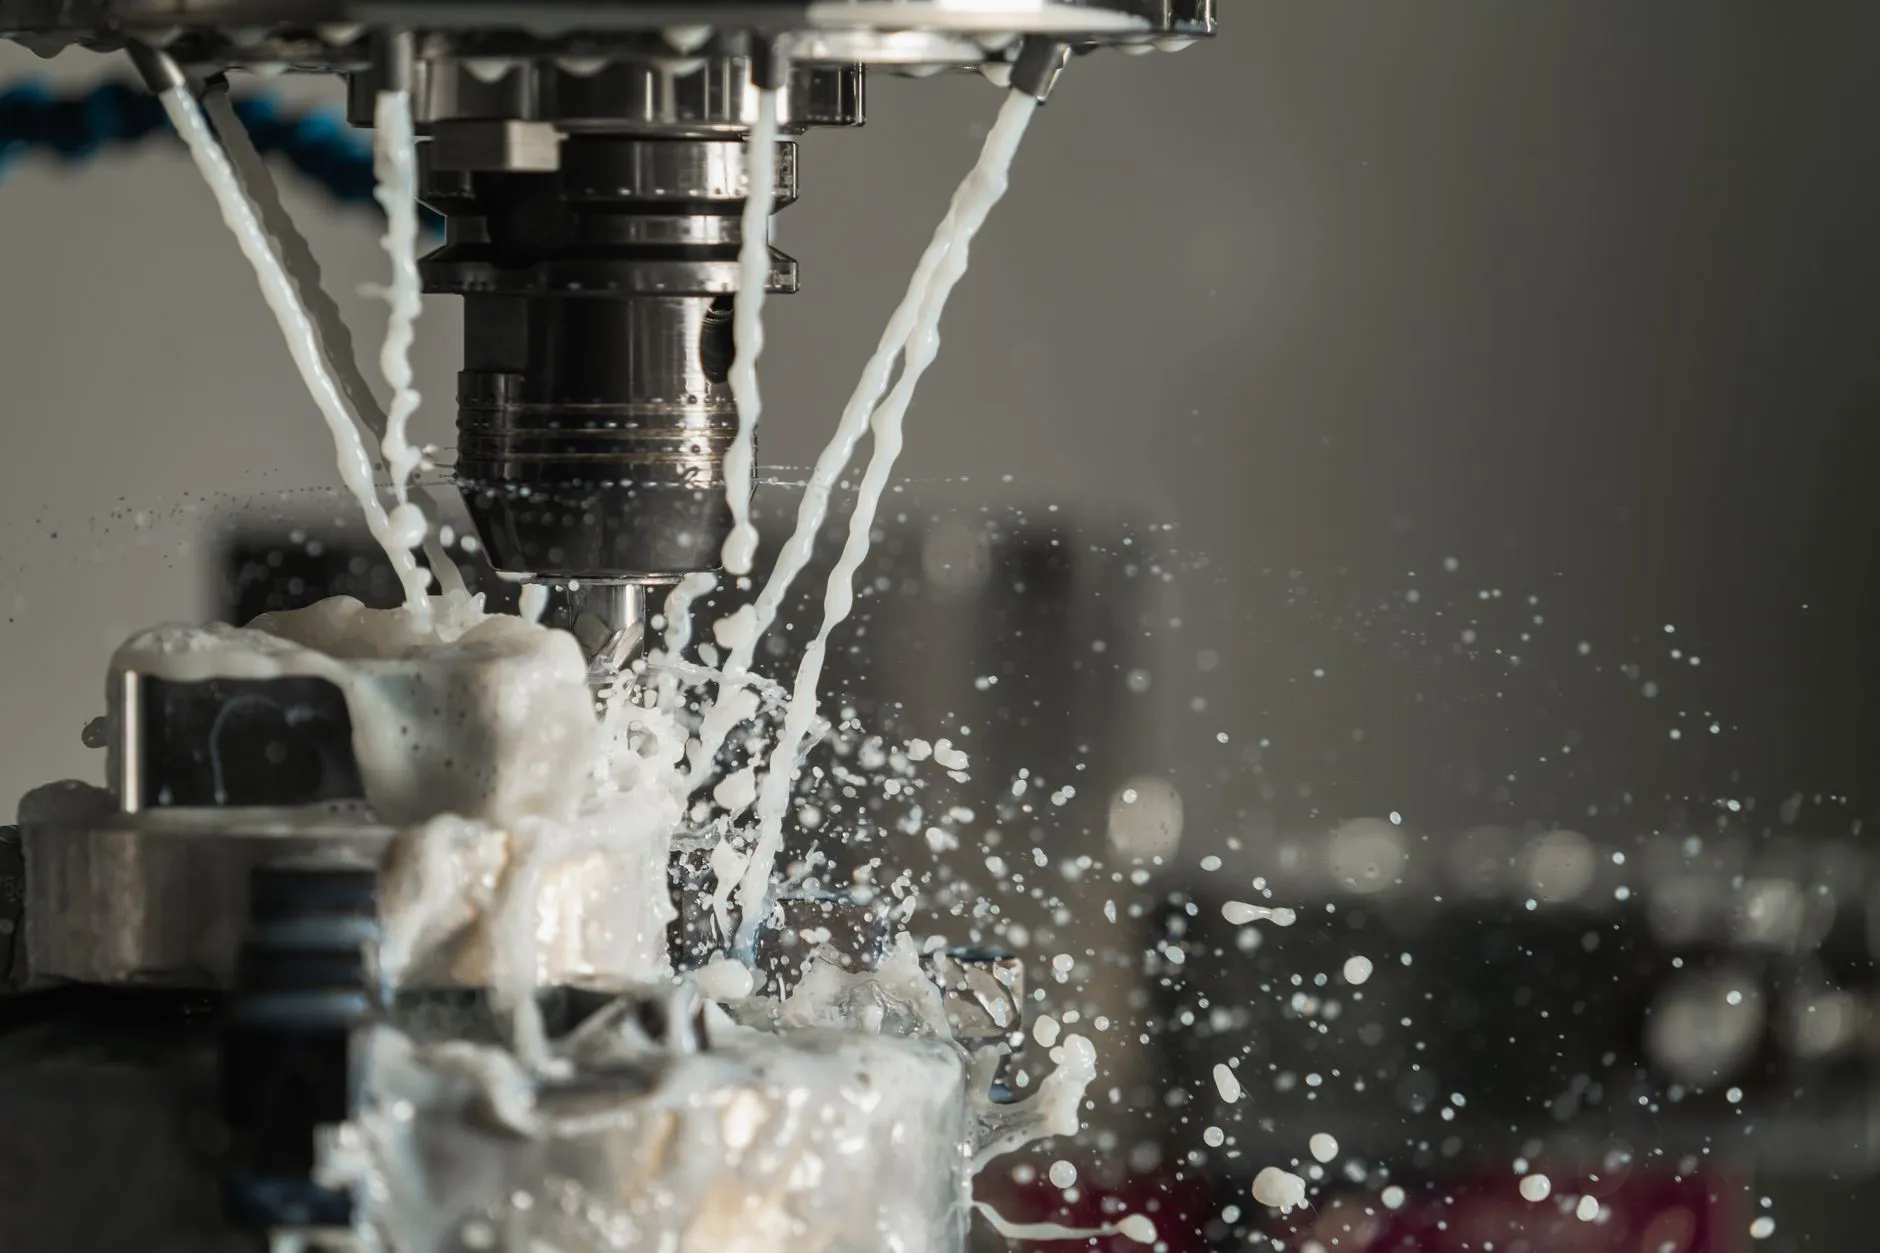
精密磨削:表面质量的终极保障
精密磨削的价值在于修正热处理变形和获得镜面级表面。很多模具制造项目里,客户会要求淬火后的零件硬度达到HRC58-62,这时候车刀根本啃不动,只能靠磨削。我们常用的外圆磨床M1432B,磨削精度能稳定在IT5级,表面粗糙度控制在Ra0.2~Ra0.4,配合精细修整的CBN砂轮,甚至能磨出Ra0.05的镜面效果。
需要留意的是,磨削不是万能的。它对薄壁件、细长轴特别敏感,容易产生让刀和热变形。比如一根直径20mm、长度500mm的细长轴,如果磨削余量超过0.3mm,中间段肯定要鼓出来。这种情况下我们一般建议:先粗磨留0.05mm余量,时效处理后再精磨,虽然多了一道工序,但废品率能下降四成以上。
选型时的三个硬性判断标准
在机械设备加工车间里,我们通常用三个维度来快速决策:
- 精度等级:公差小于0.01mm或粗糙度要求Ra0.8以下,直接选磨削;IT7级及以下,数控车削足够。
- 材料状态:未淬火钢(HRC35以下)、铜铝件,车削效率更高;淬火件、硬质合金,必须磨削。
- 批量大小:单件小批量(少于50件),车削更灵活;大批量且精度要求一致性好,磨削更稳定。
这里补充一点关于模具制造的细节——模具配件往往形状复杂、材料硬度高,很多厂家直接上坐标磨床或数控内圆磨。但如果你只是做模架上的导柱导套,数控车削加一道精细磨削的组合方案,成本能省30%左右。
常见问题:两种工艺的衔接与冲突
问得最多的问题是:“能不能车削后不磨,直接交货?”我们的回答是:如果图纸明确标注了磨削符号(△),就别省这道工序。很多机械配件在装配时才发现配合面咬死,就是因为粗糙度达不到,实际接触面积太小,局部压强过高。反过来,有时候磨削后表面太光滑(Ra0.05以下),反而不利于润滑油膜的附着,这种情况在重载轴颈上反而要刻意保留一点粗糙度。
另一个容易被忽视的点是磨削烧伤。砂轮转速过高或进给量太大,会在工件表面产生二次淬火层,肉眼很难看出来,但用硝酸酒精腐蚀后就能发现暗色斑块。这属于致命缺陷,会大幅降低疲劳寿命。所以我们的磨削工序卡上会明确规定冷却液流量不低于25L/min,且砂轮每次修整后必须试磨首件。
总的来说,数控车削和精密磨削不是竞争关系,而是前后道工序的黄金搭档。在泊头市江鑫机械设备制造有限公司的日常生产中,超过六成的机械配件都是先车后磨——车削解决形状和效率,磨削保证精度和寿命。对于客户来说,理解这两者的分工,能在图纸阶段就避免很多工艺路线的反复,既省时间又省成本。