金属加工精度控制的关键技术要点与设备选型分析
在机械制造领域,精度从来不是一道可选项,而是决定产品寿命与性能的生死线。泊头市江鑫机械设备制造有限公司在多年配套汽车、风电及液压行业的实践中发现,许多客户在金属加工环节遇到的批量废品问题,根源并非设备老旧,而是对精度控制逻辑缺乏系统性认知。今天,我们就从实际生产视角,拆解那些容易被忽视的关键技术节点。
一、热变形与应力释放:被低估的“隐形杀手”
加工过程中,切削热导致工件与机床丝杠的热伸长,是造成尺寸漂移的首要因素。以加工直径80mm的45#钢轴类零件为例,连续运行2小时后,未配备热补偿系统的普通车床,其径向尺寸波动可达0.018mm——这已经超出多数IT7级公差要求。我们的建议是:在精加工序前,强制安排半小时的“机床空转预热期”,同时关注冷却液温度控制在25±2℃范围内。
更隐蔽的威胁来自毛坯残余应力。某客户曾反馈模具制造中,淬火后的Cr12MoV板材在线切割后出现0.05mm的翘曲。问题不在于切割参数,而是粗加工时未进行充分的时效处理。实践中,粗加工后放置48小时以上再进行半精加工,是成本最低的应力释放手段,其效果优于振动时效设备。
二、设备选型的三个硬性指标
选购金属加工机械设备时,样本上的定位精度数据往往具有迷惑性。真正决定长期稳定性的,是以下三项被忽视的指标:
- 热稳定性系数(T-H Index):考察主轴连续运转4小时后,Z轴原点漂移量。优质加工中心应控制在0.008mm以内。
- 反向间隙补偿分辨率:对于频繁换向的轮廓加工,0.001mm级补偿步长是底线,而非选配。
- 床身材料阻尼特性:树脂砂铸铁床身比普通HT300铸铁的震动衰减能力高30%,直接决定精加工表面粗糙度的稳定性。
针对机械配件批量生产场景,我们更推荐配置在线测量与刀具磨损自动补偿功能。这套系统能在每加工5件后自动修正刀补值,将批次CpK值从1.0提升至1.33以上。
三、工艺链上的“毫米级”细节
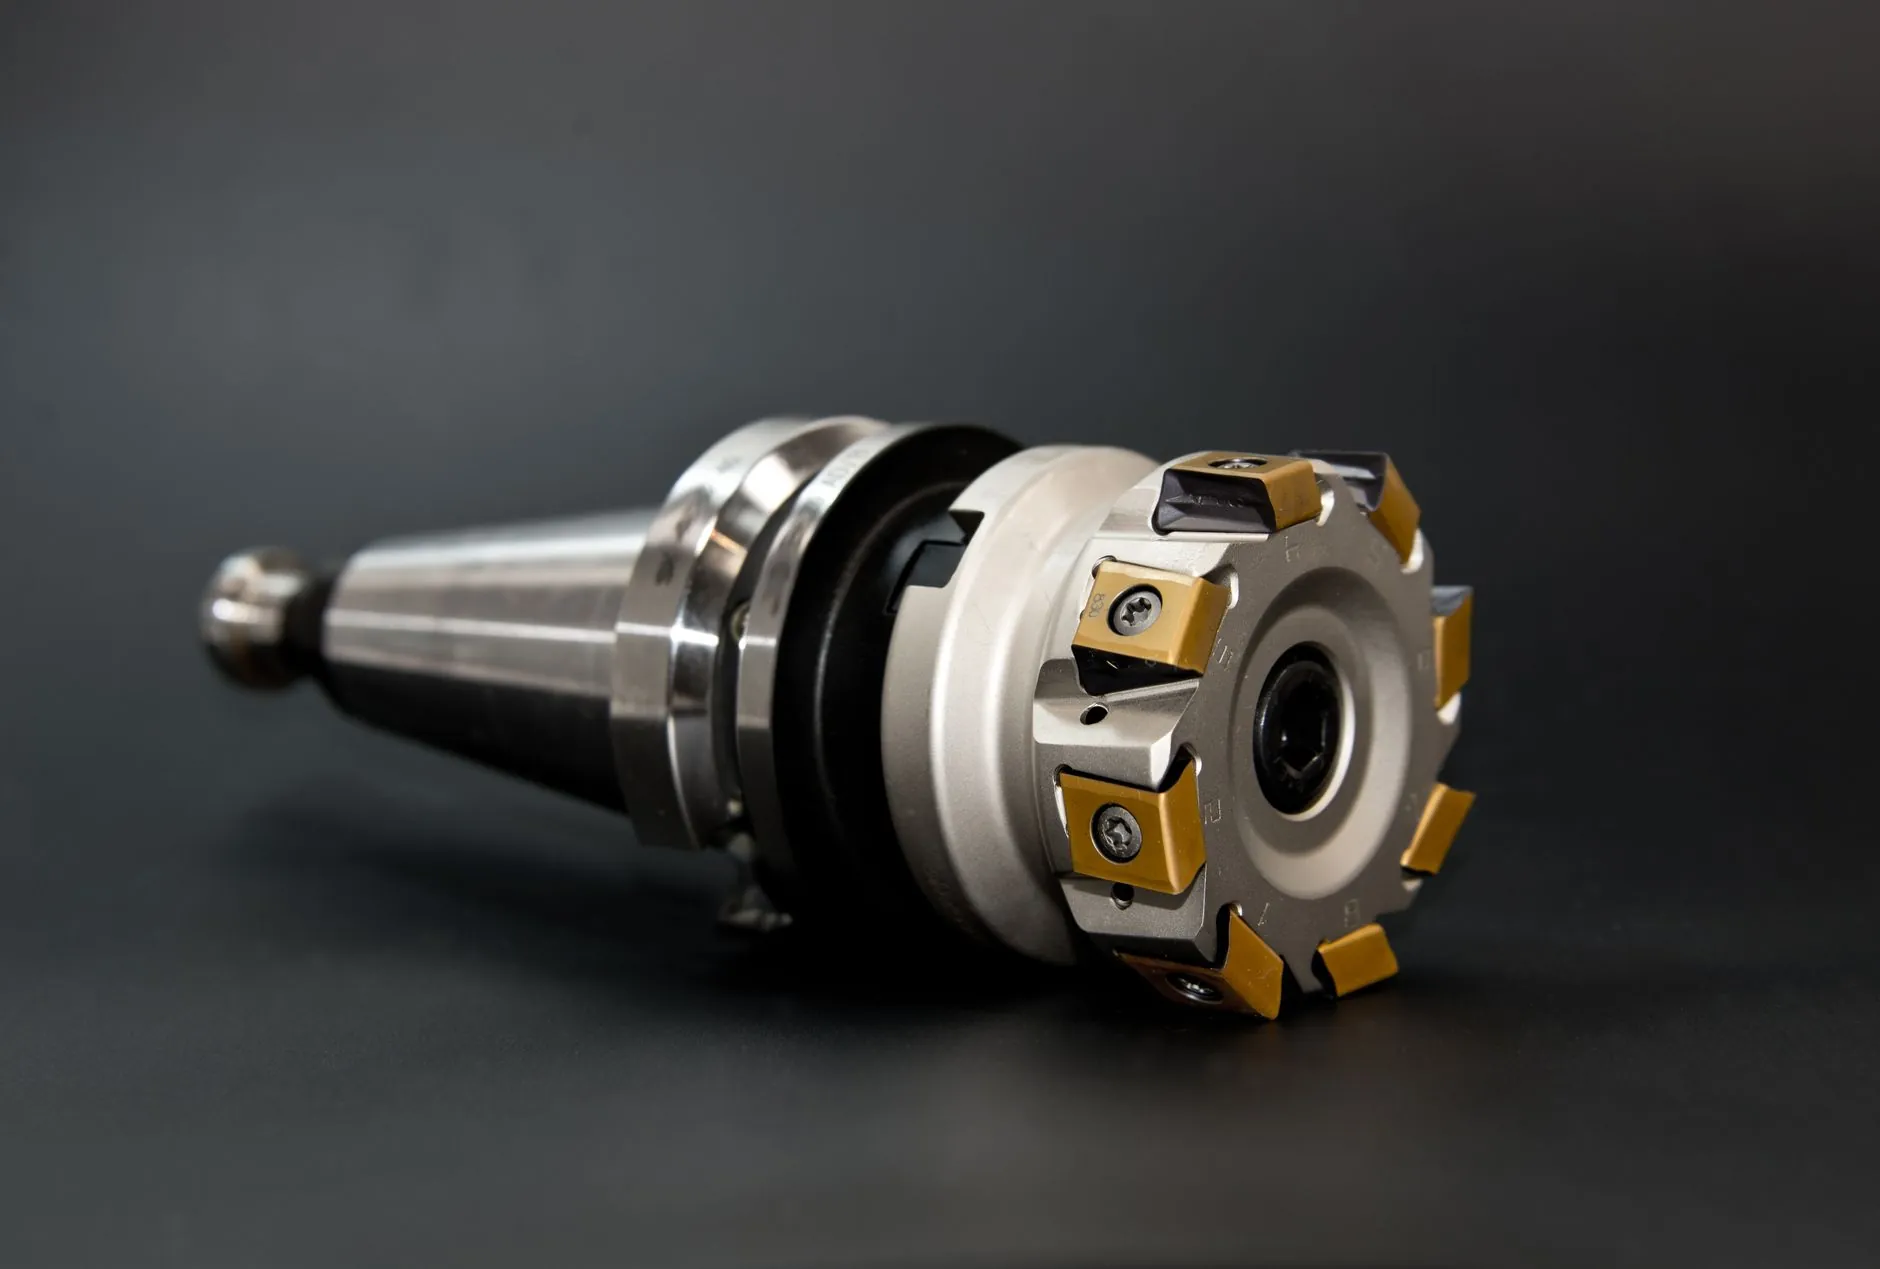
许多企业过度聚焦于机床本身,却忽略了夹具与刀具系统的刚性匹配。在模具制造中,采用液压夹紧替代手动压板,可将装夹变形量从0.03mm降至0.005mm。刀具方面,建议精加工采用不等距齿立铣刀,配合微量润滑(MQL)技术,不仅抑制了振纹,还能延长刀具寿命约2.5倍。
另一个高频问题是程序原点设定。我们发现,现场操作工习惯用寻边器碰刀后直接输入坐标,但忽略了主轴热伸长带来的0.01-0.02mm偏差。正确的做法是:在每班开机后,用标准对刀棒校正并写入G54坐标系偏移值,这一动作耗时不足3分钟,却能避免整班次的系统性误差。
四、从“事后检测”转向“过程守护”
实践建议很明确:将100%终检改为关键工序的统计过程控制(SPC)。例如在镗孔工序后,每10件抽取1件测量孔径,并绘制均值-极差控制图。当连续7点出现在中心线同一侧时,即使尺寸仍在公差内,也需立即检查刀片磨损情况。这种预警机制能将废品率降低60%以上。
对于多品种小批量订单,建议在机械配件加工时采用“首件全尺寸检验+第二件快速抽检”模式,利用三坐标测量机对轮廓度、位置度进行全检,而常规尺寸则交由数显卡尺与光滑极限量规完成。
五、精度是设计出来的,更是管理出来的
泊头市江鑫机械设备制造有限公司始终认为,高精度金属加工能力不单是设备参数的堆砌,更是一套包含热管理、应力控制、测量反馈的闭环体系。未来随着智能主轴与数字孪生技术的普及,精度控制将从“被动补偿”走向“主动预判”。但无论技术如何演进,对每个微米变化的敬畏之心,永远是机械制造从业者最核心的素养。