泊头江鑫机械配件加工精度等级与适用场景说明
在机械制造行业摸爬滚打这么多年,一个很深的体会是:精度等级从来不是越高越好,而是越匹配越好。很多客户拿着图纸找上门,第一句话就问“能不能做到0.005毫米”,但当我们反问“这个件用在什么工况、装配基准在哪里”时,对方往往答不上来。这其实是个普遍现象——对精度等级的理解,常常停留在“数字越小越牛”的层面,而忽略了加工成本、设备能力与使用场景之间的平衡。
精度等级不是单选题,而是匹配题
以我们泊头市江鑫机械设备制造有限公司的日常生产为例,金属加工件大致可以划分为三个精度梯队:IT5-IT6级(用于航空航天、精密量具)、IT7-IT8级(用于汽车零部件、液压阀体)、IT9-IT12级(用于工程机械结构件、普通机架)。这三档之间,加工成本差距可以达到3到5倍。一个IT6级的磨削工序,光设备折旧和砂轮消耗就抵得上IT9级件的全部加工费。所以,我们通常建议客户先明确两个问题:这个件的配合性质是什么?装配后是否需要频繁拆装?如果只是定位连接,IT8级完全够用,非要上IT6级,那就是拿钱打水漂。
从“能加工”到“稳定加工”,差的是过程管控
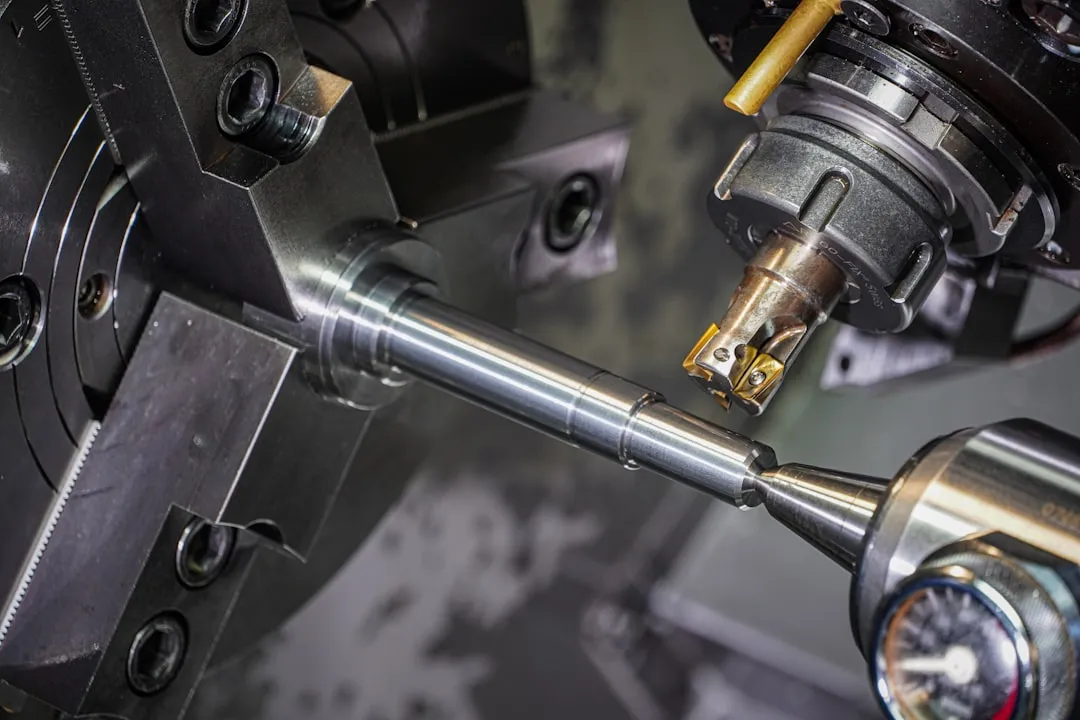
不少小型加工厂能做出单个高精度样品,但批量一上来就废品率飙升。原因很简单——精度不是“做出来”的,而是“控出来”的。在机械设备配件生产中,我们特别看重三点:一是毛坯余量的均匀性,铸锻件如果余量波动超过0.5mm,精加工时的切削力就难以稳定;二是刀具磨损补偿策略,比如我们加工45#钢调质件时,每加工50件就自动补偿0.003mm;三是温控,车间恒温控制在±1℃,避免热变形带来的尺寸漂移。这几点做不到,再好的机床也白搭。
- IT5-IT6级:适用于精密测量仪器、高速主轴轴承座,需配合磨削+珩磨工艺
- IT7-IT8级:适用于液压泵齿轮、模具导向件,常规铣削+精磨即可满足
- IT9-IT12级:适用于焊接机架、输送辊道,普通车铣加工足够
模具制造场景下的特殊考量
在模具制造领域,精度等级的含义要更复杂一些。模具型腔的尺寸精度固然重要,但表面粗糙度、脱模斜度、淬火后的变形量往往比单一的尺寸公差更影响实际使用寿命。举个例子,我们给客户做一套连续拉伸模,凸模和凹模的配合间隙设计在0.02mm,但如果材料回弹没算准,哪怕尺寸做到IT5级,冲出来的产品照样起皱。所以对于模具件,我们更强调“工艺链精度”——从粗加工到热处理再到精修,每一步都要留出合理的修配余量。
给采购和工程师的几点实操建议
- 不要只看图纸上的公差符号,问清楚检测方法是通止规还是三坐标,这直接影响成本
- 批量件优先考虑工艺稳定性,用CPK值(过程能力指数)来约定验收标准,而不是单件抽检
- 把“定位基准”统一起来,避免设计基准和加工基准不一致导致的累积误差
回头说说我们泊头江鑫的做法。接到机械配件订单时,技术员会先做一次“精度预评审”——用红线标注出图纸中过严或过松的尺寸,然后跟客户确认实际装配需求。这步看似耽误时间,但能帮客户省下15%-20%的加工费用。比如之前有个农机配件客户,原图纸要求所有孔径都做到H7级,但实际装配中只有两个孔参与定位,我们建议其余孔放宽到H9级,交货周期缩短了三天,成本降了将近两成。
精度等级的合理选择,本质上是对“性能冗余”和“经济性”的权衡。作为生产方,我们最怕的不是客户要求高,而是客户不清楚自己的真实需求。与其盲目追求“零公差”,不如把每一分钱花在真正影响装配质量的尺寸上。如果您手头有图纸拿不准精度怎么定,不妨发给我们技术部做个免费评审——多聊几句,可能就省下一笔不小的加工费。