金属加工工艺对机械设备配件精密度的影响分析
金属加工工艺的每一次革新,都在重塑机械设备配件的精度天花板。在泊头市江鑫机械设备制造有限公司多年服务重型装备与精密模具行业的经验中,我们深刻体会到:配件的最终精度,不是靠检测设备“挑”出来的,而是靠每一道工序“做”出来的。从毛坯到成品,材料去除率、热变形控制、残余应力释放,每一个变量都在悄无声息地定义着零件的命运。
工艺路线选择:精度差异的起点
同样是加工一个轴承座,普通车削与精密磨削的路线差异,带来的圆度误差可以相差3-5倍。在机械配件批量生产中,粗加工与精加工分离是保证精度的铁律。粗加工时采用大切深、大进给,快速去除余量,让大部分应力提前释放;精加工则采用小切深、低转速,将切削力对工件的弹性变形控制在微米级。很多工厂为了省工时,把粗精加工合并在一台设备上完成,结果热变形叠加,最终配件在装配后精度迅速衰减——这种隐性缺陷,往往要到设备负载运行时才暴露。
切削参数与刀具几何的耦合效应
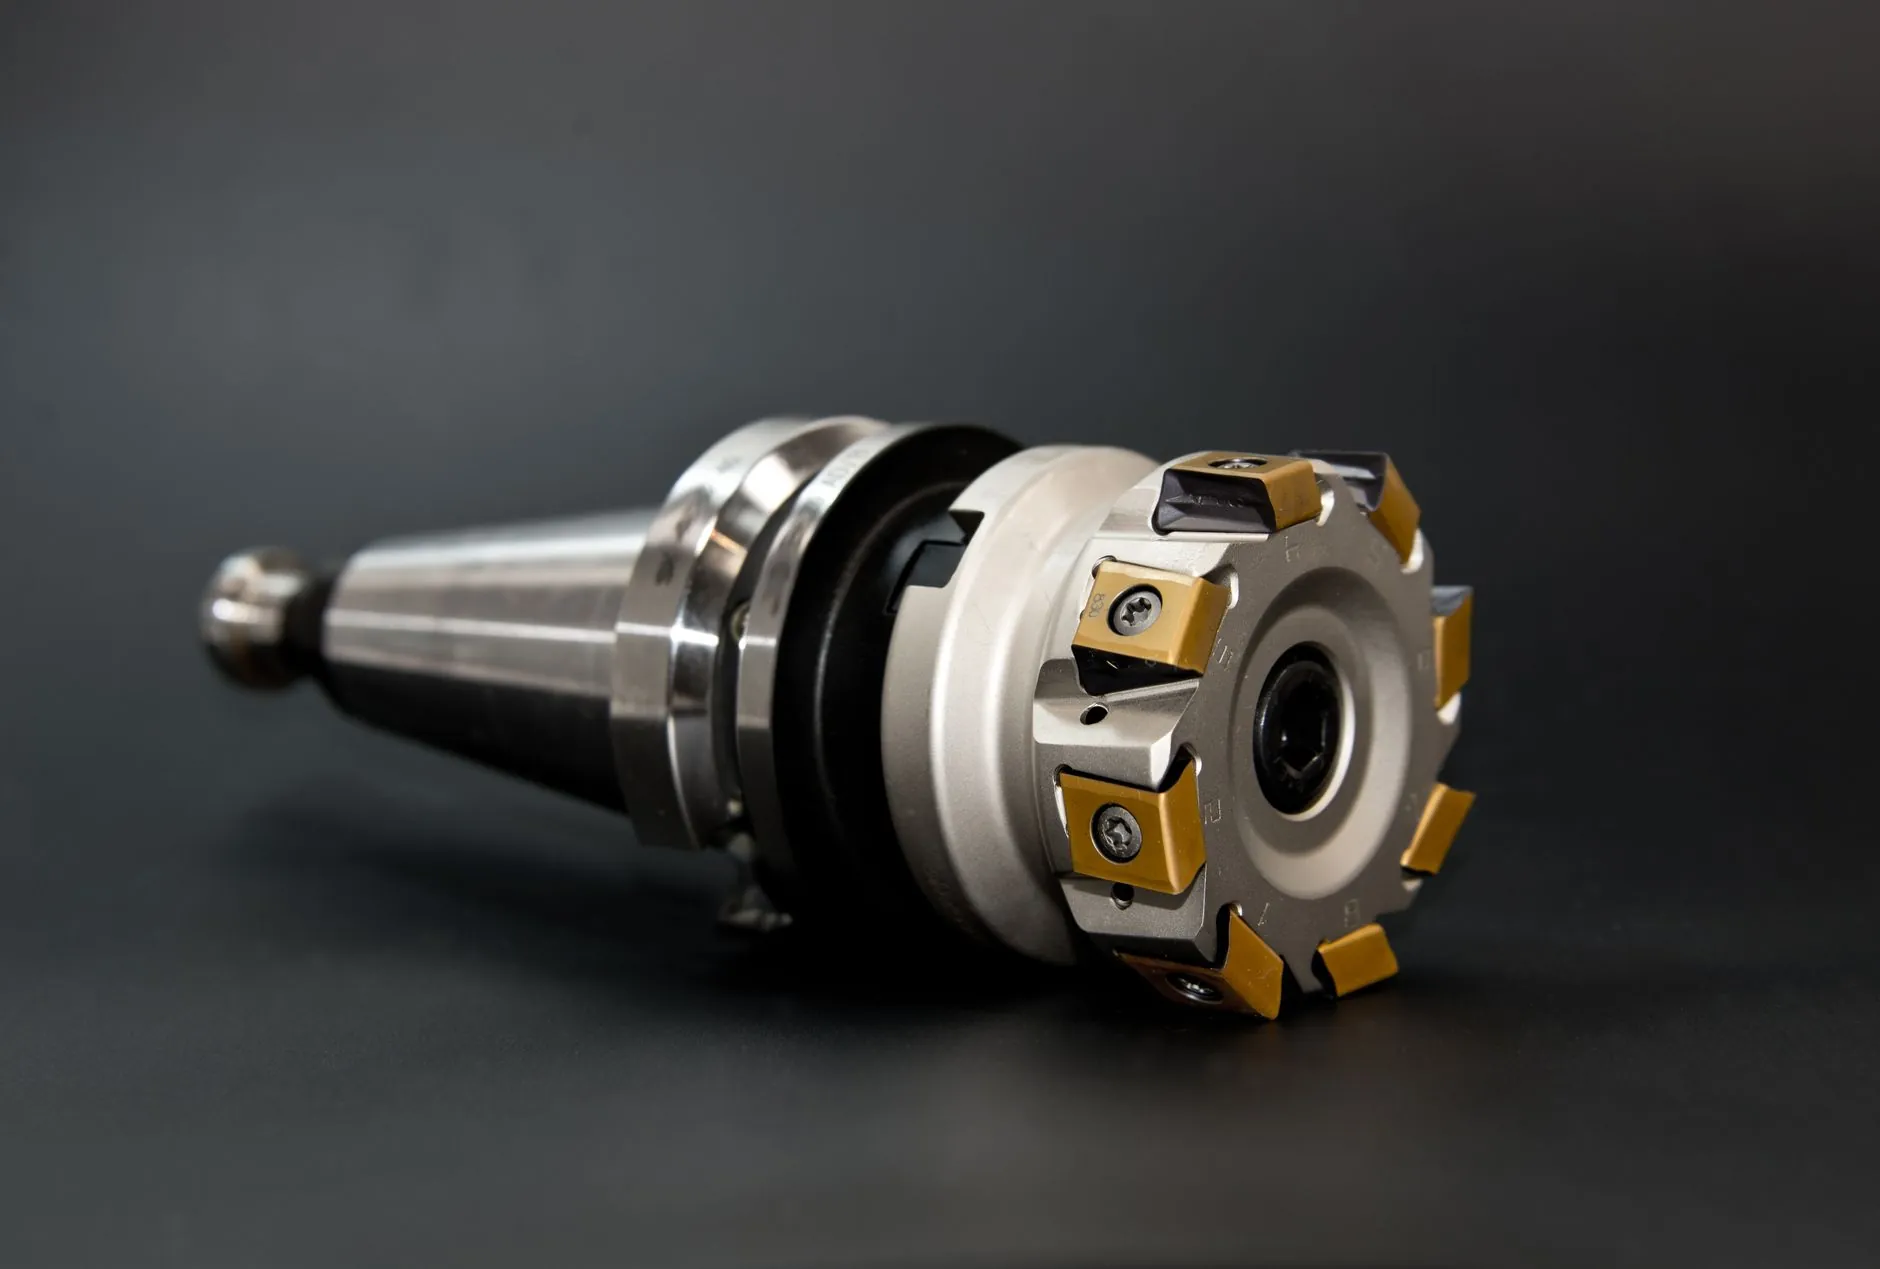
在模具制造领域,淬硬钢(HRC 50以上)的铣削加工,刀具前角每减少2°,切削力会上升约8%,但刀具寿命反而延长。如果只追求光洁度而盲目降低进给量,会让刀具在硬化层上反复摩擦,产生加工硬化层,导致后续电加工或磨削难度陡增。我们曾对比过两组模具钢镶块的加工数据:一组采用“大进给+小切深”的摆线铣削,另一组使用传统“小进给+大切深”,前者表面残余压应力更均匀,模具寿命提高了近30%。
- 车削工艺:主轴径向跳动控制在0.003mm以内,是获得高圆度机械配件的前提
- 铣削工艺:顺铣与逆铣对薄壁件让刀量的影响差异可达0.02mm,必须依据刚性动态调整
- 磨削工艺:砂轮线速度与工件转速的匹配,直接决定表面烧伤概率与微观裂纹深度
热管理与应力释放:看不见的精度杀手
加工过程中,切削热有70%以上被切屑带走,但剩余热量足以让一个200mm长的钢件在长度方向产生0.015-0.03mm的膨胀。在精密机械设备配件中,这个数值足以改变配合间隙。我们的做法是:关键工序采用恒温冷却液(温度控制在20±1℃),并在粗加工后增加一次自然时效(放置24-48小时),让切削应力充分释放。这不是增加成本,而是用时间换精度,避免零件在用户车间“变形”后引发的售后纠纷。
在模具制造环节,型腔的深槽加工最容易出现让刀与振刀。这时不能单纯依赖CAM软件生成的刀路,必须结合机床主轴的实际刚性曲线,在转角处自动降低进给率。我们曾处理过一套汽车结构件模具,通过调整精加工残留高度(从0.02mm改为0.015mm),并采用“螺旋等高+径向修圆”策略,使型面轮廓度从0.05mm收敛到了0.018mm,完全满足客户对A级曲面的要求。
真实案例:一次精度攻关的启示
去年,我们为一家重载机械企业加工一批液压阀体。原工艺采用“钻孔→铰孔”方式,孔径公差总在+0.015mm上下波动,无法稳定达到H7级。经过分析,问题出在铰刀的引导角度与预钻孔的同轴度上。我们改用“粗镗→半精镗→浮动铰刀”三步工艺,并将铰刀的浮动量从0.03mm调整到0.01mm,最终将孔径散差控制在0.006mm以内。这个案例说明,金属加工不是简单执行图纸,而是要理解公差背后的力学逻辑。
机械设备配件行业正在向“高精度、高效率、高一致性”迈进,而模具制造更是如此。无论是汽车覆盖件模具还是精密冲压模,工艺的稳定性远比单件的极限精度更重要。我们始终相信,把每一道工序的变量管住,把每一个热源和应力源控制好,配件精密度自然会“浮出水面”。这不需要花哨的噱头,只需要对金属加工本质的敬畏与深耕。