矿山机械配件定制加工流程及质量管控方案
在矿山工况里,设备坏得有多快,往往取决于配件靠不靠谱。我们泊头市江鑫机械设备制造有限公司常年跟破碎机、球磨机、振动筛打交道,深知一套合格的机械配件,得从选材、加工到热处理层层把关。今天不聊虚的,直接拆解我们内部的定制加工流程与质量管控方案,供同行和采购方参考。
定制加工的核心流程与参数控制
任何非标机械配件,第一步不是上机床,而是**测绘与工况复核**。矿山设备冲击载荷大、磨损剧烈,我们会先确认原厂件的失效模式——是断裂、磨损还是变形?这决定了后续工艺路线。以颚式破碎机齿板为例,我们通常选用高锰钢ZGMn13-4,厚度按图纸预留5-8mm加工余量,铸造后必须进行水韧处理,温度控制在1050℃±10℃,确保奥氏体组织均匀。这阶段最忌「差不多就行」,差2度,使用寿命可能差一倍。
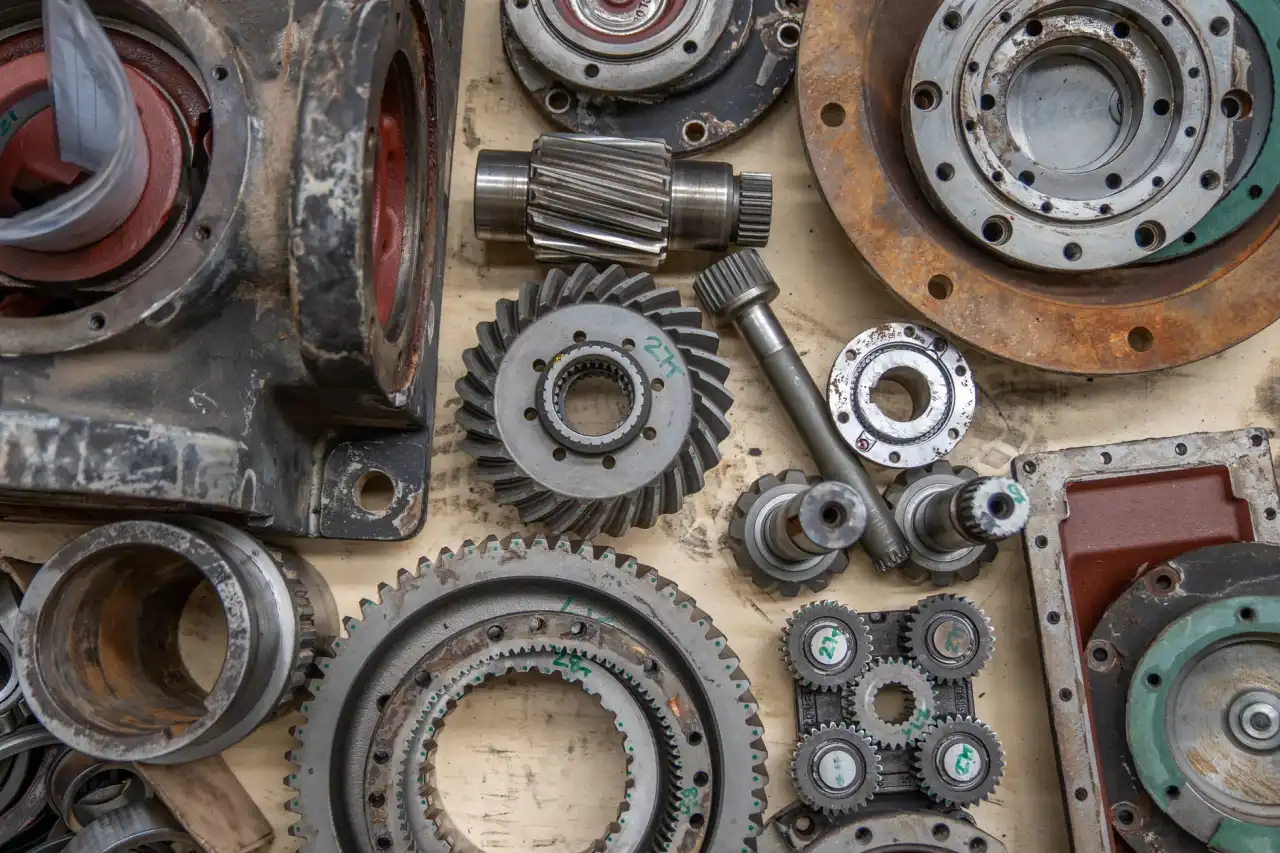
进入机械加工环节,我们依赖数控镗铣床和加工中心完成关键尺寸。比如衬板螺栓孔的定位公差,我们严格控制在±0.05mm以内,同轴度不超过0.03mm。对于大型结构件,焊接工序的预热和层间温度同样有硬性规定——Q345B板材焊接前预热至120℃-150℃,焊后立即覆盖保温棉缓冷,消除应力。整套流程下来,一套标准的耐磨件(如磨机衬板)从毛坯到成品,周期大约在10-15个工作日,加急件可以压缩到7天,但前提是毛坯库存充足。
质量管控的三道防线
光有加工能力不够,管控体系才是防呆的关键。我们内部实行**三检制**:首检(操作工自检+质检员专检)、巡检(每2小时抽检关键尺寸)、终检(全尺寸报告)。这里必须提一点,很多小厂忽略的是**材质光谱分析**——每批铸件回厂,我们都会用光谱仪抽检化学成分,比如高铬铸铁的Cr含量必须达到22%-28%,否则硬度上不了HRC58以上。另外,所有动平衡要求高的配件,如皮带轮、锤头,上机前必须做动平衡测试,G6.3级是底线。
值得一提的还有表面处理。矿山环境腐蚀性强,我们常规做**达克罗或耐磨堆焊**处理。堆焊层厚度不低于3mm,硬度HRC55-62,这能直接延长配件寿命30%以上。当然,这也意味着成本上浮,但我们建议客户别省这笔钱——停机损失远比配件差价贵。
常见问题与我们的应对逻辑
- 图纸不全怎么办? 我们有逆向测绘能力,三维扫描仪精度0.02mm,可以还原旧件数模,但前提是旧件不能磨损过度。
- 小批量定制能做吗? 能,单件起订。但模具制造费用会分摊到单价里,建议同型号配件集中下单,综合成本更低。
- 热处理变形超差? 精加工留在热处理后进行,粗加工留余量,这是标准做法,但需要车间排产计划配合,周期会多2-3天。
说到底,金属加工这个行当,设备是基础,但**工艺纪律**才是灵魂。我们见过太多好材料毁在不规范的加热或冷却参数上。泊头江鑫在矿山机械配件领域扎根多年,靠的不是花哨的营销,而是每件产品附带的《质量检测报告》和《材质证明书》——这些纸质文件,才是客户敢把设备停机时间交给我们的底气。
如果您正在为破碎机、磨机寻找长期稳定的机械配件供应商,或者有非标模具制造的棘手需求,不妨从一次技术对接开始。我们提供免费测绘和工艺可行性评估,帮您把风险前置解决掉。