金属模具定制加工流程详解及常见问题规避方案
金属模具定制,从来不是一张图纸丢给工厂那么简单。很多客户拿着三维模型找来,开口就问“多久能交货”,却忽略了材料选型、热处理工艺、加工余量预留等一连串隐藏变量。等模具上机试模,出现拉伤、崩角、尺寸超差,才意识到问题出在源头——这种返工成本,往往占整个项目预算的30%以上。
行业现状:模具制造早已不是“敲敲打打”
泊头作为北方知名的铸造和机械加工基地,聚集了大量模具作坊,但真正能稳定交付高精度模具的企业并不多。多数小厂还在用普通车床配经验师傅,靠“手感”调机;而像江鑫机械这样配备数控龙门铣、慢走丝线切割、三坐标检测仪的企业,才能把模具型腔精度控制在±0.01mm以内。差距不仅体现在设备上,更在于对金属加工全流程的管控能力——从毛坯锻造到最终抛光,每一道工序的温控、进给量、冷却液浓度,都直接影响模具寿命。
这里有个容易被忽视的痛点:客户往往只关注模具价格,却忽视了模具制造过程中的机械设备折旧和刀具损耗。一套合格的模具,其加工成本中刀具费用占比可达15%-20%,如果供应商报价低得离谱,大概率是在刀具寿命或材料牌号上做了手脚。我们曾遇到一个客户,贪图便宜选了非标H13钢,结果压铸500模次就出现龟裂,重新开模的总花费反而比优质料贵了40%。
核心技术:定制加工的三个关键控制点
在江鑫机械的车间里,一套标准的金属模具定制流程包含十几个工步,但真正决定成败的只有三个节点:
- 材料预检与调质处理——进料后先做光谱分析,确认合金成分,再根据模具用途决定调质硬度(通常压铸模48-52HRC,冲压模58-62HRC),这一步能避免90%的早期失效问题。
- 粗加工与应力释放——重切削后必须进行去应力退火,否则精加工时工件变形,型腔尺寸直接报废。我们会在粗铣后放置24小时以上,让残余应力自然释放。
- 精加工与在线检测——使用高速铣配合蠕变进给,留0.15mm余量给放电或磨削,最后用三坐标逐点比对。这里要提醒的是,模具制造不是越光越好,要根据脱模角度选择合理的表面粗糙度(Ra0.4-Ra0.8),兼顾耐磨与润滑。
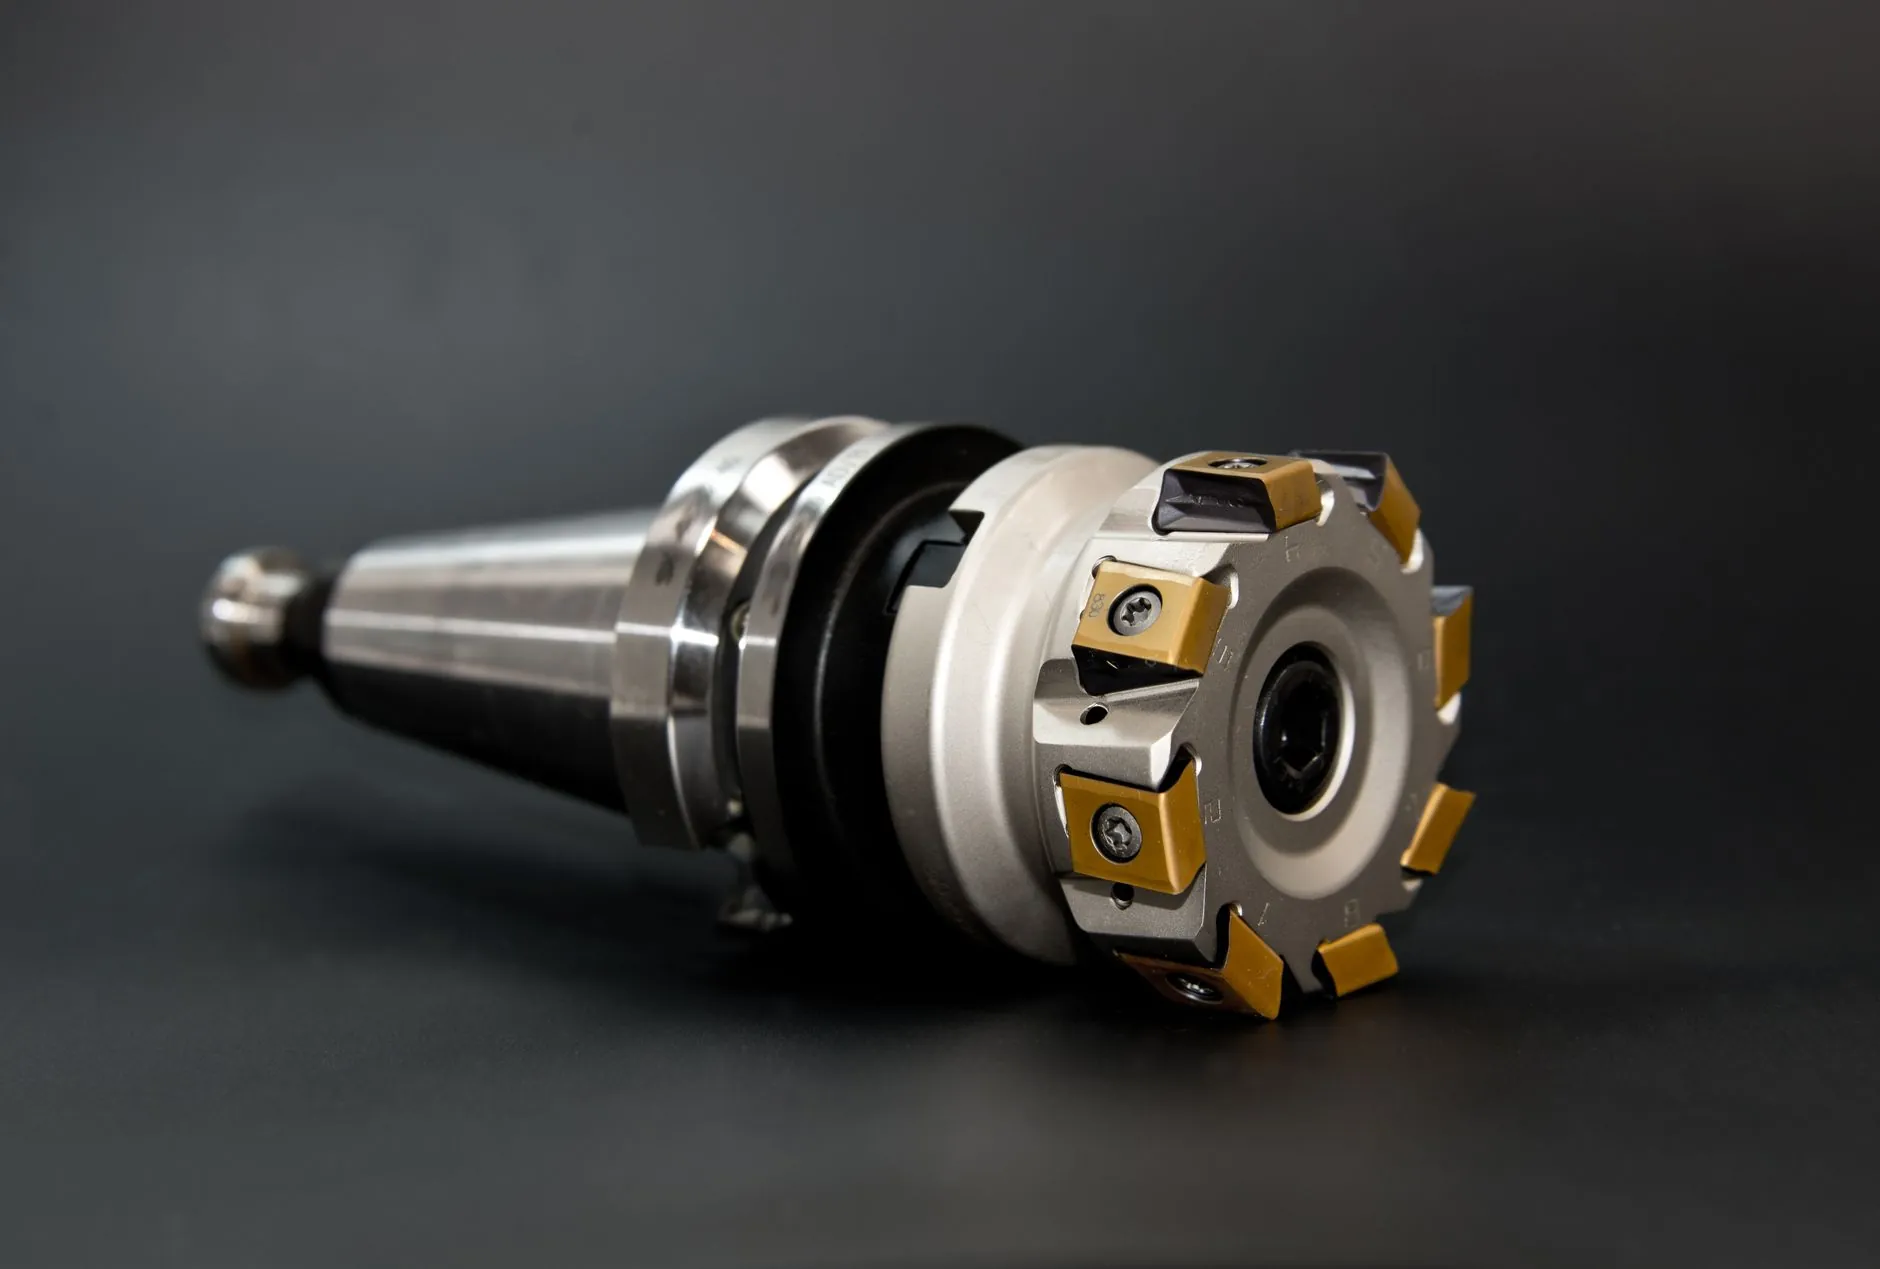
很多同行喜欢用“一条龙服务”来宣传,但真正落地时,机械配件的标准化程度往往决定了交货周期。比如顶针、司筒、导柱这类标准件,我们常年备有库存,而型芯、滑块等非标件则按工艺卡逐序加工。这种“标准件快采+非标件精制”的组合策略,能让普通模具的交期压缩到25-30天,比行业平均快一周左右。
选型指南:怎样避免“图纸完美,落地翻车”
给客户的第一个建议是:不要直接发STP文件就完事。最好附上产品材质、预估产量、使用设备吨位,甚至冷却方式。这些信息决定模具的冷却水道布局和钢材选择——比如PP料和玻纤增强尼龙,对模具钢材的磨损差异能达到3倍以上。第二个建议是要求供应商提供《加工工艺卡》和《检测报告》,每道工序的参数、操作者、检验值都要可追溯,这是规避后期扯皮的最有效手段。
还有一个容易踩的坑:模具的“可维修性”设计。有些模具为了省材料,把镶件做得很薄,一旦磨损无法更换,整副模具报废。江鑫在方案评审时,会主动建议客户在易损部位采用分体式镶件结构,虽然初始成本增加8%-10%,但后续维护只需更换镶件,综合成本反而降低。选型时,务必问一句:“这副模具的易损件,三年后还能单独买到吗?”
从应用前景看,随着新能源汽车轻量化、医疗器械精密化需求增长,金属加工和模具制造正在向“高寿命、高精度、快换模”方向演进。热流道技术、随形冷却水路、3D打印镶件等新工艺,正在逐步替代传统方案。可以预见,未来能提供机械设备联网监控、模具全生命周期管理的供应商,会占据更大市场份额。而现阶段,客户最该做的,是在下单前把技术协议写得足够细——把材料牌号、硬度范围、型腔粗糙度、试模次数都白纸黑字定下来,比事后扯皮有用得多。