2025年金属加工行业设备选型对比与采购建议
2025年金属加工行业设备选型对比与采购建议
走访了华北地区三十余家机械加工车间后,我们发现一个普遍现象:不少企业主在设备采购上陷入“越贵越先进、越先进越闲置”的怪圈。一台五轴加工中心摆在角落里吃灰,而旁边的老式炮塔铣床却忙得冒烟——这种配置失衡在2025年的今天依然大量存在。
原因并不复杂。**设备选型从来不是单纯的技术题,而是工艺、批量、人力成本与折旧周期的综合博弈**。很多老板被展会上的高速切削演示打动,却忽略了自己80%的订单都是中小批量、多品种结构件。买回来才发现,动辄每分钟两万转的主轴,在加工45号钢箱体时根本发挥不出优势,反而因为装夹调整时间长拖累了整体节拍。
设备选型背后的核心技术逻辑
以金属加工中最常见的铣削单元为例,2025年的主流选择仍然集中在三个层级:通用型立式加工中心(VMC)、高速高精度型龙门加工中心,以及带自动换刀系统的柔性制造单元(FMC)。三者之间的差异绝不仅仅是价格标签——VMC的定位精度通常在±0.01mm,适合模具制造中的粗加工和半精加工;龙门加工中心则以刚性见长,在重切削工况下热变形量比VMC低40%左右;而FMC的价值在于连续无人化运行,但前提是订单足够稳定。
这里有一个常被忽略的细节:主轴扭矩曲线比最高转速更重要。很多采购单上只写“最高转速12000rpm”,却不看扭矩在2000rpm时是否已经开始衰减。做机械配件加工的老师傅都明白,铣削不锈钢和铝合金对主轴的诉求完全相反——前者要求低速大扭矩,后者追求高速低震动。一台设备如果扭矩平台太窄,实际加工范围就会大打折扣。
三年期综合成本对比:别只看发票价
我们把三台同级别设备放在一起跑了半年测试,结果很有意思。A品牌(德系)售价92万,B品牌(日系)88万,C品牌(国产一线)67万。单纯看价格,C明显占优。但计入刀具损耗、故障停机时间和售后响应速度后,情况反转:A的每件平均加工成本为14.2元,B为15.8元,C为17.5元。德系设备贵在精度保持性和主轴刚性,两年后精度衰减不到0.003mm;而国产设备在连续重载工况下,丝杠间隙调整频率明显更高。
当然,这不是说国产设备不能买。恰恰相反,对于模具制造领域的中小型企业,国产中高端机型在性价比上已经具备很强竞争力。关键是要匹配自己的产品结构——如果常年加工硬度在HRC45以下的材料,且公差带在±0.02mm以内,国产设备完全能够胜任;但如果涉及淬硬钢精铣或镜面电火花配合,还是建议优先考虑进口品牌的精密级机型。
采购建议归纳为以下四点,供参考:
- 先算“单件摊销”而非“小时费率”——把装夹时间、换刀时间、检验时间都计入分母,才能看出真实效率差。
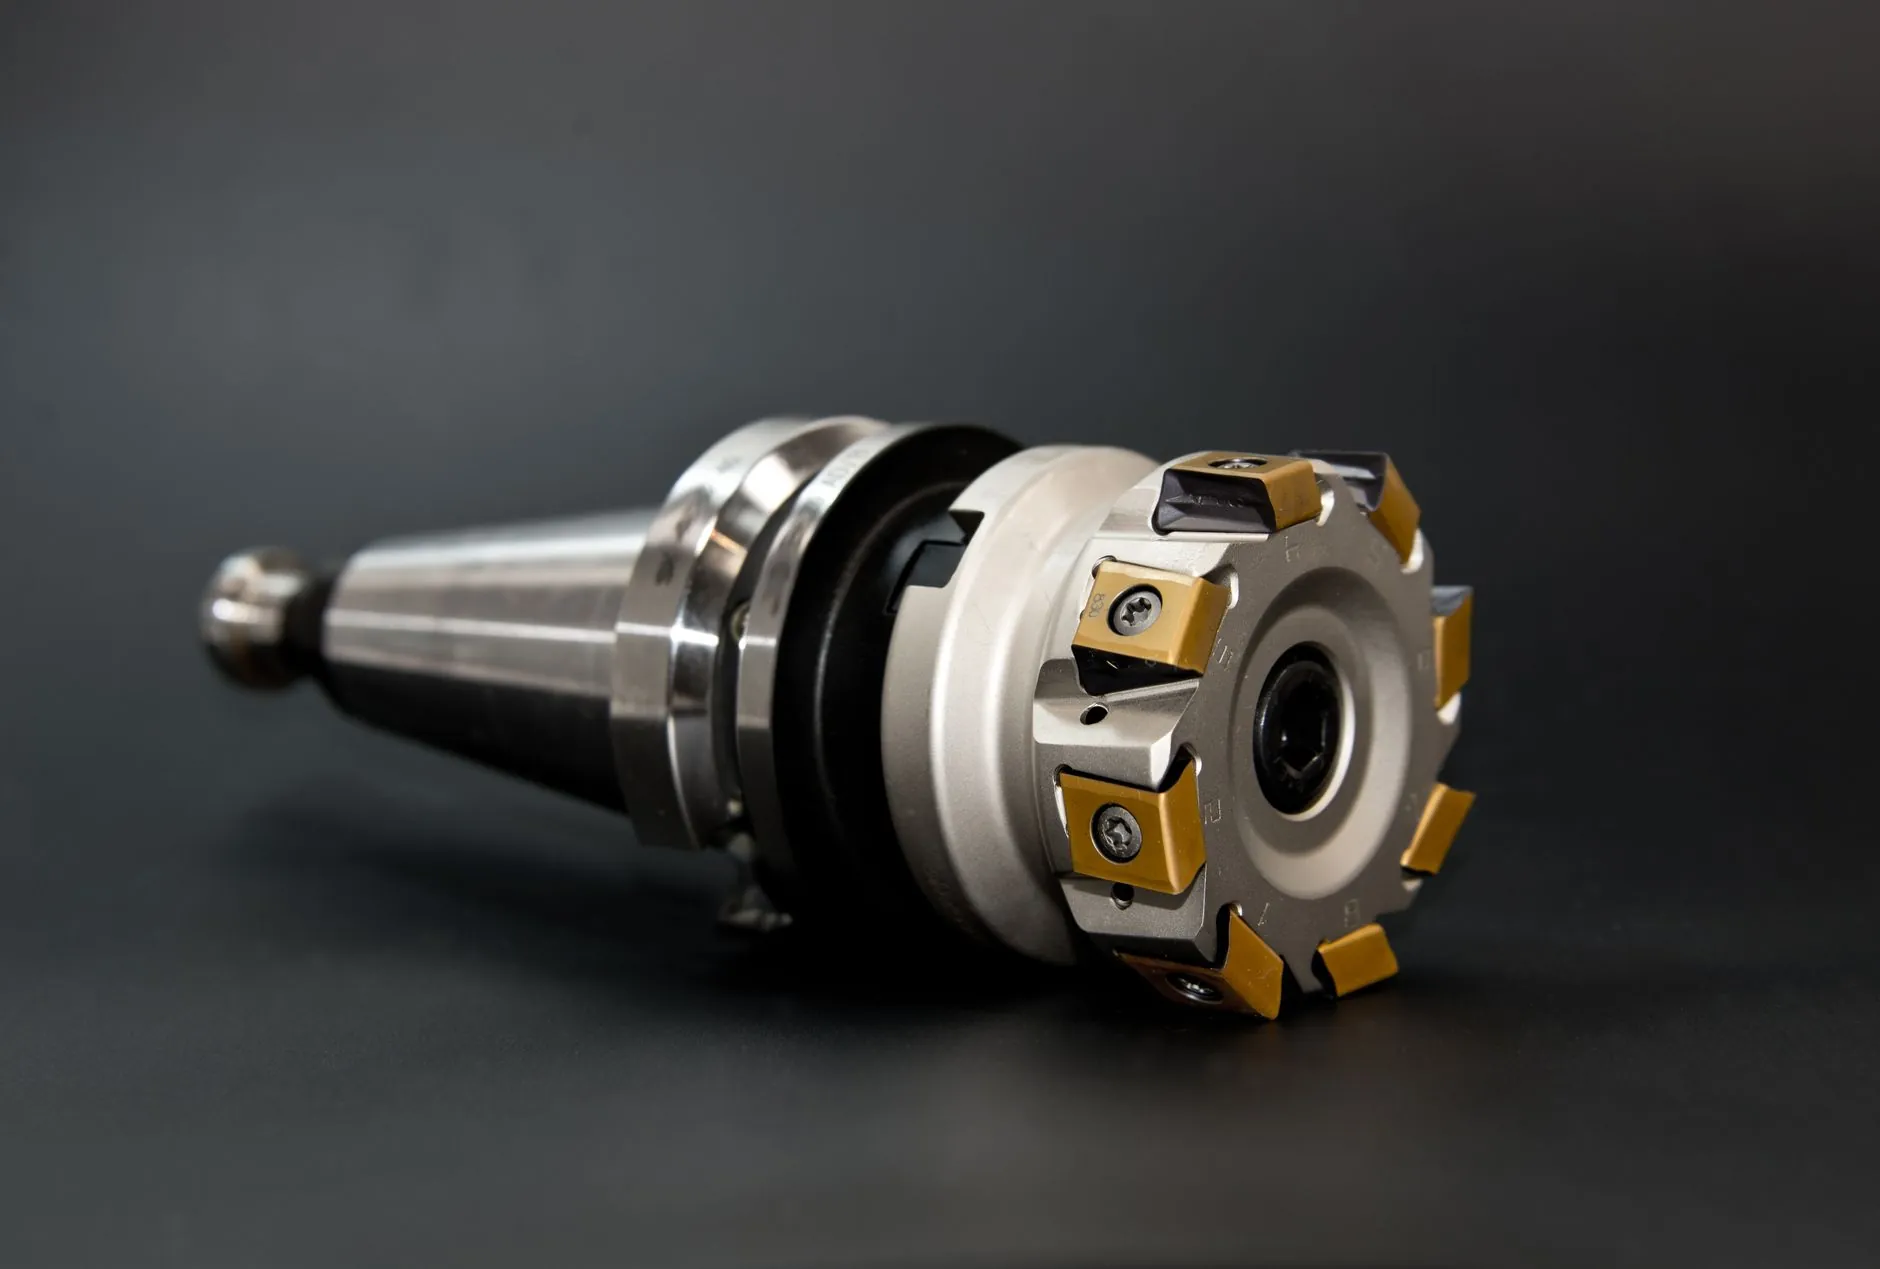
- 考察主轴鼻端形式——BT40和HSK63A的锥度刚性差异在重切削时会被放大,别只看刀柄通用性。
- 预留扩展功能接口——2025年的主流控制系统都支持OPC-UA协议,未来接MES系统时不需要换主机。
- 试加工必须用自己最难的活——别拿标准试件测,拿你最头疼的薄壁件或深腔件去试,设备真实水平一目了然。
最后说句实在话。机械设备采购没有绝对的“最好”,只有“最匹配”。如果您的订单以单件小批量为主,一台带第四轴的高刚性VMC比一台高速五轴更实用;如果您的模具制造业务占比超过六成,那就要重点考察设备的精加工表面粗糙度和刀库容量。多花点时间做工艺分析,比多跑几次展会更有价值。
泊头市江鑫机械设备制造有限公司在金属加工领域深耕十余年,无论是通用设备选型还是非标机械配件定制,都积累了完整的工艺数据库。欢迎带着您的图纸来我们车间试切验证,数据说话,比什么都强。