金属加工精度影响因素分析及机械配件加工工艺优化方案
在机械制造领域,金属加工的精度水平往往直接决定了机械配件的使用寿命与整机性能。作为长期从事模具制造与设备配套的从业者,我们深知,加工误差并非随机产生,而是源于机床、刀具、热变形与装夹方式等多重变量的叠加作用。今天,结合泊头市江鑫机械设备制造有限公司在机械配件加工中的实际经验,谈谈影响精度的核心因素与可落地的工艺优化思路。
一、影响金属加工精度的三大核心变量
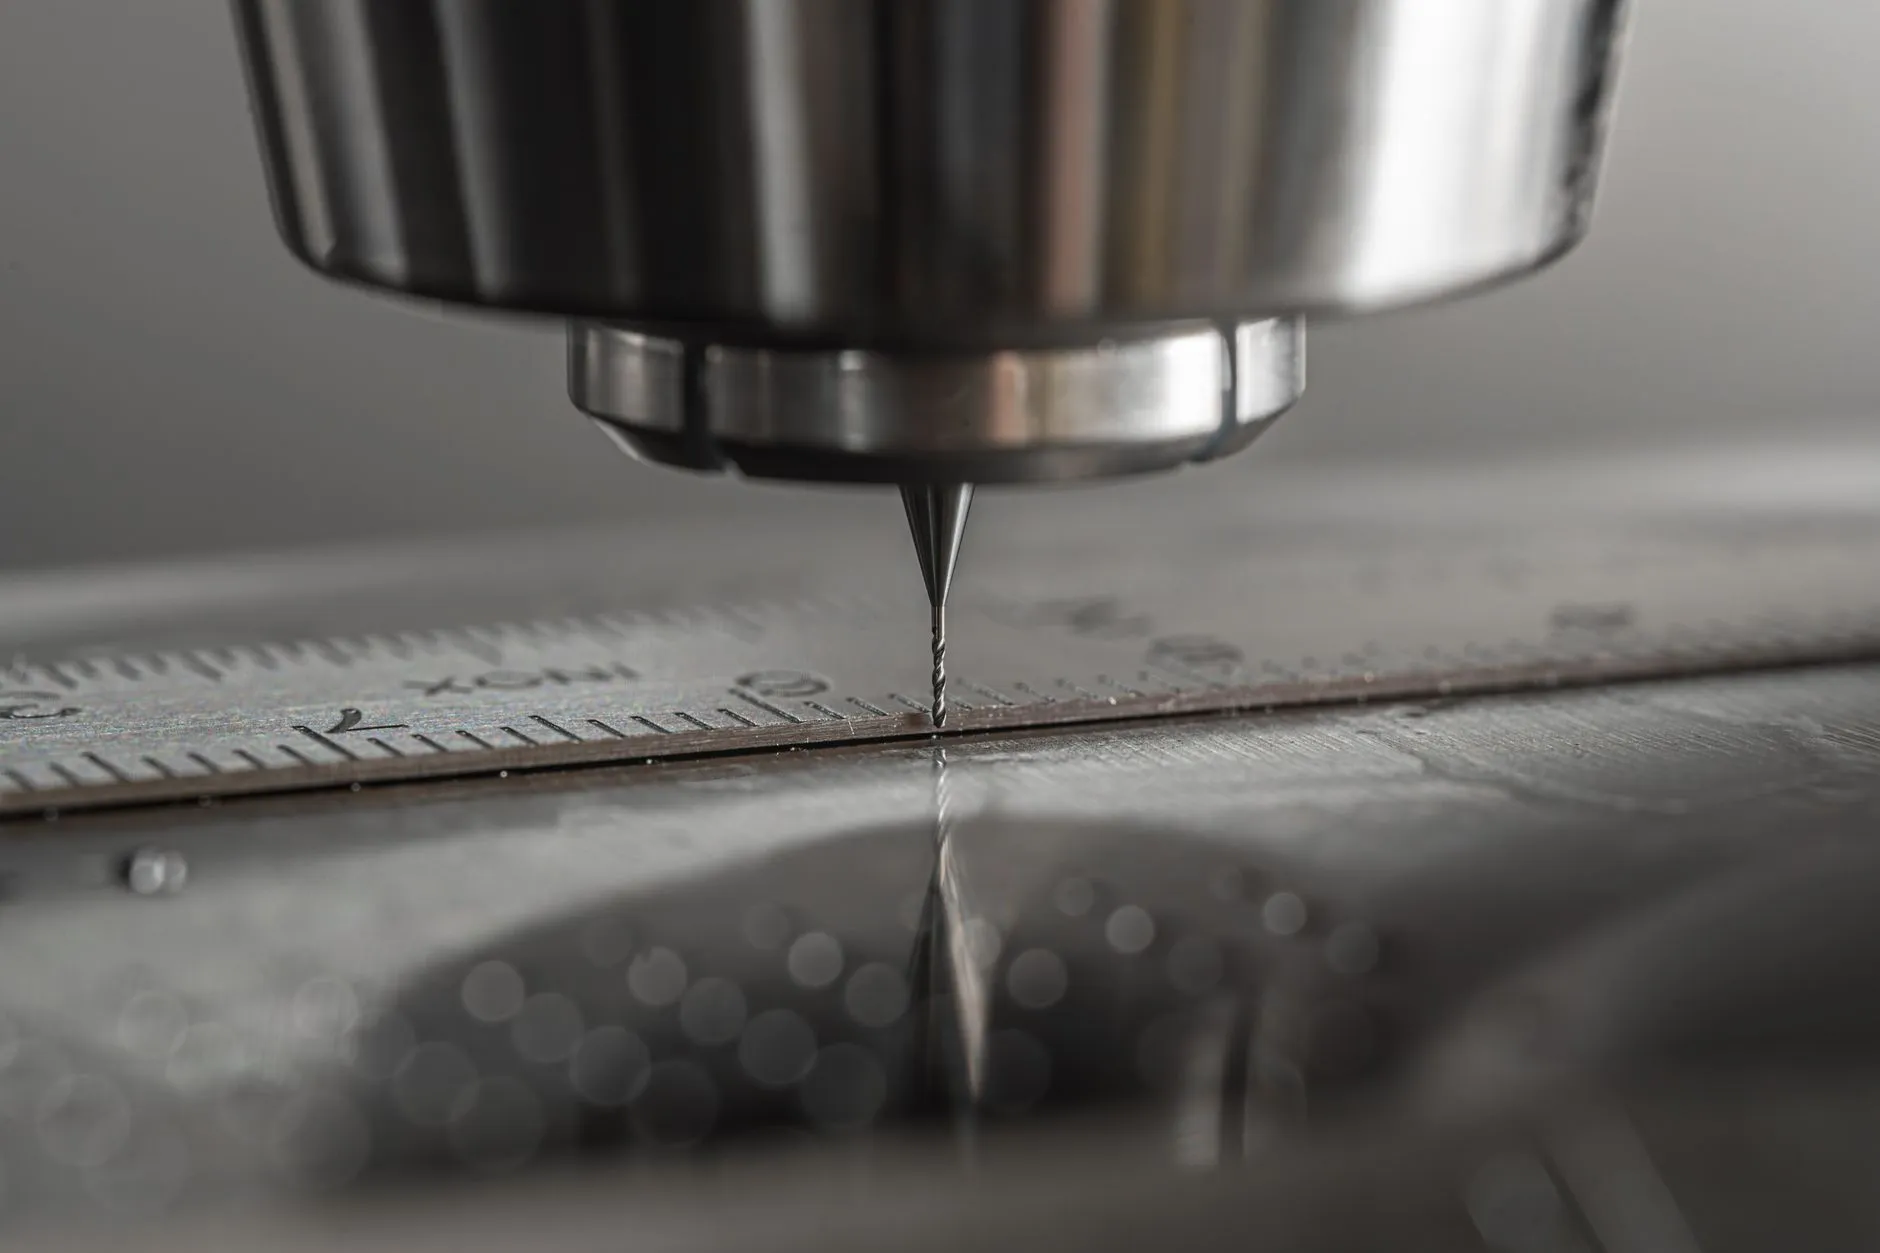
从批量生产的数据看,机床几何精度、切削热变形与工艺系统刚度是导致尺寸离散的常见根源。以我们加工大型铸件为例,若主轴径向跳动超过0.005mm,在精镗孔工序中就会反映为明显的圆度误差。更隐蔽的是热变形——连续切削1小时后,丝杠温升8℃即可使定位精度漂移0.02mm,这对模具制造中的精密型腔加工是个极大考验。
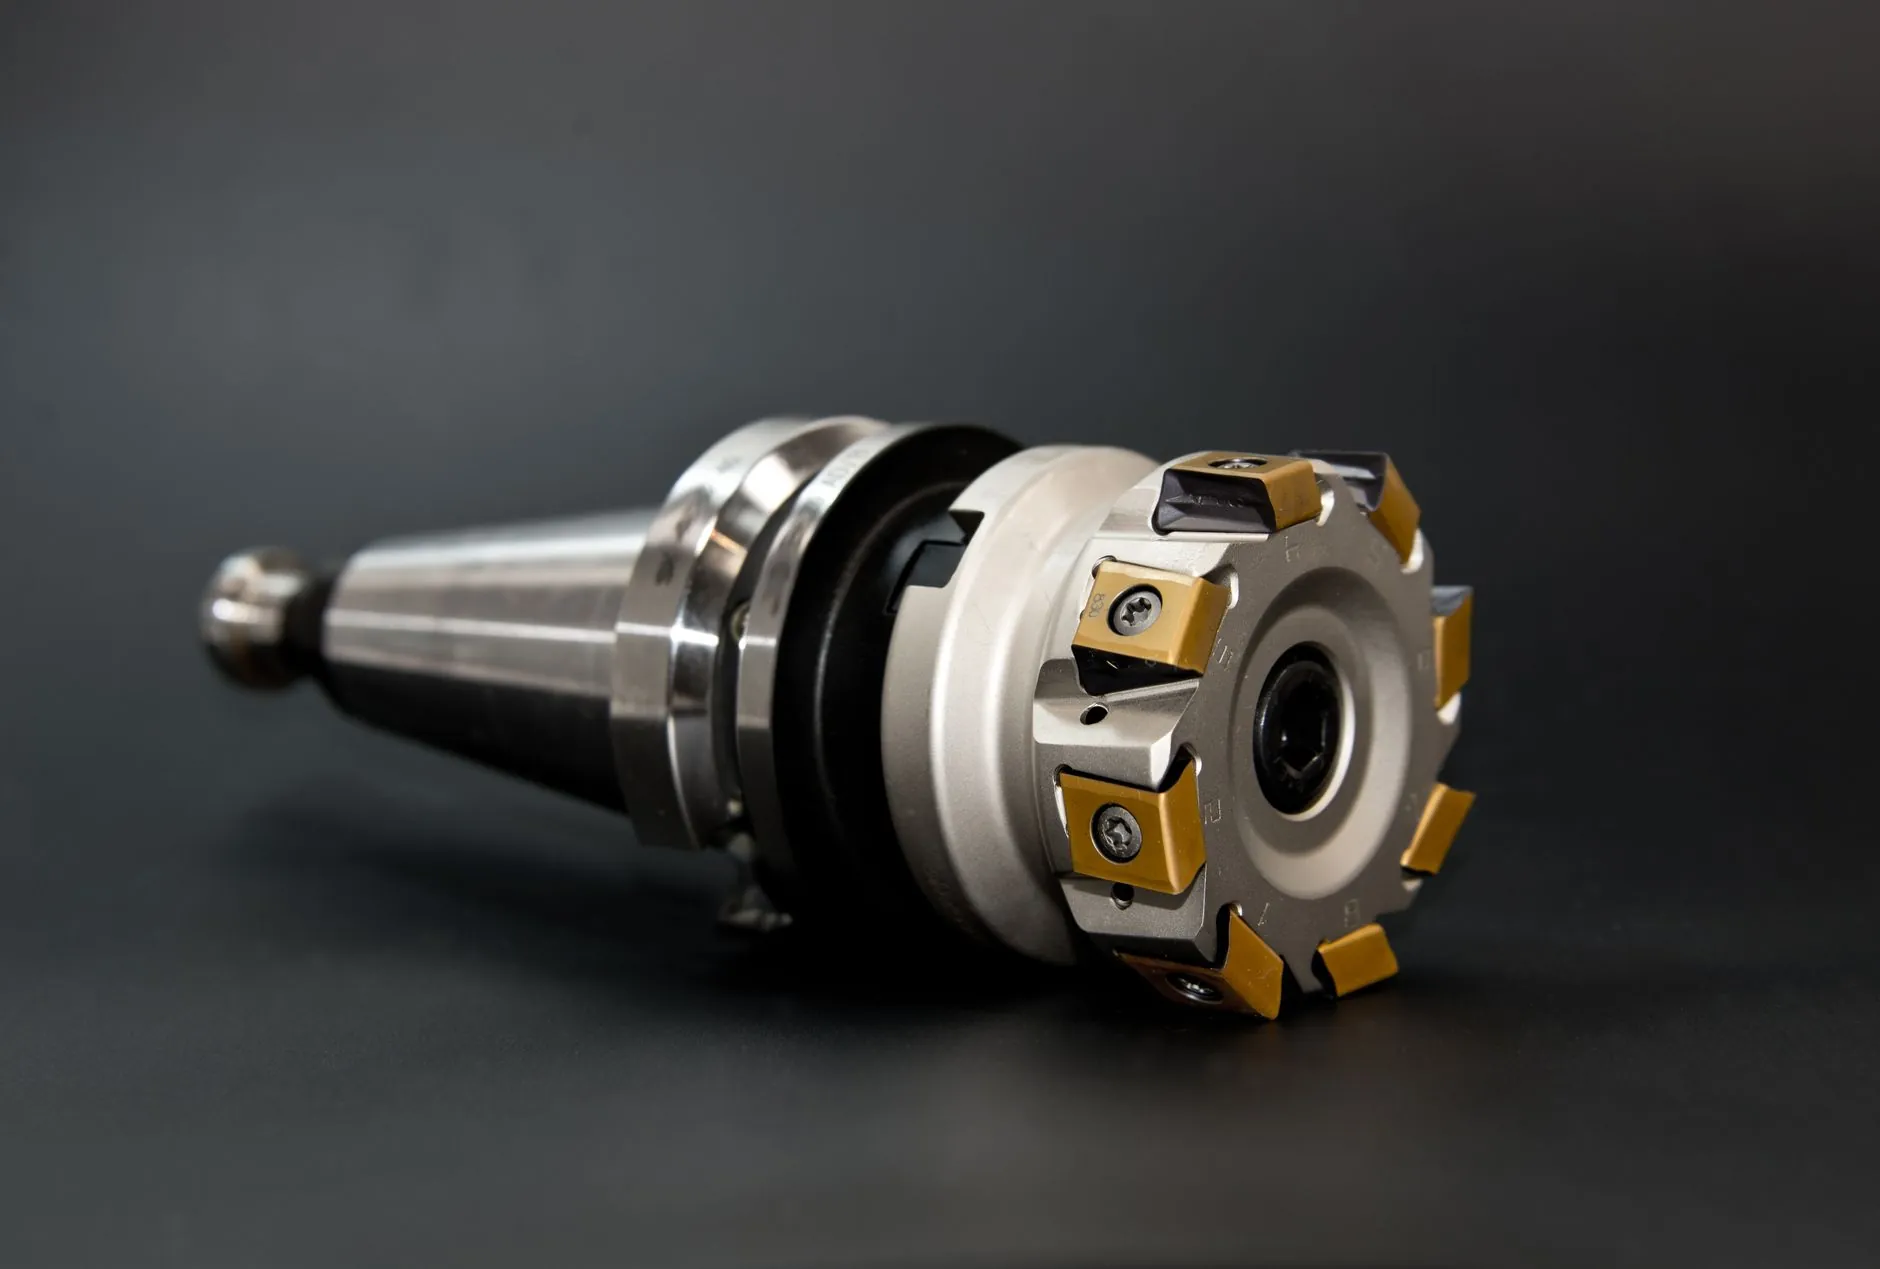
其次,刀具磨损曲线常被低估。许多企业在模具制造中依赖固定换刀周期,但实际切削距离不同,后刀面磨损量差异可达3倍。我们曾对45钢配件进行连续车削测试:当后刀面磨损VB值从0.15mm增至0.3mm时,表面粗糙度从Ra1.6恶化至Ra3.2,且尺寸分散度增加近50%。
装夹变形,往往比理论计算更严重
薄壁机械配件加工时,三爪卡盘夹紧力过大会导致弹性变形,松开后回弹即产生形状误差。建议采用低压力多点支撑或液性塑料夹具,将夹紧力控制在200-400N范围内,并配合有限元分析预判变形量。这类细节在普通机械加工车间容易被忽略,但对高精度件却是生死线。
二、工艺优化方案:从“补偿”走向“控制”
传统的“试切-测量-调整”属于事后补偿,效率低且依赖操作者经验。我们近几年在机械配件生产线上推行在线测量与自适应补偿:通过在精加工工位集成红外测头,每加工3件即自动回零检测刀具位置,并将偏差值反馈至CNC系统进行刀补修正。这套方案使批量件的CpK值从1.1提升至1.5以上。
另一个关键点在于切削参数的分层设定。针对模具制造的淬硬钢(HRC50以上)精加工,不应沿用粗加工的高转速大进给,而应降低切削深度至0.2mm以下,同时提高切削速度至120-150m/min,以切削热软化层替代机械挤压,减小表面残余应力。
同时,工序集中与基准统一值得强调。我们将原本分散在车、磨、镗多台设备上的机械配件加工合并到一台五轴加工中心上完成,以毛坯基准一次性定位,消除了多次装夹带来的基准转换误差。实际案例中,某液压阀体配件的位置度公差从±0.03mm收窄至±0.015mm,废品率下降了12%。
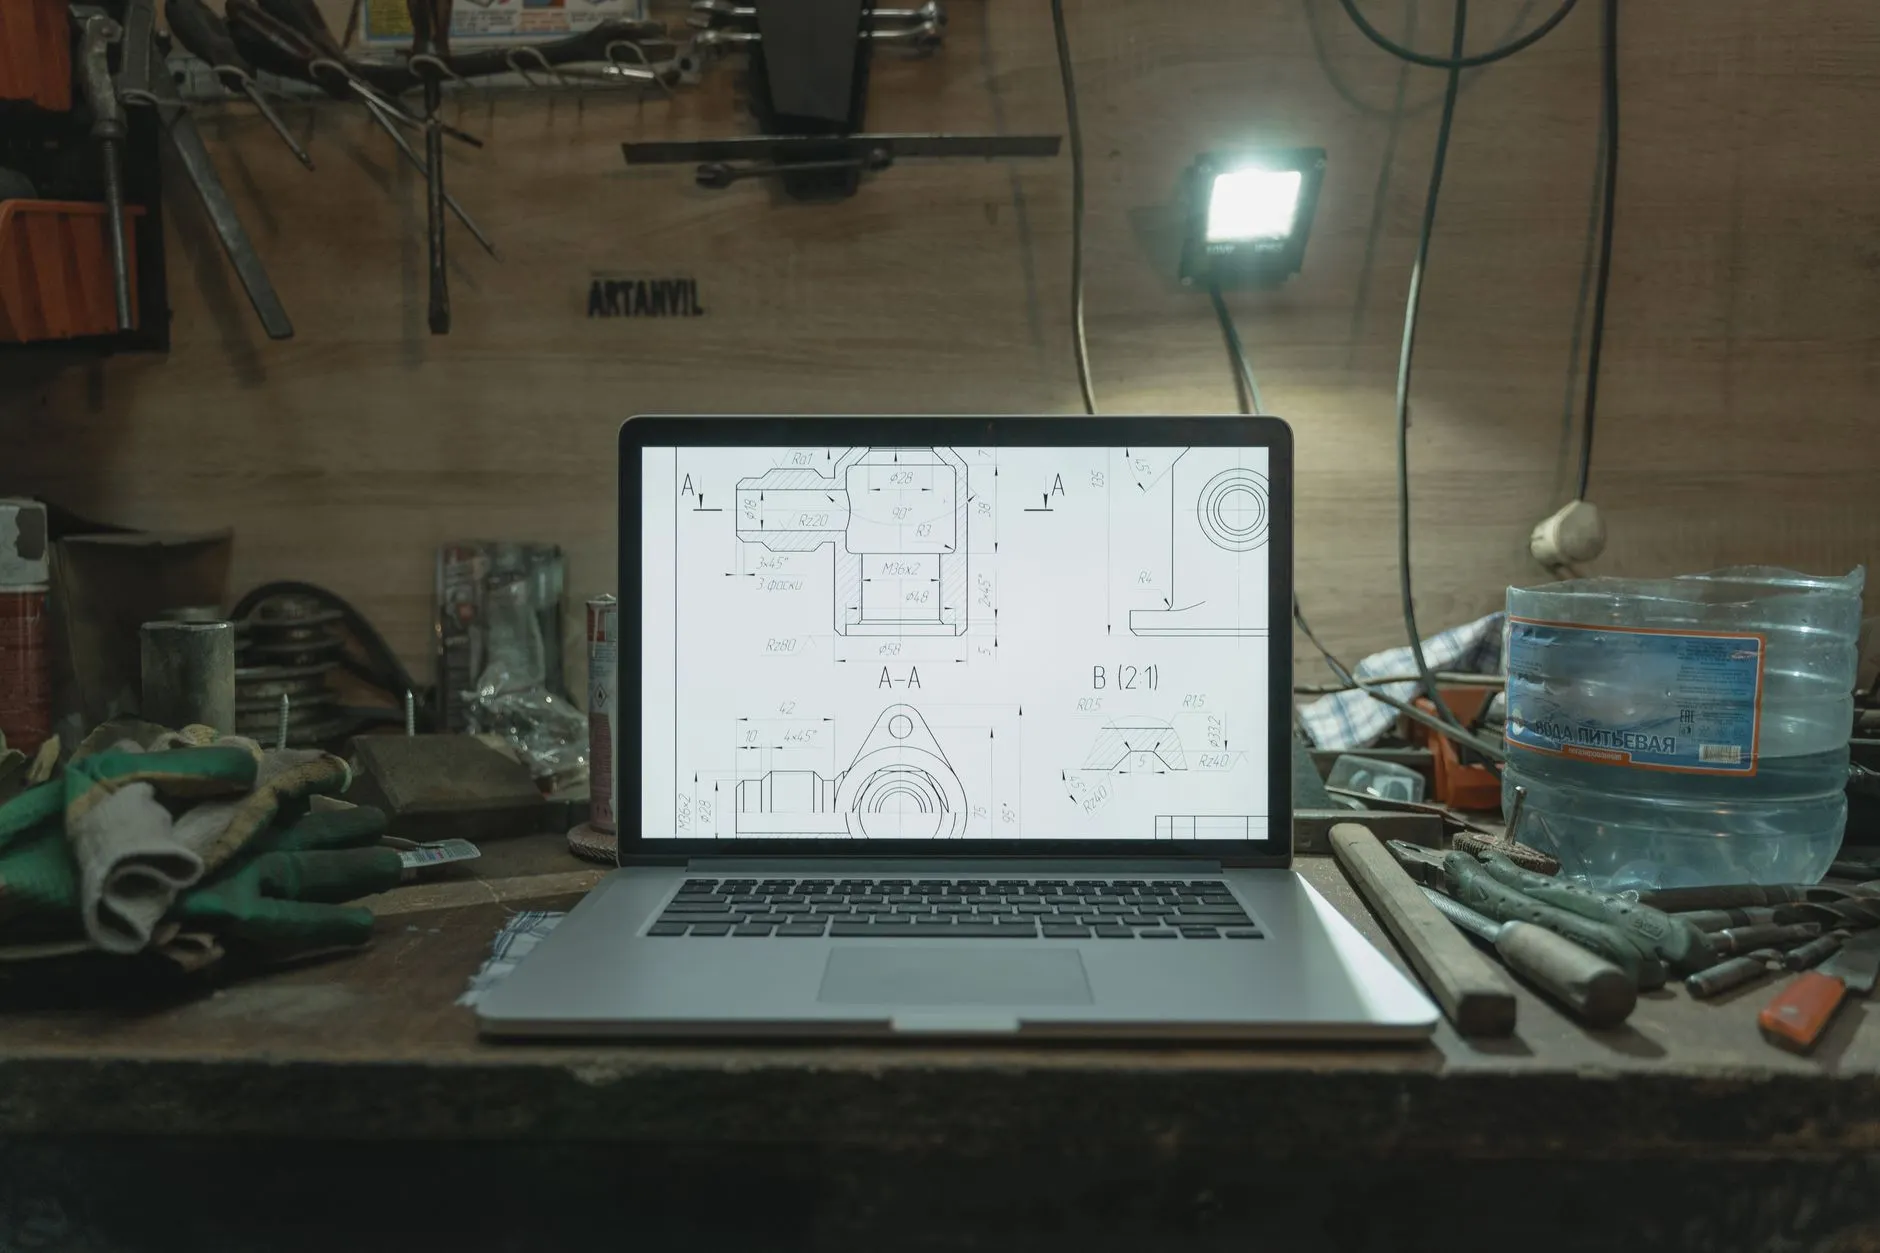
需要指出的是,金属加工并非越贵越好。我们曾为某客户优化一套模具制造流程,改用硬态车削替代部分磨削工序,表面粗糙度达到Ra0.8,同时节省了约35%的加工时间。这说明,在机械设备精度允许的前提下,合理选择工艺路线比单纯追求设备等级更有价值。
案例:风电联轴器配件的精度攻关
去年,我们承接一批风电用弹性联轴器机械配件,要求内外圆同轴度0.01mm,原工艺合格率仅为78%。问题出在磨削工序前的心轴定位——采用小锥度心轴时,轴向压紧力波动导致端面跳动。最终改为端面压紧+径向涨套组合定位,并控制夹紧扭矩在12N·m±0.5N·m,合格率稳定在96%以上。这个案例说明,很多时候精度瓶颈不在设备,而在装夹逻辑的精细程度。
综合来看,金属加工精度的提升是一个系统工程,需要从热误差抑制、刀具状态监控、装夹方案优化及检测补偿策略四个维度协同推进。对于机械配件与模具制造企业而言,与其盲目购置高精度设备,不如先梳理自身工艺链中的薄弱环节——往往一个夹紧方式的改变,就能带来立竿见影的效果。泊头市江鑫机械设备制造有限公司在多年实践中体会到,真正的精度管理,是让每一个环节都具备可量化的控制窗口,而非依赖最后一道工序的“救火式”修正。