泊头江鑫金属加工车间精密机械配件定制生产流程解析
从毛坯到成品:金属加工车间的全链路精密控制
在泊头市江鑫机械设备制造有限公司的加工车间里,一件机械配件的诞生并非简单的“切一刀”那么简单。从客户提供的图纸或样品,到最终交付的精密零件,背后是一条涉及材料学、热处理工艺与数控编程的完整链条。许多采购方常问:“为什么同样材质,不同厂家的寿命差这么多?”答案往往就藏在这套生产流程的细节管控中。
我们的定制流程通常始于工艺评审。技术部会先分析图纸上的公差等级、表面粗糙度以及受力工况。这一步至关重要,因为并非所有标注都适合直接加工——例如,当图纸要求Ra0.4的镜面光洁度而材料又偏软时,就需要提前预留精磨余量。随后,依据零件形状和批量,确定是采用数控车削、加工中心铣削,还是线切割与电火花的组合方案。这里有个关键点:模具制造类零件往往结构复杂,内部有深腔或异形流道,常规刀具无法触及,必须在编程阶段设计特殊的非标刀具路径。
核心工序:从热处理到精加工的节奏把控
进入车间后,所有金属加工流程遵循“先粗后精、先基准后其他”的铁律。粗加工阶段主要目的是高效去除余量,此时会使用大切削量参数,但会预留0.3mm至0.5mm的精加工余量以释放内应力。对于机械设备上的关键传动件或模具镶件,我们会在粗加工后插入一道**去应力回火**工序,避免精加工后发生形变。这一环节虽耗时,却是保证批量一致性的核心。
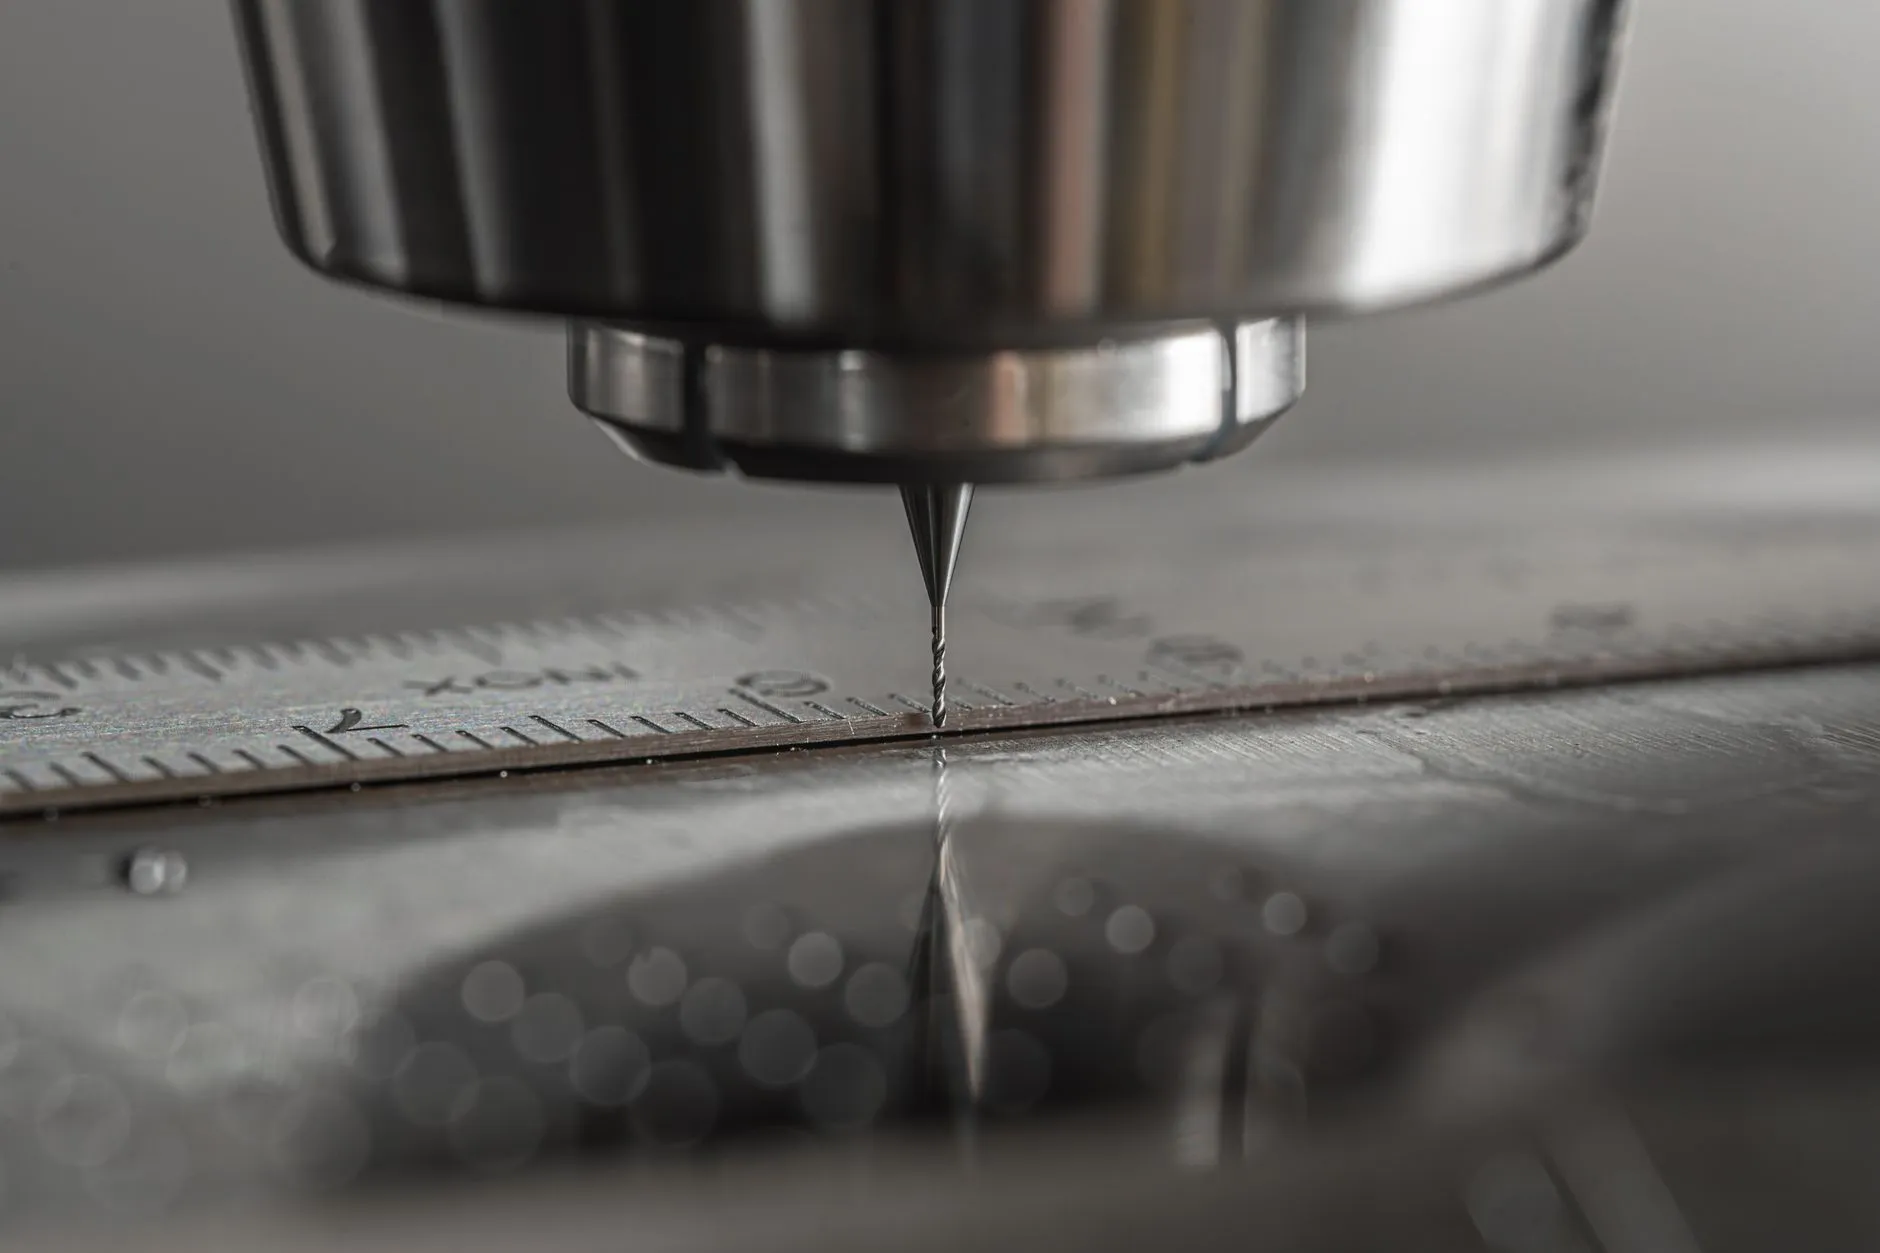
精加工阶段则是“毫厘之争”。在江鑫的车间里,三轴联动是标配,五轴联动设备则用于加工螺旋槽或倾斜面。操作技师会依据刀具磨损曲线,适时调整主轴转速与进给率。例如,加工淬火后的Cr12MoV模具钢,线切割后必须使用慢走丝进行二次切割,以消除变质层,此时放电参数需从粗规准逐步过渡到精规准,最终将尺寸稳定在±0.005mm以内。这一过程绝非一蹴而就,需要实时测量与补偿。
过程巡检与首件鉴定:不可压缩的环节
定制生产中最怕“批量报废”,因此我们执行严格的**首件全检制度**。每批次加工的首个零件,需在三坐标测量仪上完成全部尺寸检测,包括位置度、垂直度等形位公差。只有首件合格,设备才被允许继续批量运行。同时,巡检员每隔两小时会对关键尺寸进行抽检,使用气动量仪或粗糙度仪记录数据,确保刀具磨损未导致尺寸漂移。
- 材料把关: 入厂的圆钢或板料需进行光谱分析,杜绝混料。
- 过程记录: 每道工序的加工参数、操作员、设备编号均需扫码录入追溯系统。
- 表面处理: 针对防锈要求高的配件,精加工后4小时内需进行钝化或发黑处理。
实际操作中,最常遇到的问题集中在薄壁件变形与深孔加工排屑。前者需采用低熔点合金填充或分步释放夹紧力;后者则依赖啄钻循环与高压内冷系统,若排屑不畅极易导致钻头折断。这些都是书本上没有的实战经验,也是区分专业工厂与普通小作坊的分水岭。
需要特别提醒的是,许多客户在询价时只关注单价,却忽略了交期稳定性背后的工艺风险。若图纸要求未注公差按GB/T 1804-m级执行,我们建议在报价前明确毛坯的锻造比或轧制方向,这会直接影响最终热处理后的冲击韧性。泊头江鑫在承接机械设备非标定制时,往往会向客户提供一份简单的DFM(可制造性设计)反馈,帮助优化结构,这既是技术沉淀的体现,也能大幅降低后期试错成本。
总结而言,一条成熟的金属加工生产线,其价值不单在于昂贵的模具制造设备,而在于如何通过科学的流程管控,将这些设备的精度与效率发挥到极致。从图纸评审时的风险预判,到精加工时的参数微调,每一步都关乎产品寿命与企业信誉。对于采购方而言,理解这套逻辑,有助于在项目前期建立合理的技术预期,从而实现真正的降本增效。