金属加工机械中模具定制的关键工艺与精度控制要点解析
在金属加工领域,模具被称为"工业之母",其质量直接决定了冲压件、锻件乃至注塑件的尺寸一致性与表面完整性。一套定制模具从设计到交付,往往涉及材料选型、热处理、精密磨削与多轮试模,任何一个环节的微小偏差都可能被批量放大。对于依赖机械设备进行连续生产的企业而言,模具定制不是简单的来图加工,而是一项需要深度介入工艺链的系统工程。
一、定制模具的三大核心工艺环节
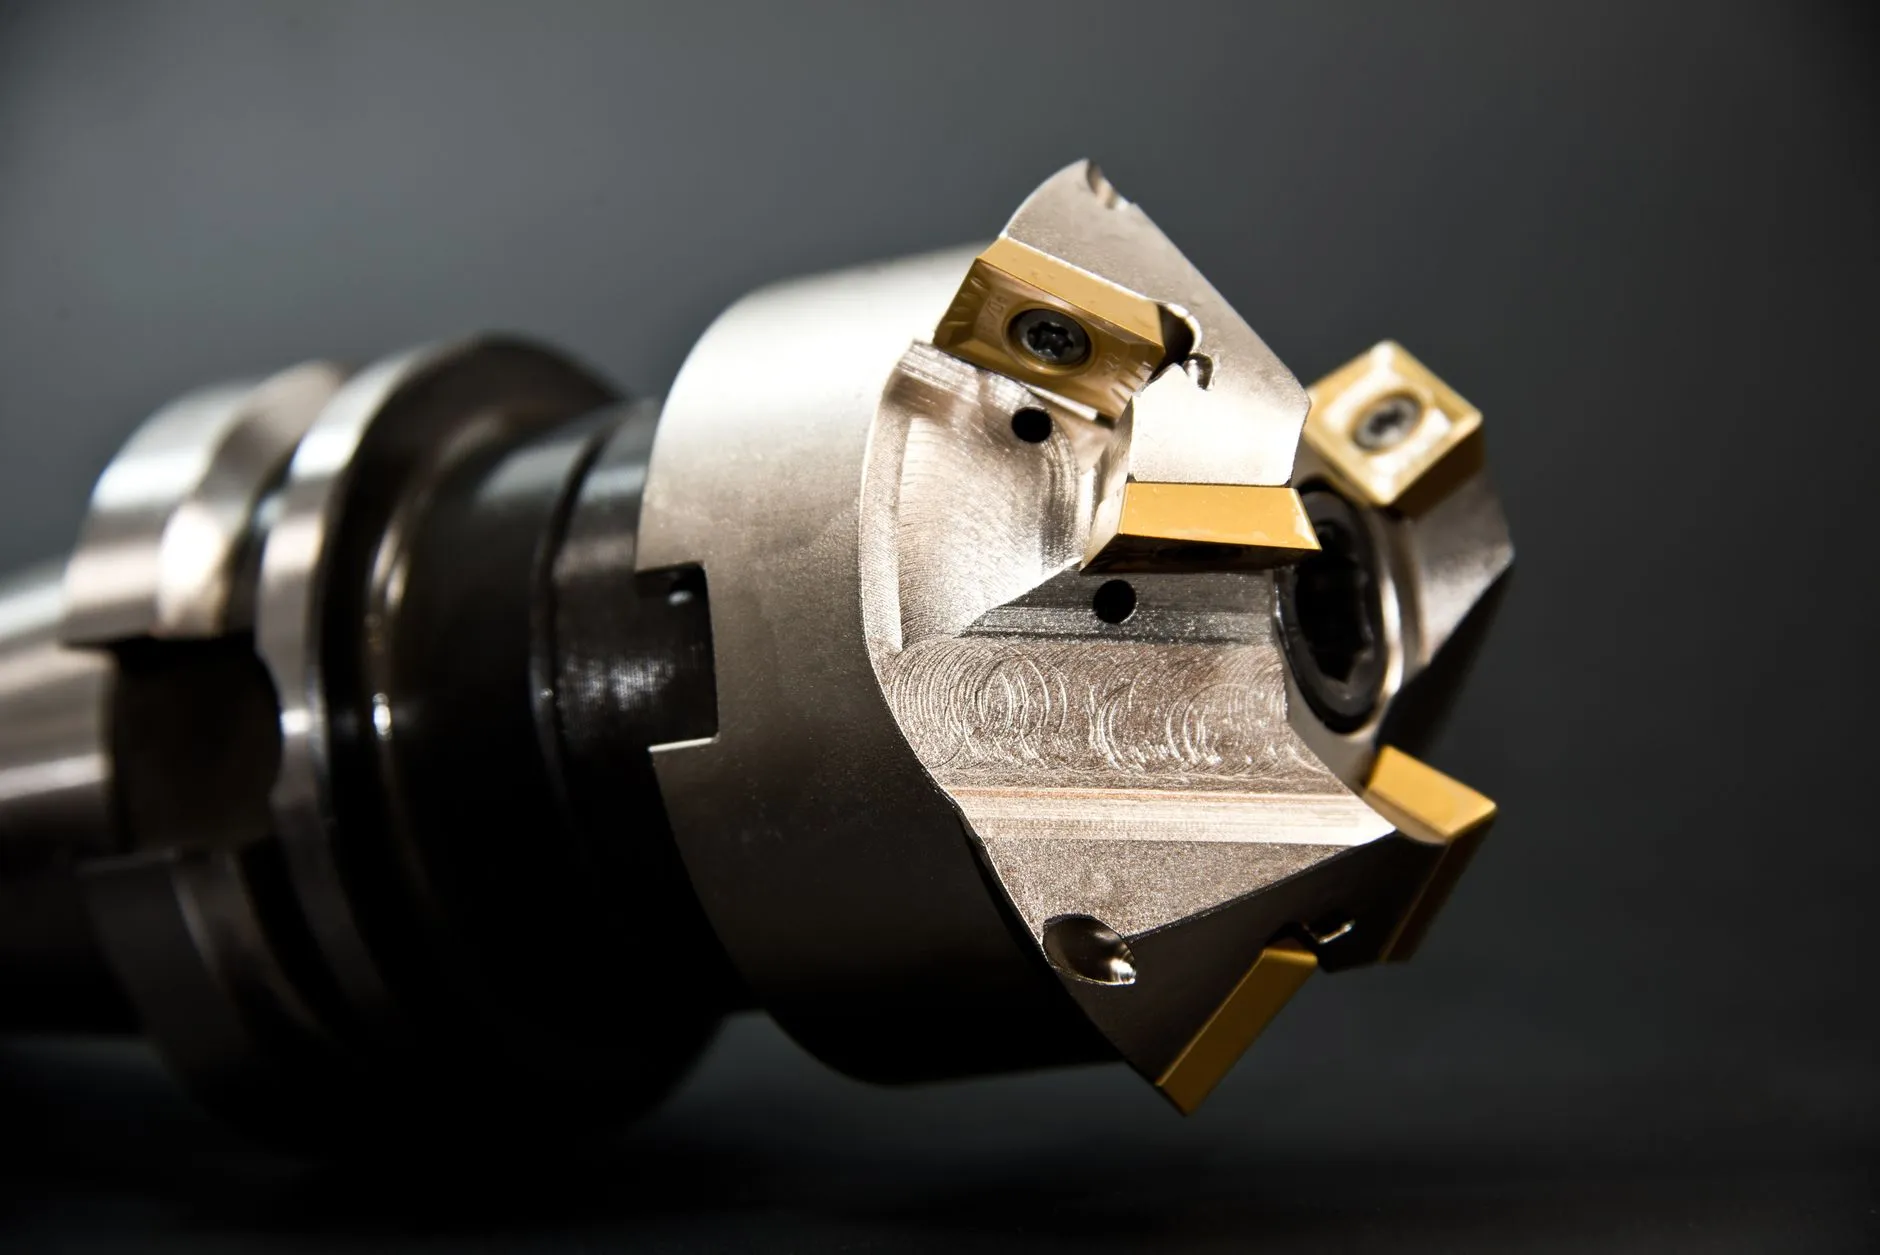
模具定制的工艺路线通常围绕型腔加工、导向机构装配与表面强化展开。其中,型腔的粗加工与精加工策略尤为关键。以常见的Cr12MoV冷作模具钢为例,粗加工后需预留0.3~0.5mm的精加工余量,再通过慢走丝线切割或电火花成型达到±0.005mm的尺寸精度。若跳过应力释放工序,后续热处理极易引发变形,导致机械配件之间的配合间隙失效。
另一个容易被忽视的环节是导向件的选配。导柱与导套的配合间隙一般控制在0.02~0.04mm,过紧会加速磨损,过松则影响冲裁断面质量。经验丰富的模具制造团队会依据冲压吨位和行程次数,动态调整这一参数。
精度控制的三个可执行要点
- 基准统一原则:设计基准、工艺基准与检测基准必须一致,避免累积误差。建议在模具图样上明确标注基准角,并在每道工序后复核。
- 温度补偿:磨削加工中,工件表面温升可达80~120℃,需根据材料线膨胀系数预留补偿量。例如,100mm长的钢件在温差60℃时约膨胀0.07mm,不可忽略。
- 试模数据闭环:首次试模后,用三坐标测量仪采集实际尺寸,反向修正CNC程序。一般经过2~3轮迭代,可将关键尺寸收敛至公差中值附近。
二、从问题出发:常见精度失效与对策
在实际生产中,模具精度失效往往表现为毛刺超标、局部塌角或送料卡滞。排查时可按"人机料法环"逐项过滤:操作者是否按标准装夹?机械设备的重复定位精度是否衰减?材料批次硬度是否波动?工艺参数是否固化?环境温度是否稳定?
一个典型的案例是:某冲压厂定制的级进模在连续运行8000次后出现步距偏差。最终溯源发现,并非模具本身磨损,而是压力机滑块导轨间隙增大,导致下死点重复精度从±0.01mm劣化至±0.05mm。这说明,金属加工中的精度问题不能孤立看待模具,必须将主机状态纳入考量。
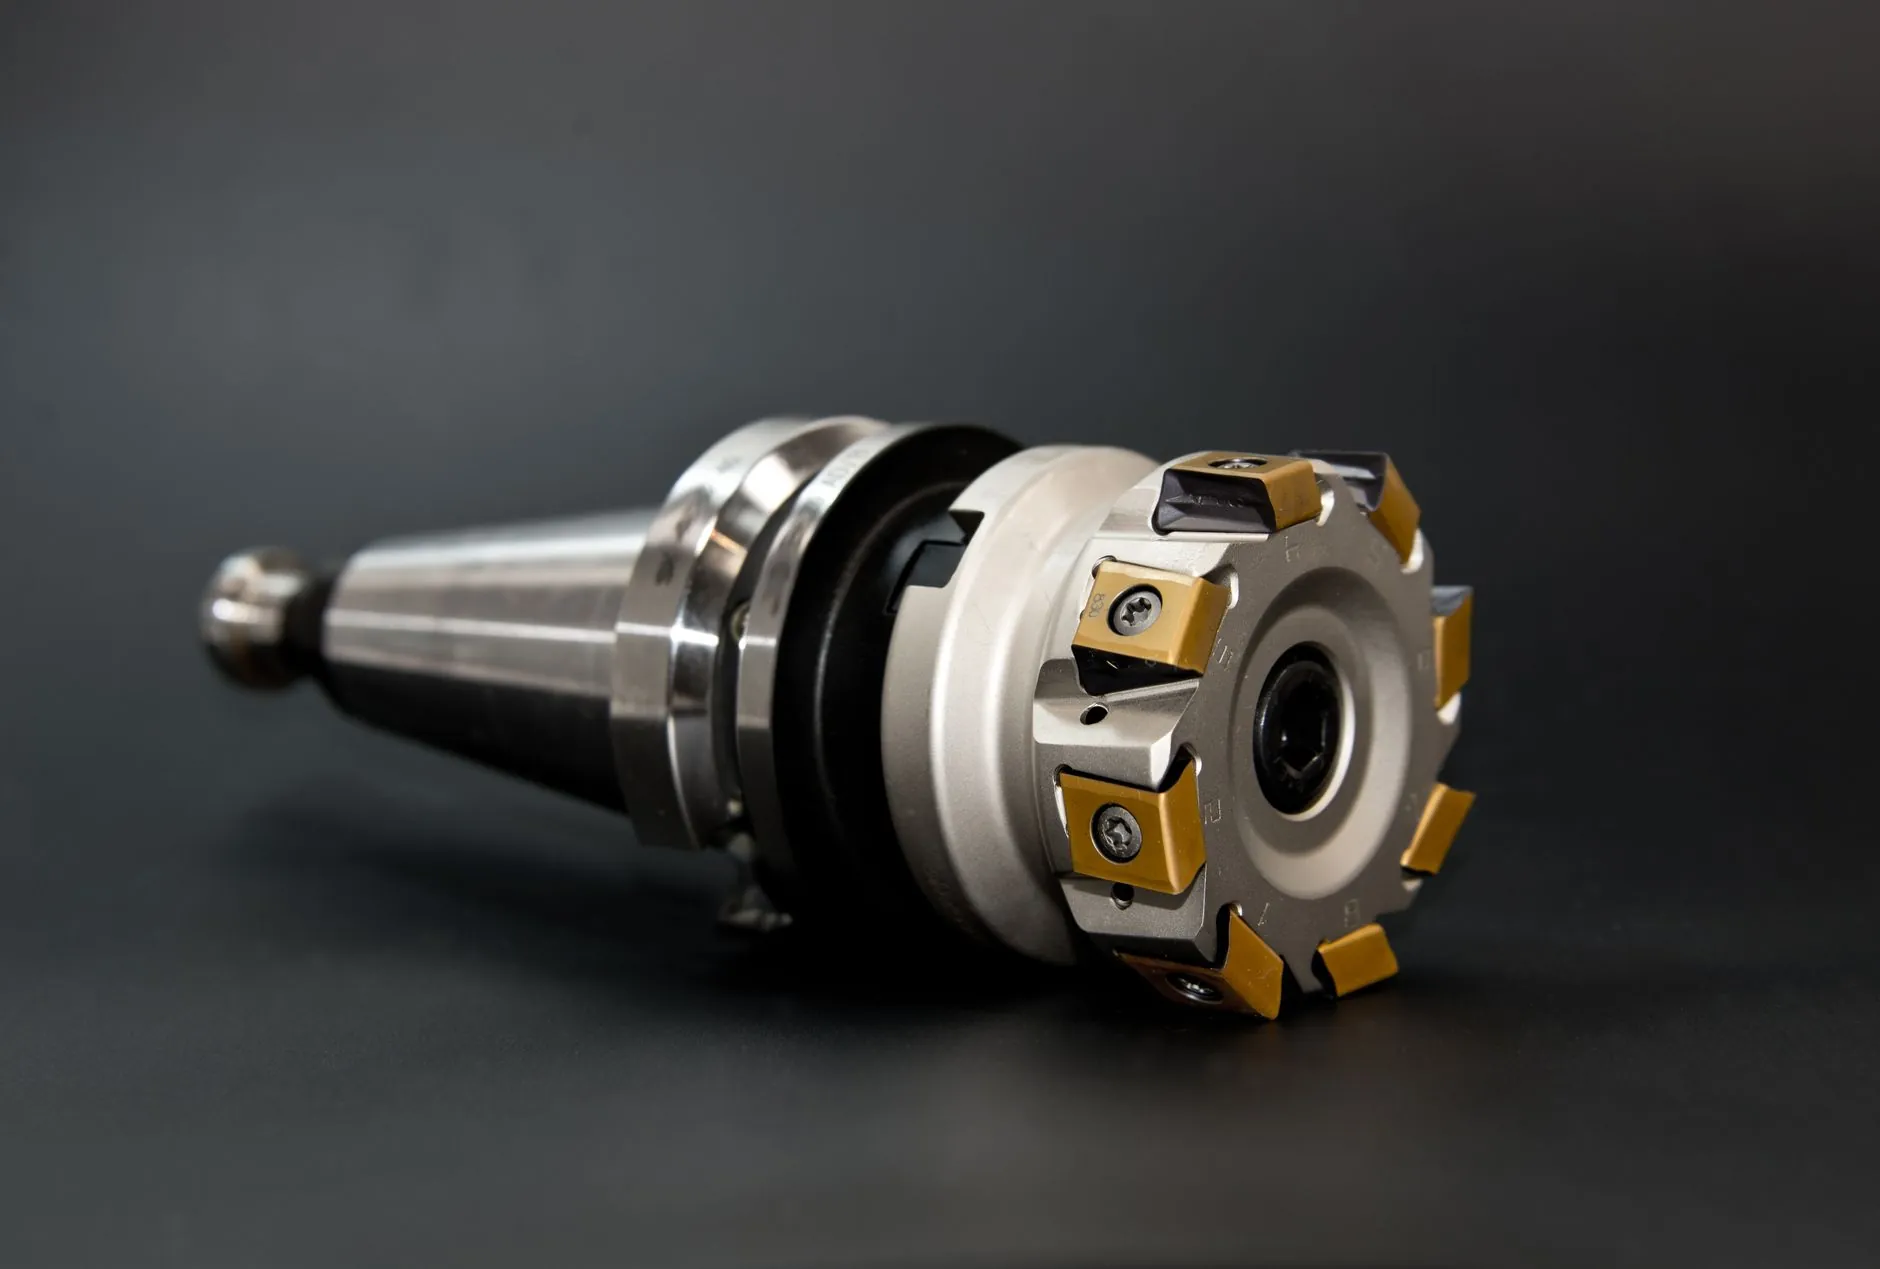
针对上述问题,建议在模具验收协议中增加"动态精度"条款,即在用户实际设备上以额定速度空载运行500次,再检测制件关键尺寸的CPK值。CPK≥1.33方可判定为合格。这一做法比静态检测更能反映真实工况。
三、实践建议与趋势展望
对于计划定制模具的企业,以下三条建议可供参考:
- 优先选择具备热处理与精密磨削一体化能力的供应商,减少外协环节带来的精度损失。
- 在技术协议中明确关键机械配件的品牌与等级,如导柱采用SUJ2轴承钢,弹簧采用ISO 10243标准矩形弹簧。
- 要求供应商提供完整的检测报告,包括材料光谱分析、硬度梯度曲线与三坐标测量数据。
随着高速加工中心与在线检测技术的普及,模具定制的精度控制正从"经验依赖"转向"数据驱动"。泊头市江鑫机械设备制造有限公司在金属加工与模具制造领域持续积累工艺数据库,致力于为客户提供从毛坯到成品的一站式精度保障。未来,模具将不仅是成形工具,更是连接机械设备与产品质量的核心数据节点。