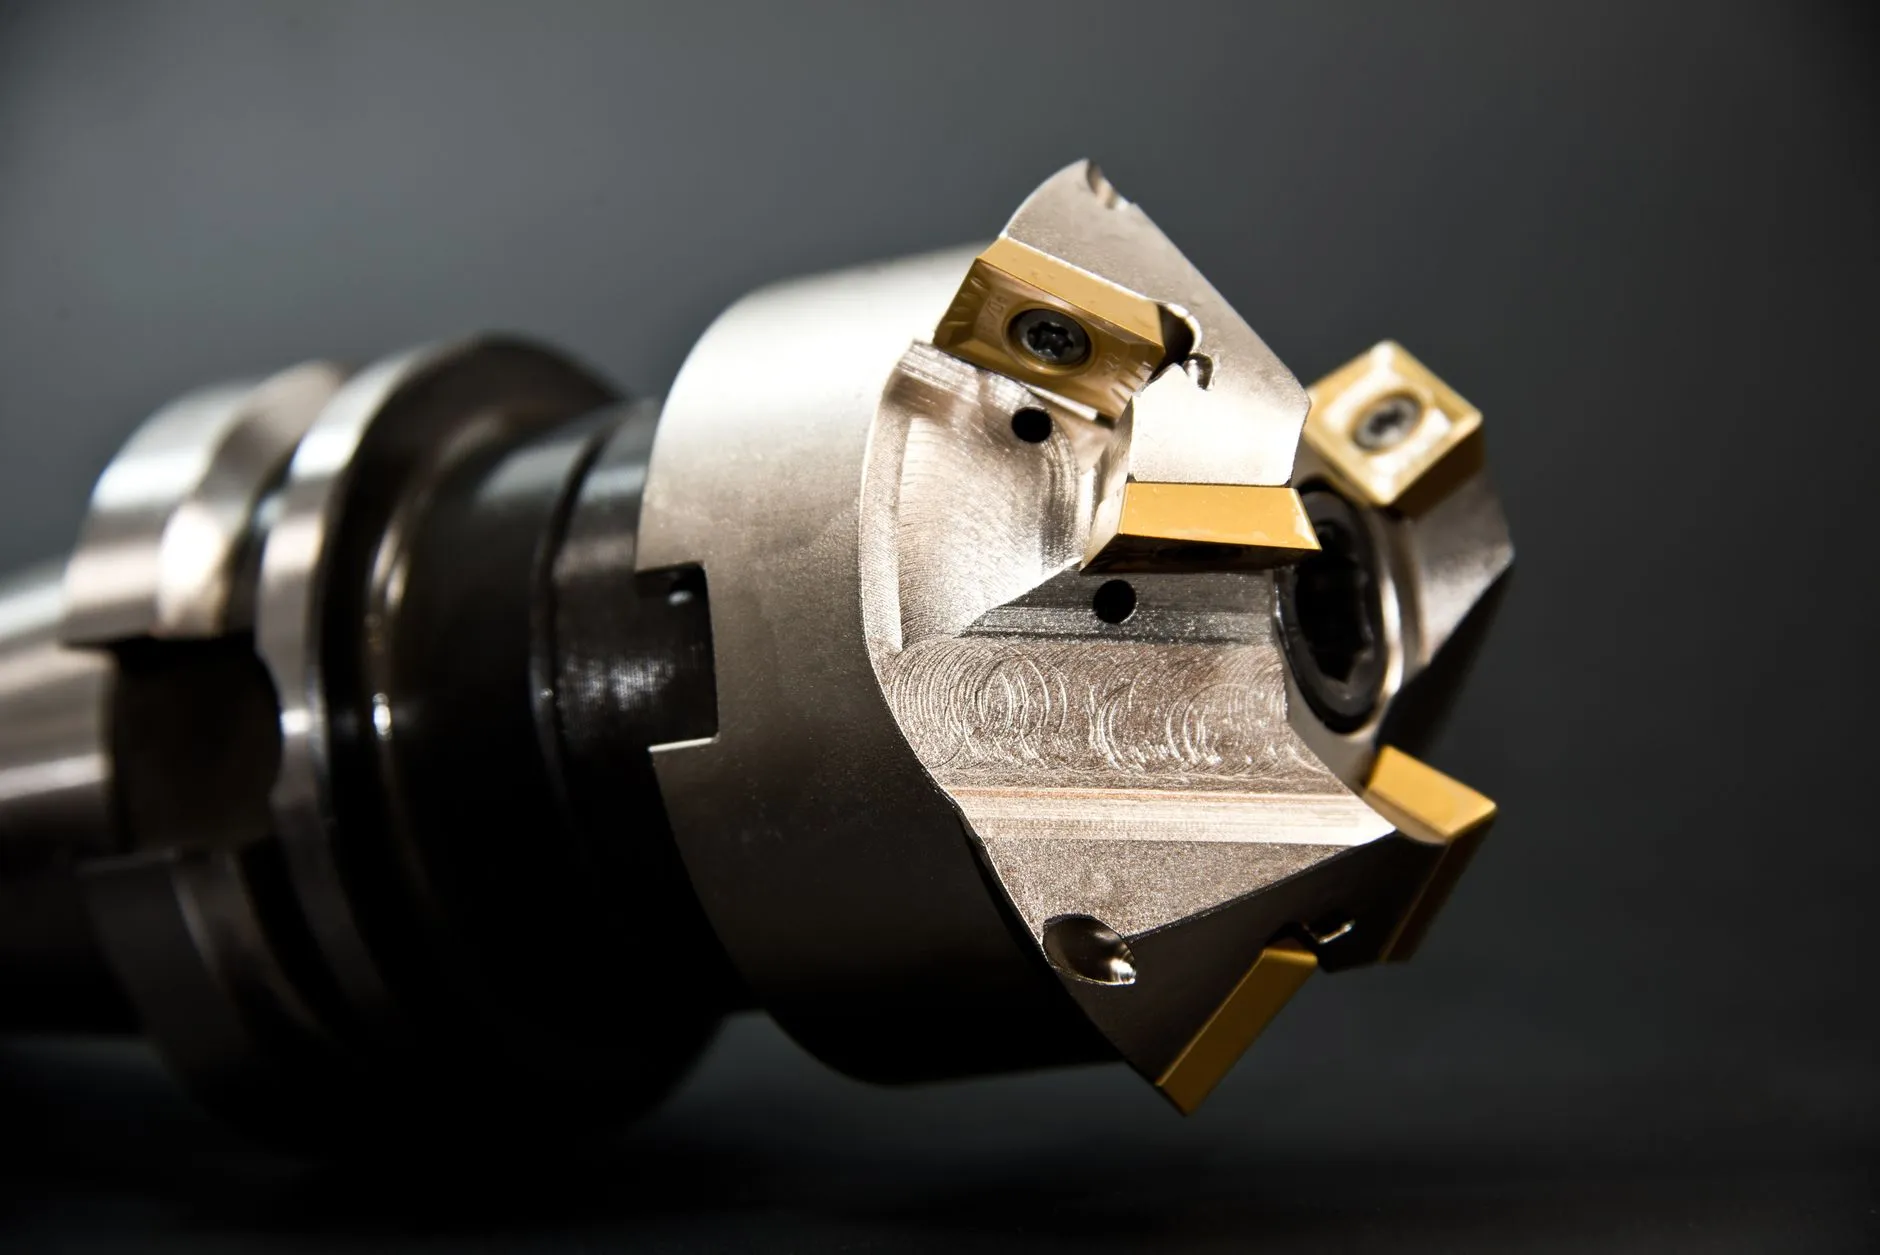
机械配件加工精度控制要点:从材料选型到成品检测的全流程解析
在机械设备制造领域,机械配件的加工精度直接决定整机装配质量与运行寿命。很多精度问题并非出在加工环节本身,而是材料选型、工艺路线与检测手段之间缺乏系统衔接。泊头市江鑫机械设备制造有限公司结合多年金属加工与模具制造经验,梳理出从材料到成品的全流程精度控制要点,供行业同仁参考。
材料选型:精度控制的起点
材料性能对加工精度的影响常被低估。以45#钢与40Cr为例,两者在切削加工中的弹性回复量差异可达0.005~0.012mm,直接影响精车后的尺寸稳定性。选材时需关注三个维度:
- 切削性能:含硫易切削钢可降低刀具磨损,但焊接性能下降,需权衡使用场景;
- 热处理变形倾向:合金钢淬火变形量通常高于碳钢,需预留加工余量;
- 内应力分布:锻件与铸件的残余应力释放周期不同,粗加工前应安排去应力退火。
对于高精度机械配件,建议在粗加工与精加工之间增加一次时效处理,将材料内应力释放率控制在85%以上,可显著减少成品尺寸漂移。
工艺路线与过程控制
合理的工艺路线是精度达标的骨架。以典型模具制造中的导柱导套配合为例,基准统一原则必须贯穿始终——粗加工、半精加工、精加工尽量使用同一基准,避免基准转换带来的累积误差。实际生产中,我们通常将工序划分为三个阶段:
- 粗加工阶段:去除大部分余量,单边留0.8~1.5mm精加工余量,重点控制装夹变形;
- 半精加工阶段:修正形位公差,为精加工提供均匀余量;
- 精加工阶段:采用小切深、高转速策略,切削深度控制在0.1~0.3mm,进给量降低至0.05mm/r以下。
值得注意的是,数控机床的热变形在连续加工2小时后可达0.01~0.02mm,精密工序应安排在机床热平衡之后进行,或引入光栅尺闭环补偿。
成品检测:数据闭环不可缺
检测不是终点,而是反馈修正的起点。三坐标测量仪可获取形位公差的完整数据,但抽检比例与测点布置需根据配件功能面确定。对于配合面,建议按每100mm长度不少于3个截面进行扫描;关键尺寸的CPK值应不低于1.33。检测数据回传至工艺端后,可反向优化刀具补偿参数与切削用量,形成精度控制的闭环。
曾有一批用于自动化产线的传动轴配件,精车后外圆尺寸合格,但装配时出现间歇性卡滞。排查发现,问题源于粗加工时卡盘夹紧力过大导致微量椭圆变形,精加工后圆度误差0.008mm虽在图纸公差内,却超出配合件的实际容差。调整夹紧力并增加一道精车前自然时效后,圆度稳定在0.004mm以内,装配一次合格率从82%提升至97%。这说明精度控制不能只看单一工序的合格判定,而要从材料、装夹、切削、检测全链路找关联。
金属加工的精进没有捷径,靠的是对每个环节参数的持续追踪与修正。欢迎访问泊头市江鑫机械设备制造有限公司产品中心,了解更多机械配件与模具制造的技术细节。