金属加工工艺技术升级对机械配件精密度的影响分析
在机械制造领域,金属加工工艺的每一次迭代,都直接牵动着机械配件精度的天花板。泊头市江鑫机械设备制造有限公司在多年的模具制造实践中深刻体会到,当加工设备从普通机床向数控化、智能化过渡时,带来的不仅是效率提升,更是对尺寸公差、表面粗糙度等核心指标的重新定义。这种升级不是简单的设备替换,而是从刀具路径规划到热变形控制的全链条技术重构。
工艺升级中的关键参数控制
以我们车间近期引入的五轴联动加工中心为例,其在加工复杂型面模具时,定位精度可稳定控制在±0.005mm以内,相比传统三轴设备提升了近一个数量级。但精度的实现依赖多个参数的协同:主轴热伸长补偿系数需设定在0.8-1.2μm/℃区间,切削液温度波动要限制在±1℃内,就连刀具悬伸长度也必须通过对刀仪校准至0.01mm级。这些数据看似琐碎,却是机械配件能否达到设计要求的基石。
另一个容易被忽视的环节是加工余量的分配策略。在模具制造中,我们采用“粗加工留0.3mm半精加工余量,再经48小时时效处理后进行精加工”的工艺路线。这样做的好处是,能有效释放材料内应力,避免精加工后出现微米级的形变回弹。就实际效果而言,配合恒温车间环境,平面度误差能从常规的0.02mm收窄至0.008mm。
工艺升级中的注意事项与常见误区
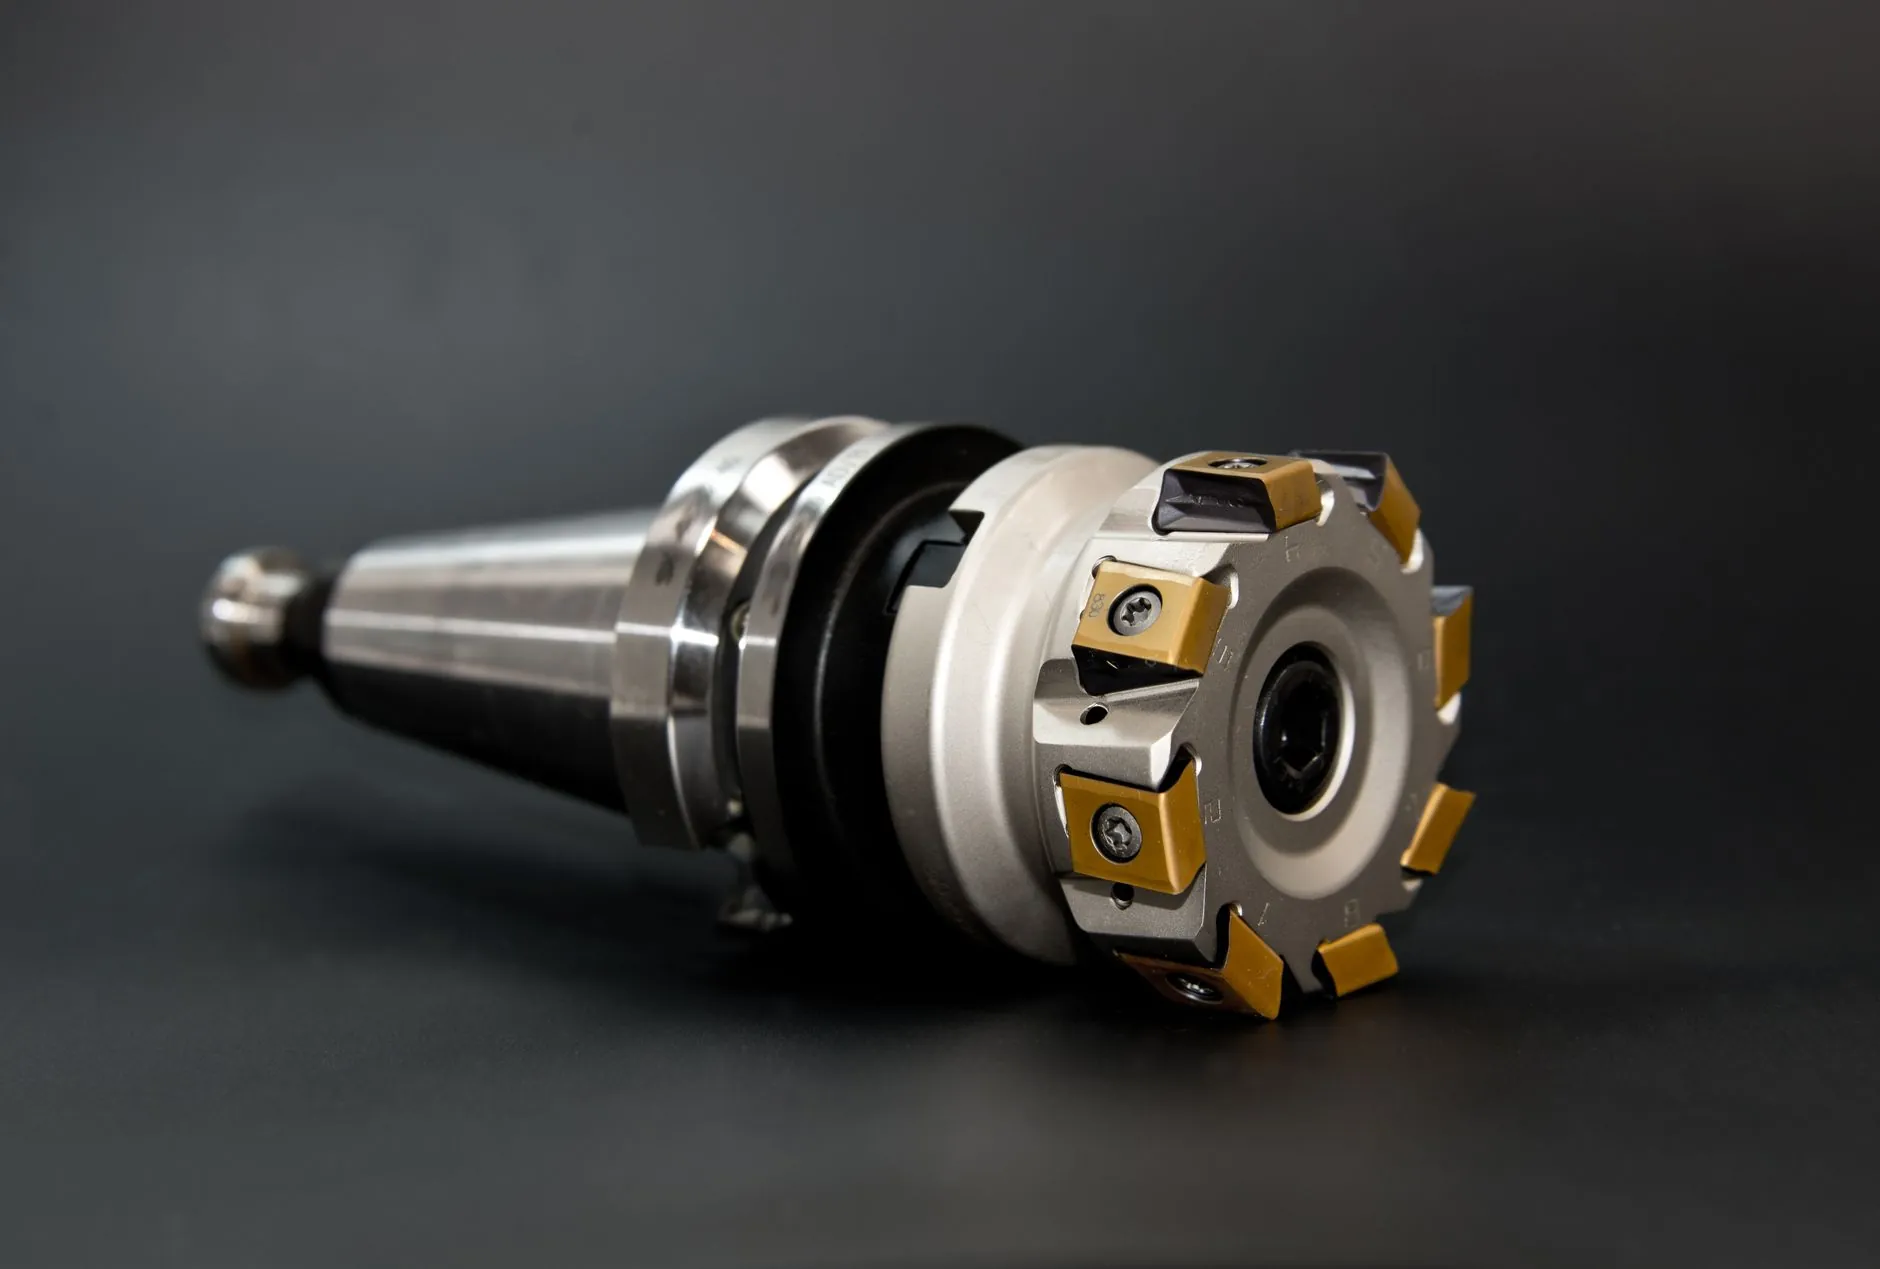
装备升级并不意味着所有问题迎刃而解。在金属加工实践中,最常出现的误区是盲目追求高转速而忽视切削振动的抑制。当主轴转速超过12000rpm时,必须同步调整刀具的齿距分布和螺旋角,否则极易产生高频颤振,在机械配件表面留下肉眼难辨但影响密封性能的波纹。我们的经验是,针对不同材料(如P20钢、H13热作模具钢),建立独立的切削参数数据库,绝不一刀切。
- 刀具动平衡等级:要求G2.5以上,否则在20000rpm时离心力会导致加工中心主轴早期磨损
- 冷却方式选择:深孔加工推荐微量润滑(MQL),而镜面加工则需高压中心出水
- 在线检测补偿:利用测头在加工中实时回弹数据,对刀具磨损量进行自动补偿
此外,夹具的定位基准一致性常被低估。在批量生产机械配件时,液压夹具的夹持力波动应控制在±2%以内,否则即使机床精度再高,装夹变形也会让成品率骤降。我们曾遇到过一批薄壁件,就是因为夹具压紧点设计不合理,导致圆度误差从0.006mm恶化到0.02mm,最终通过有限元分析重新布局压紧位置才解决问题。
常见问题应对策略
问:精加工后尺寸偶尔超差,但设备状态正常,原因何在?
答:多半是环境温度梯度所致。车间内单台设备附近的地面温差超过2℃就会引起床身扭曲。建议在关键设备周围安装热隔离帘,并保持地基与周边区域温度同步。
问:模具型腔表面出现规律性振纹,如何排查?
答:优先检查主轴轴承预紧力是否衰减,其次查看丝杠反向间隙是否超过0.003mm。若两者正常,则需重新评估切削参数中径向切深与进给率的匹配关系。
从长远看,金属加工技术的升级不是一蹴而就的终点,而是持续逼近物理极限的过程。泊头市江鑫机械设备制造有限公司在模具制造领域积累的数千套加工案例表明,只有将设备精度、工艺参数、环境控制三者咬合紧密,机械配件的精密度才能实现质的飞跃。每一次技术迭代都意味着对旧有认知的突破,而这份对微米级细节的执着,恰恰是高端装备制造业最坚实的底色。