泊头江鑫机械加工设备选型要点与精度控制分析
在河北泊头这片以铸造和精密制造闻名的产业带上,江鑫机械的车间里每天都在上演金属与刀具的博弈。客户常问我们:同样一台加工中心,为什么别人能稳定跑出IT6级公差,自家却总在IT8边缘挣扎?答案往往不在机床铭牌上,而藏在选型逻辑与精度控制的每一个细节里。
选型误区:参数表上的“虚胖”与“实瘦”
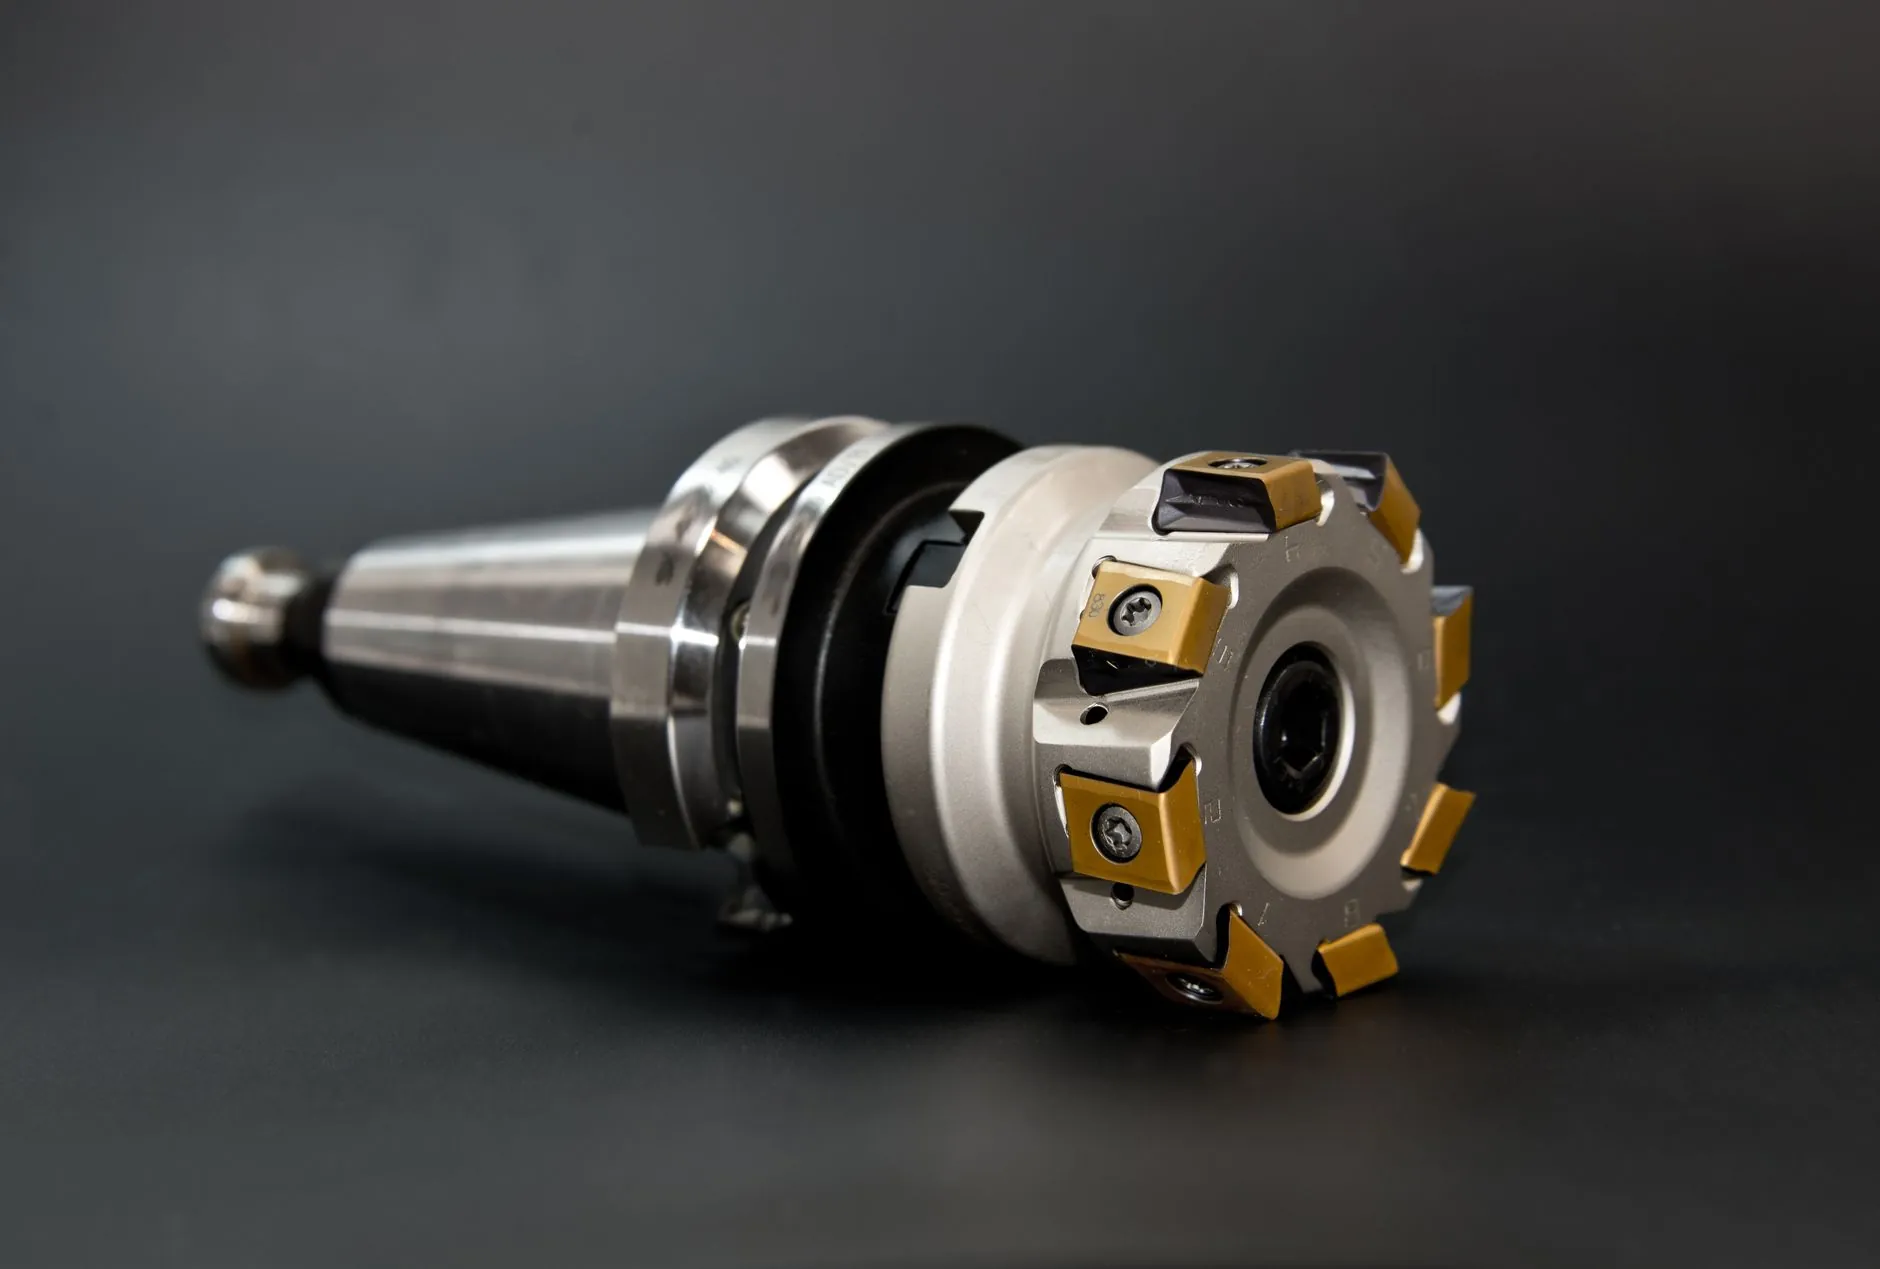
很多采购方盯着主轴转速和快移速度不放,却忽略了最要命的**刚性匹配**。一台标称12000转的立加,如果主轴鼻端锥孔跳动超过0.003mm,加工铝合金壳体尚可糊弄,一旦切到淬硬钢模具,振刀纹马上现形。我们在为客户做机械配件试制时,遇到过最典型的案例:某企业用线轨机干重切削,结果导轨滑块磨损速度是硬轨机的3倍,半年后精度全面崩盘。选型首先得搞清楚——你是要“啃骨头”还是“切豆腐”。
精度控制的核心:热变形与切削力的博弈
车间里恒温18℃,但机床主轴高速旋转半小时后,温升照样能到15℃以上。这时候丝杠热伸长0.02mm,你的零件就报废了。江鑫在加工精密模具时,会强制要求设备具备**主轴冷却环**和**丝杠中心冷却**功能,同时程序里预留热机补偿阶段。别小看这十分钟的空跑预热,它能让尺寸离散度从±0.015mm收窄到±0.006mm。
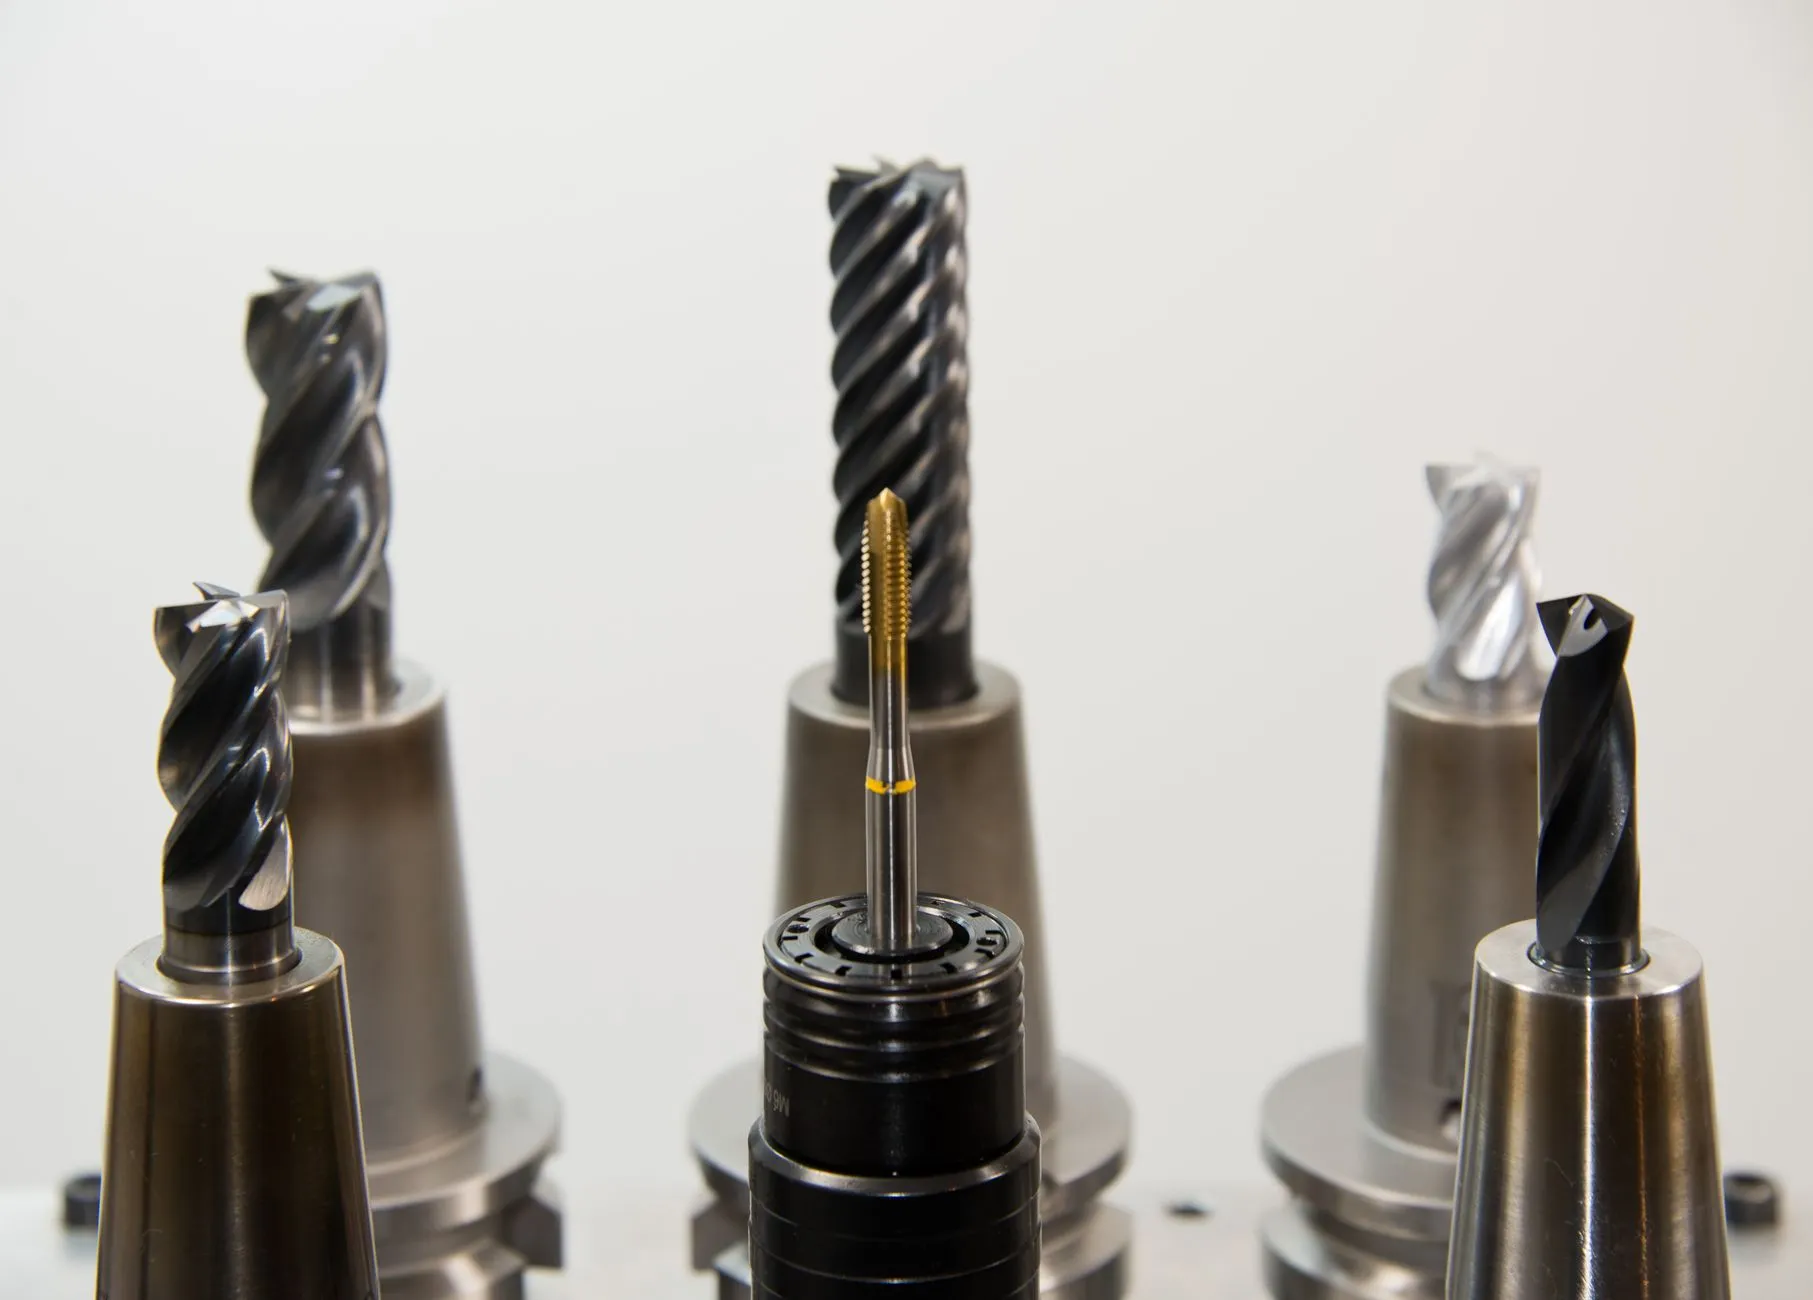
切削力控制更讲究。我们做过对比实验:同样加工45钢模具镶件,用三刃平底刀每刃进给0.05mm,和用四刃刀每刃进给0.04mm,表面粗糙度Ra值相差0.4μm,但刀具寿命却延长了27%。这不是玄学,是切屑厚度与切削热的物理平衡。真正的老师傅会盯着排屑颜色调参数,发蓝说明过热,发白则切削过浅。
设备与工艺的匹配度:别让好马拉错车
在金属加工领域,没有万能设备。江鑫的车间里同时躺着五轴联动加工中心和普通车铣复合,但接单时我们从不按设备“大材小用”。比如某航空航天客户要加工钛合金薄壁异形件,我们宁可上五轴慢速铣,也不用高速机硬冲——因为薄壁件最怕让刀,而五轴能通过改变刀具姿态来维持恒定切削角。反观普通机械配件批量生产,高刚性两轴半机床加自动化上下料,效率反而提升40%。选型不是越贵越好,是越匹配越好。
- 毛坯余量:铸件粗加工选重切型,锻件精加工选高响应型
- 工艺路线:工序集中选多轴,工序分散选专机
- 批量规模:单件小批靠柔性,大批量靠节拍
- 检测手段:在线测量选配比事后补偿省钱十倍
模具制造领域尤其如此。型腔深宽比大于3:1时,普通球头刀根本排不出屑,必须选用带内冷孔的变导程刀具。我们曾帮客户把一套汽车保险杠模具的加工时间从34小时压到22小时,秘密就在于把粗加工切深从1.2mm提到2.5mm,同时把转速降低15%来抑制振动。这种参数优化,靠的不是机床说明书,而是对材料特性和刀具磨损曲线的深度理解。
实用建议:从验收标准到维护习惯
设备到位后,第一件事不是急着投产。用激光干涉仪测出螺距误差补偿表,再用球杆仪画几个圆检查两轴联动精度——这比出厂报告上那个“±5μm定位精度”实在得多。日常维护上,导轨润滑油的牌号千万别乱换,液压油温度超过50℃就要查冷却器。江鑫的设备保养卡上有一条特殊规定:每次加工完模具钢,主轴必须低速空转5分钟,让轴承内的油脂重新分布均匀。
说到底,金属加工的精度上限由设备决定,但实际下限由人决定。把选型当成系统工程来对待,把精度控制变成日常肌肉记忆,那些看似玄乎的公差难题,其实都有迹可循。泊头江鑫二十多年积累的加工数据包,随时欢迎同行来交流比对——毕竟,制造业的进步从来不是闭门造车。