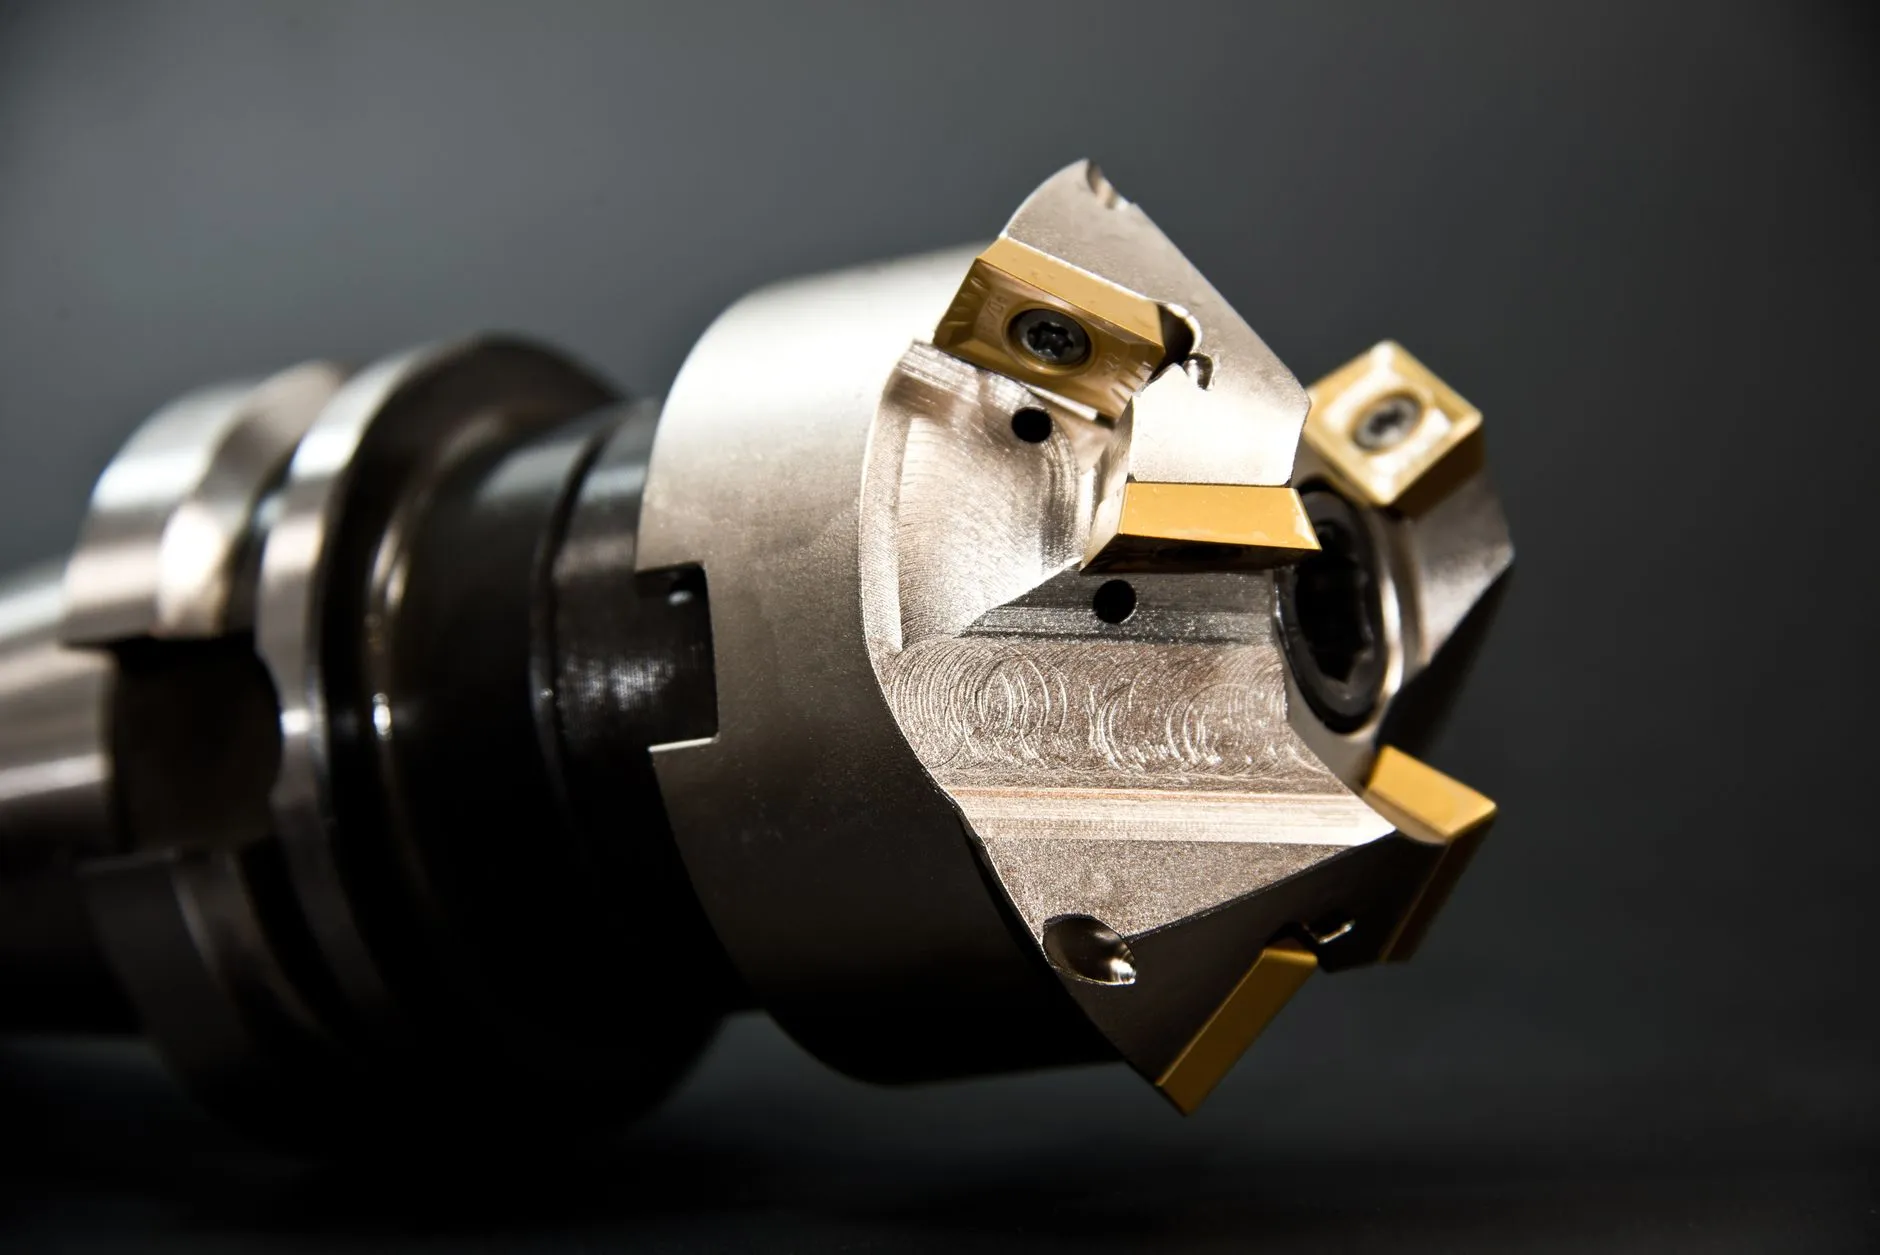
机械配件加工精度控制要点解析:从材料到热处理的全流程
在机械配件加工领域,精度控制是一个系统性工程。许多工厂在单件试制时表现优异,一旦进入批量生产,尺寸散差便迅速扩大。问题的根源往往不在机床本身,而在于从材料到热处理的全流程管控是否到位。对于从事金属加工的企业而言,理解每个环节对最终精度的影响,比单纯追求高端机械设备更有实际意义。
材料状态:被低估的精度起点
同一牌号的钢材,因轧制工艺和供货状态不同,切削性能可能相差30%以上。以45#钢为例,正火态与退火态的硬度差异会直接影响刀具磨损速率,进而改变尺寸补偿的节奏。采购机械配件毛坯时,建议要求供应商提供同批次的硬度检测报告,并在入库时抽检布氏硬度。若硬度散差超过15HB,粗加工阶段的尺寸一致性就很难保证。
另一常被忽视的因素是材料的内应力。冷拉棒料未经去应力处理,铣削后容易发生翘曲。对于精度要求在±0.02mm以内的零件,粗加工前增加一道去应力退火,成本增加有限,却能显著降低后续精加工的修正频率。
工艺路径与装夹策略
精度不是靠最后一道精加工“修”出来的,而是靠工艺路径“规划”出来的。以下几点在实际生产中值得重点关注:
- 基准统一原则:尽量使设计基准、工艺基准和检测基准重合,减少基准转换带来的累积误差。
- 粗精分开:粗加工去除大部分余量后,让零件自然冷却再进行精加工,避免热变形干扰。
- 装夹力控制:薄壁件采用轴向压紧替代径向夹紧,或使用专用软爪,夹紧力波动控制在5%以内。
- 刀具路径优化:精铣时采用顺铣、圆弧切入切出,避免刀具在入刀点留下振纹。
在模具制造中,型腔的精加工往往需要配合电火花或线切割,此时前道工序留下的余量均匀性比尺寸本身更重要。余量不均会导致放电间隙不一致,直接反映为型面精度超差。
热处理变形:精度控制的最后一公里
淬火变形是机械配件加工中最棘手的精度问题之一。以常见的20CrMnTi渗碳淬火齿轮为例,热处理后内孔收缩量通常在0.05~0.15mm之间,且随装炉方式和淬火介质温度波动。应对策略包括:
- 预留合理的加工余量,并根据历史数据建立变形补偿表;
- 采用分级淬火或等温淬火,降低热应力与组织应力;
- 对关键尺寸在热处理后进行精磨或珩磨修正。
需要强调的是,热处理变形并非完全不可控,但需要与热处理供应商建立数据反馈机制。每一炉的装炉量、升温速率、保温时间都应记录在案,与后续检测数据对应分析,才能逐步收窄变形区间。
泊头市江鑫机械设备制造有限公司在长期的金属加工实践中,逐步建立起从材料入库检验、工艺路径设计到热处理变形补偿的闭环管控流程。无论是批量机械配件还是单件模具制造,精度控制的逻辑始终一致:把每个环节的变量管住,最终尺寸自然落在公差带中心。