金属加工机械中模具定制与机械配件的精度控制技术解析
在金属加工领域,模具定制与机械配件的精度控制是决定产品成型质量和生产效率的核心环节。一套冲压模具的凸凹模间隙若偏差0.02mm,可能导致毛刺高度增加30%以上;而机械配件中导柱导套的配合精度若低于IT6级,磨损速率会成倍上升。泊头市江鑫机械设备制造有限公司在长期服务汽车覆盖件、家电结构件等客户的过程中,积累了一套从设计到检测的精度控制经验,以下从原理到实操展开分析。
模具定制中的精度传递链条
模具制造的精度并非单一工序决定,而是从毛坯锻造→粗加工→热处理→精加工→装配的链条式传递。以Cr12MoV模具钢为例,淬火后硬度达HRC58-62,但热处理变形量通常有0.1%-0.3%,若精加工余量留设不当,后续电火花加工难以修正形位公差。实际操作中,粗加工后需预留0.3-0.5mm余量,热处理后采用慢走丝线切割控制轮廓精度在±0.005mm以内,才能保证模具刃口的一致性。
模具定制还需关注机械配件的选型匹配。比如注塑模具的顶针板与导柱配合,若导柱直径公差为h5、导套孔为H6,配合间隙控制在0.01-0.02mm时,既能顺畅滑动又可避免溢料。这种跨部件的精度协同,正是金属加工中容易被忽视的细节。
机械配件精度控制的三项实操方法
针对轴类、板类等典型机械配件,精度控制可从工艺路径和检测手段两方面入手:
- 基准统一原则:车削细长轴时采用一夹一顶装夹,以中心孔为统一基准,避免反复装夹带来的同轴度累积误差,可将圆跳动控制在0.015mm以内。
- 温度补偿策略:磨削加工中冷却液温度波动±2℃即会引起工件尺寸漂移0.003-0.008mm,建议恒温车间控制在20±1℃,并在精磨前让工件充分冷却至室温。
- 在线检测闭环:批量加工机械配件时,每20件抽检一次关键尺寸,将数据反馈至CNC补偿界面,使CPK值稳定在1.33以上。
这些方法在机械设备制造中具有通用性,关键在于根据配件功能面与非功能面区分精度等级,避免过度加工推高成本。
精度数据对比与工艺选择参考
不同加工方式对模具制造和机械配件的精度能力差异明显。下表为常见工艺的典型经济精度对比:
- 普通铣削:尺寸公差±0.05mm,表面Ra3.2μm,适用于模具模架粗加工
- 数控精铣:±0.02mm,Ra1.6μm,适用于型腔粗加工及配件平面
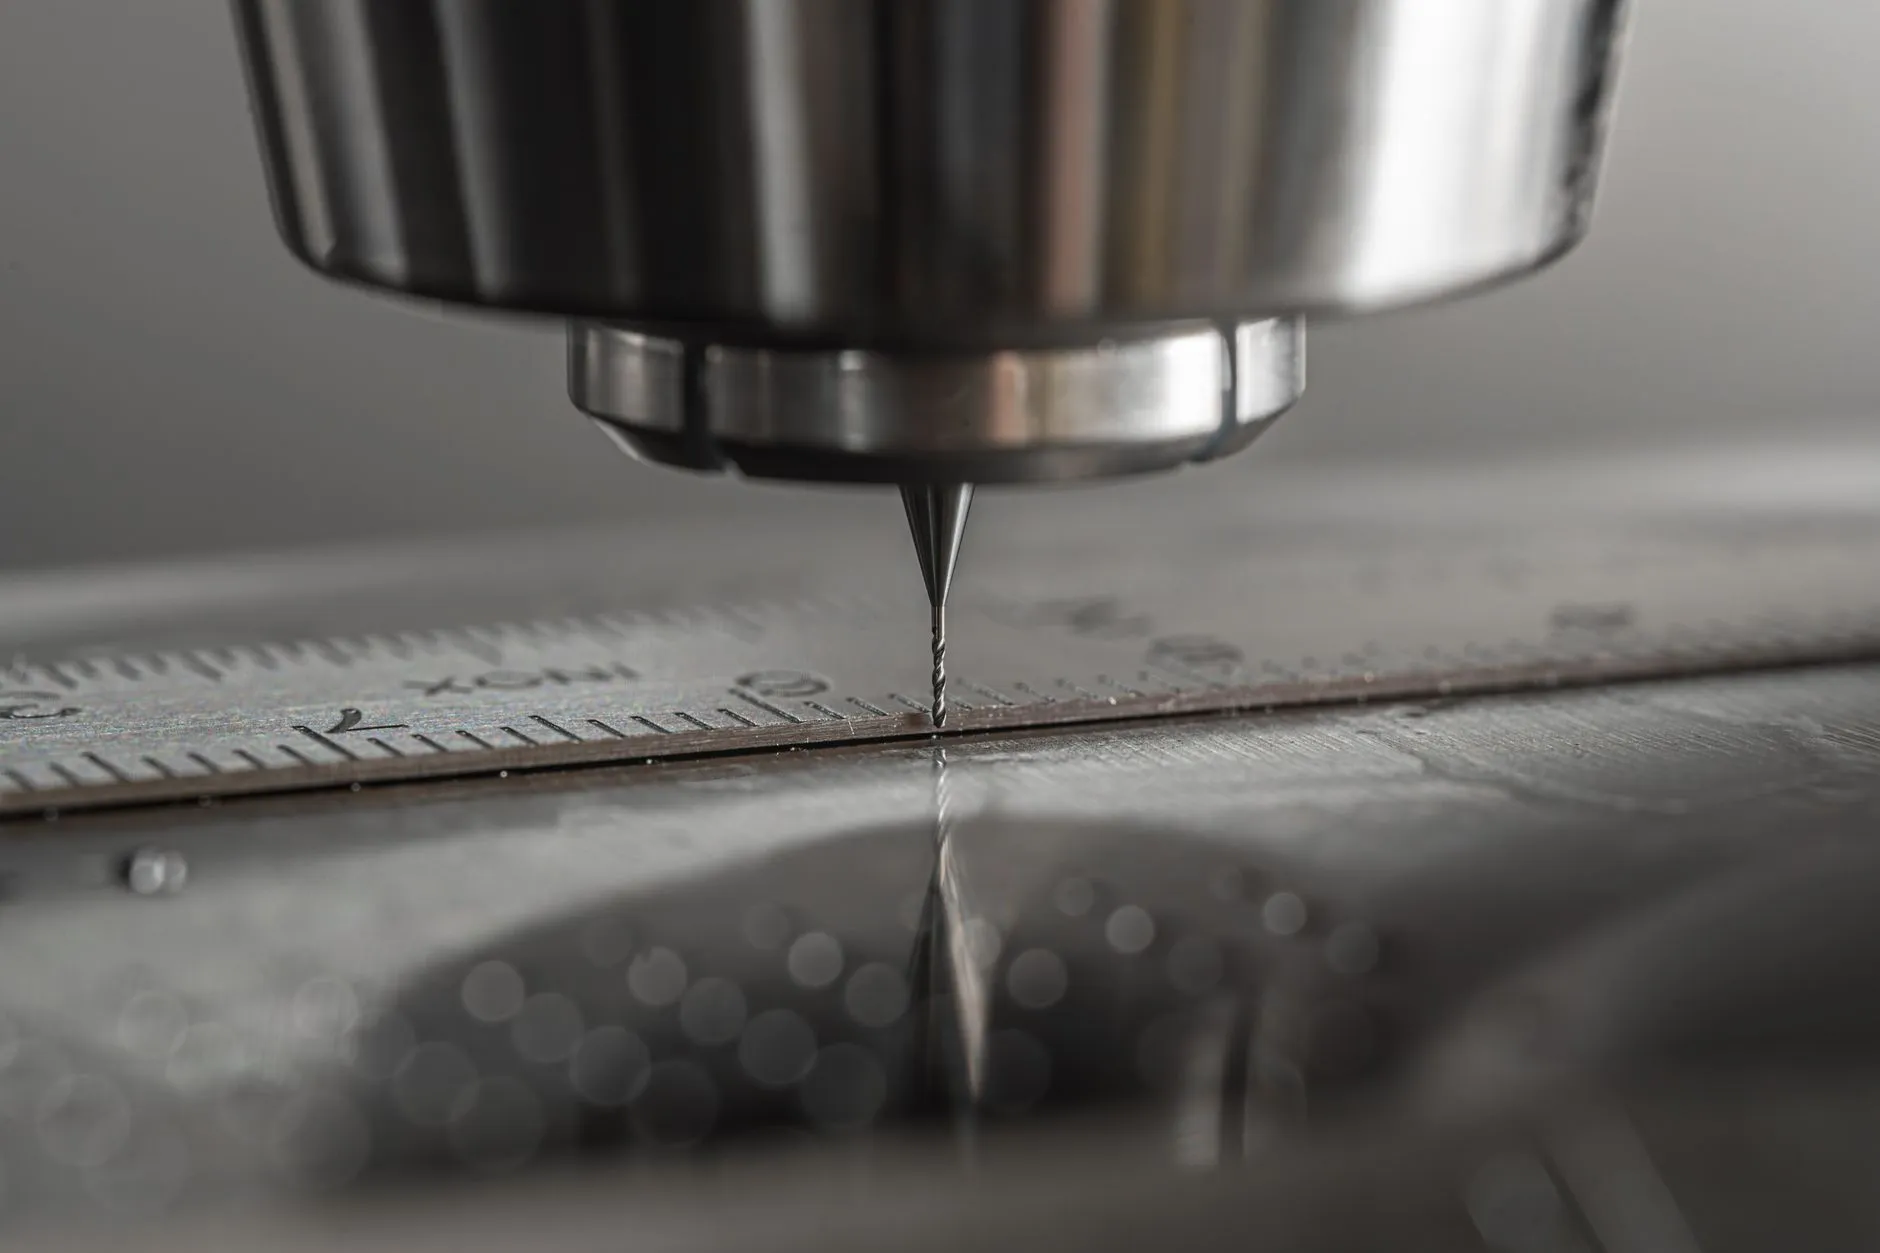
- 慢走丝切割:±0.005mm,Ra0.8μm,适用于模具镶件与精密配件轮廓
- 坐标磨削:±0.002mm,Ra0.4μm,适用于高精度导柱导套及模具刃口
选择工艺时需权衡精度需求与工时成本。例如模具制造中的分流锥配件,精度要求±0.01mm时选用数控车即可满足,无需上磨床,单件工时可从45分钟压缩至18分钟。
精度控制本质上是工艺纪律与数据反馈的结合。泊头市江鑫机械设备制造有限公司建议,企业在模具定制和机械配件生产中建立关键尺寸SPC台账,将每批次实测数据与设计公差带对比,逐步收窄工艺窗口。金属加工的精进没有捷径,靠的是对每个0.01mm的持续追问。