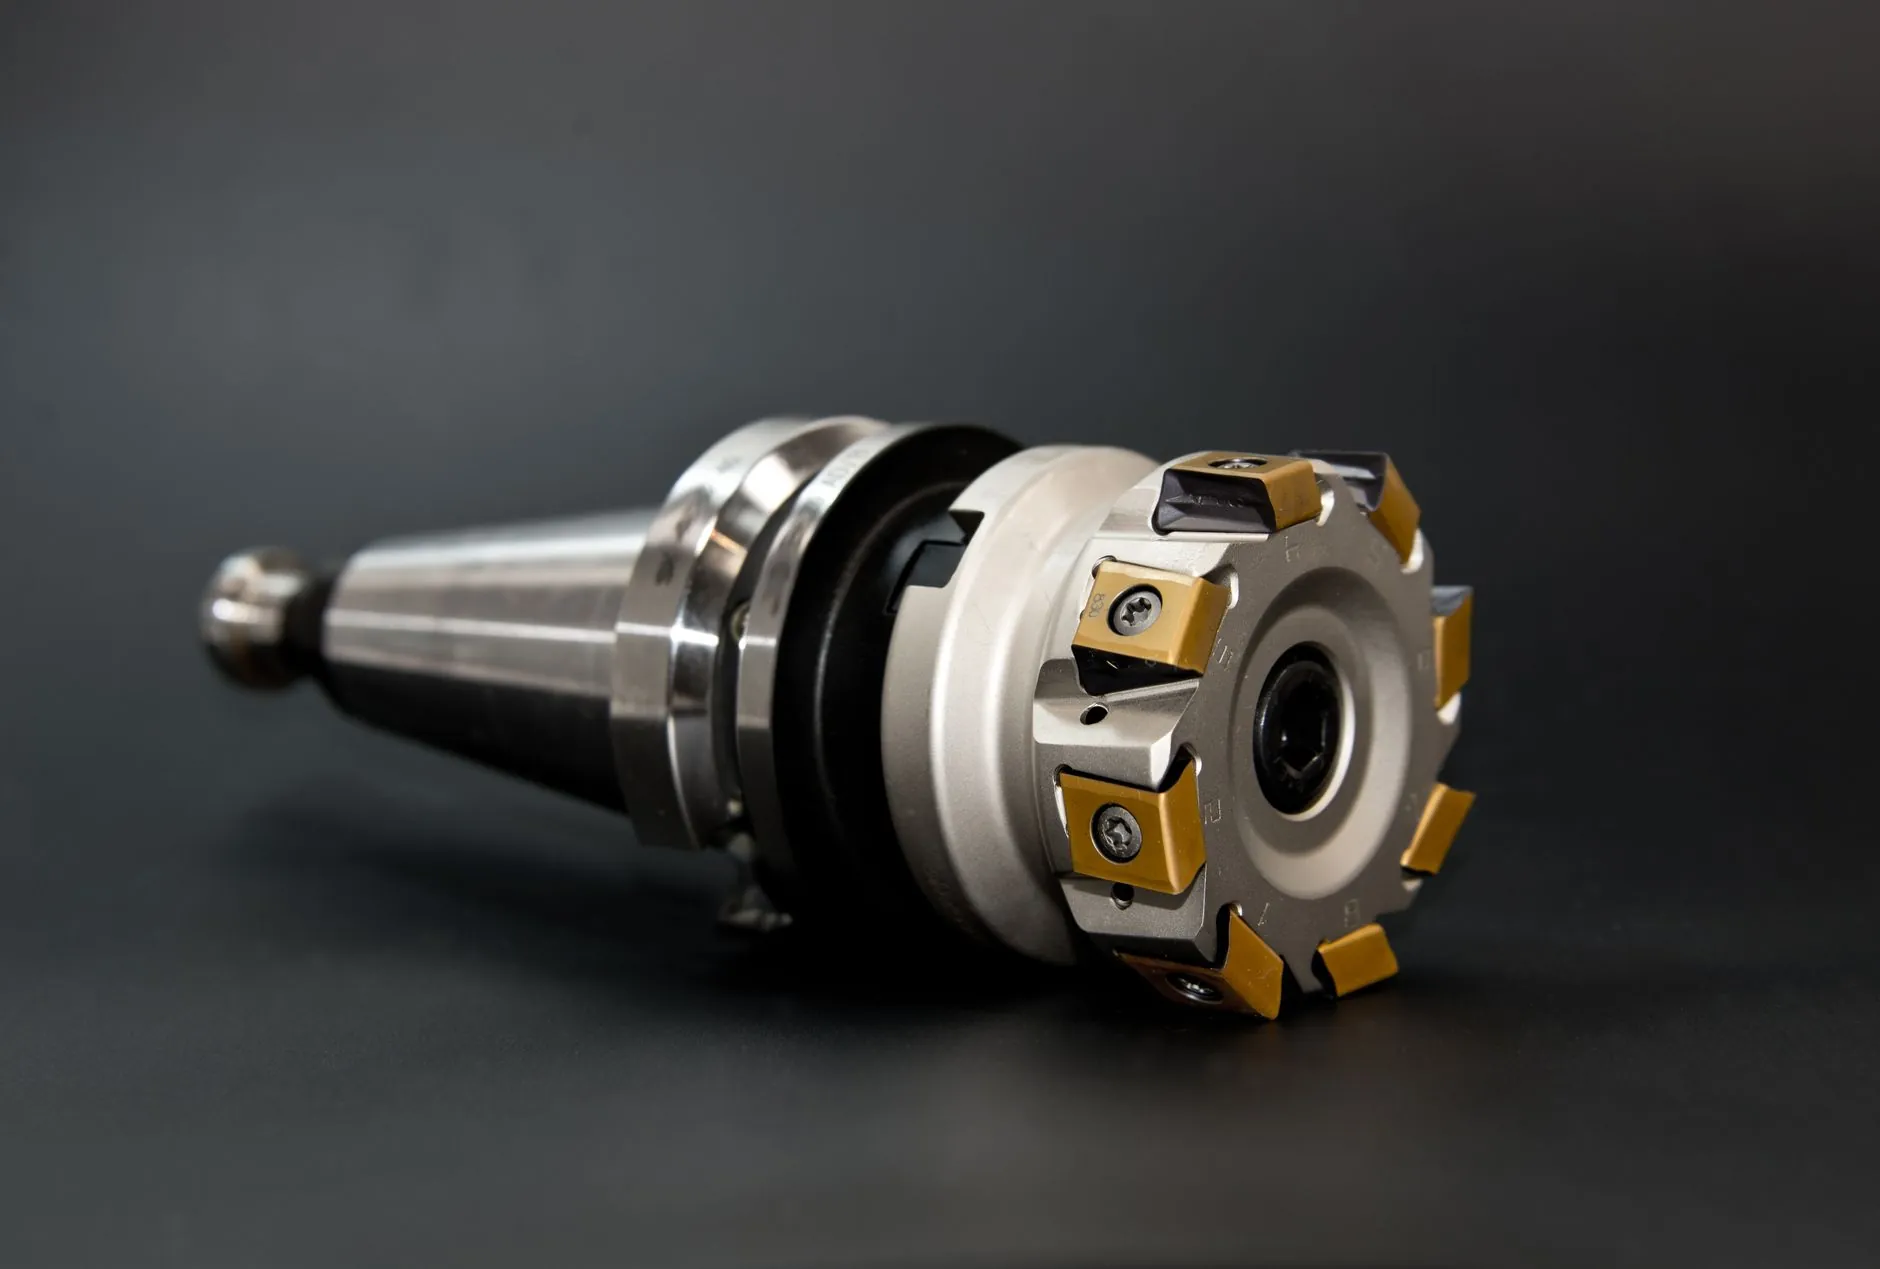
金属加工机械配件怎么选?从材质到精度的采购要点解析
采购金属加工机械配件,很多人的第一反应是比价格。但真正在生产线上跑过几年的人都清楚,一个看似不起眼的轴套或导向柱,材质差一档、公差松半丝,停机的代价可能抵得上半年省下的采购差价。选配件,本质是在选匹配度——匹配你的设备工况、加工对象和产能节奏。
材质不是越贵越好,要看工况匹配
金属加工中常见的机械配件材质大致分几类:45号钢调质件、40Cr淬火件、GCr15轴承钢、不锈钢以及铸铁件。45号钢调质后综合力学性能均衡,适合制作一般载荷下的齿轮坯、连接盘;40Cr经调质加表面淬火后,耐磨性和抗疲劳强度明显提升,常用于模具制造的导柱、导套。GCr15则更多出现在高精度滚动体或量规类零件上。
关键判断依据是受力类型和磨损机制。承受冲击载荷的配件,硬度太高反而容易崩裂;而以滑动摩擦为主的导向件,表面硬度不足则磨损速率成倍上升。我们见过不少客户把铸铁皮带轮换成铸钢件,结果动平衡没做好,振动反而加剧——材质升级不等于系统优化。
精度等级:图纸上的公差带要落到实际装配上
机械配件的精度通常涉及尺寸公差、形位公差和表面粗糙度三个维度。以常见的配合轴为例,IT6级和IT7级在单件检测时差距可能只有几微米,但批量装配时的互换性表现截然不同。对于自动化程度较高的机械设备,建议关键配合件控制在IT6以上,且圆柱度误差不超过公差带的50%。
表面粗糙度常被忽视。Ra1.6和Ra0.8在润滑充分的工况下寿命差异可能不明显,但在高速轻载或频繁启停的场合,粗糙表面的微观峰谷会破坏油膜连续性,磨损速率可能相差30%以上。采购时不妨要求供应商提供粗糙度检测报告,而不只是尺寸合格证。
热处理与表面处理:看不见的工序决定寿命
调质、渗碳、氮化、高频淬火——不同热处理工艺对应的硬度梯度曲线完全不同。以模具制造中常用的导套为例,渗碳淬火后表面硬度可达HRC58-62,心部保持韧性,适合承受偏心载荷;而氮化处理变形量小,适合精度要求高、不宜后续磨削的薄壁件。采购时明确热处理方式和有效硬化层深度,比笼统写“淬火处理”靠谱得多。
供应商评估:别只看报价单
金属加工配件的质量稳定性,很大程度上取决于供应商的工艺装备和管理水平。几个可操作的判断点:
- 是否具备光谱分析或硬度抽检能力,来料材质可追溯
- 关键尺寸是否采用数控磨削而非仅靠车削保证
- 批量供货时是否提供首件检验记录和过程巡检数据
- 对模具制造类非标件,能否配合提供修正建议而非被动照图加工
泊头市江鑫机械设备制造有限公司在服务客户的过程中发现,那些愿意在前期沟通中追问工况细节的采购方,后期退换货率明显更低。机械设备整机厂尤其如此——配件虽小,却是整机可靠性的串联节点。
回到选型本身,材质对工况、精度对装配、热处理对寿命、供应商对稳定性,四条线交叉验证,比单纯比价更能控制全生命周期成本。拿不准的时候,把实际载荷、转速和润滑条件提供给有经验的加工方,让对方给出材质和精度组合建议,往往比翻样本手册更高效。