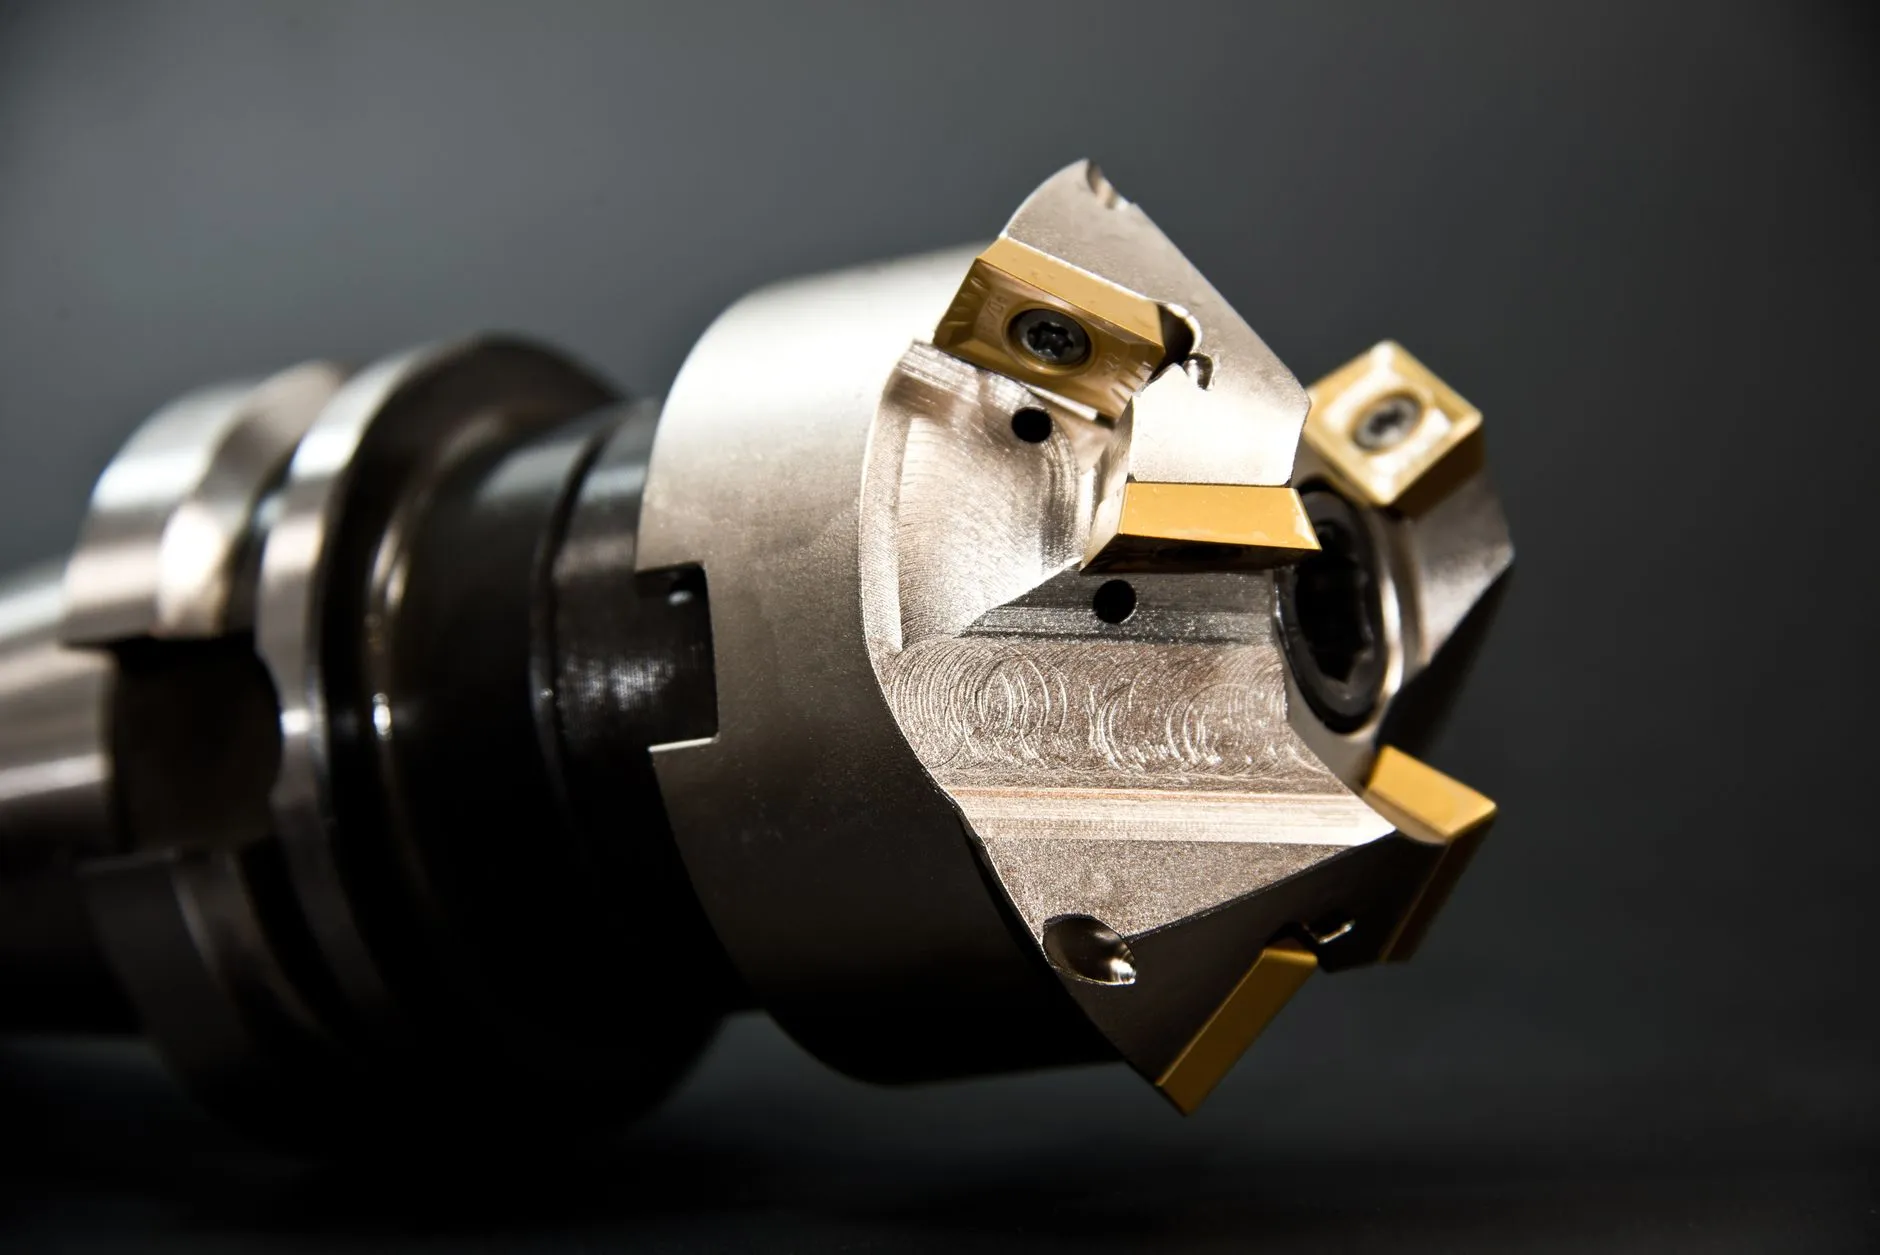
金属加工机械配件选购指南:材质、精度与适配性对比分析
在金属加工现场,一台设备的停机往往不是因为主机故障,而是某个不起眼的机械配件提前失效。导向柱拉伤、冲头崩刃、模具镶块磨损超差——这些问题背后,通常指向同一个根源:配件选型时材质、精度与适配性三者没有匹配到位。对于从事金属加工的企业来说,理解这三者的技术逻辑,比单纯比价更能降低长期成本。
材质选择:不是越硬越好
机械配件的材质决策需要回到工况本身。常见误区是盲目追求高硬度,忽略了韧性与耐磨性的平衡。以模具制造中常用的Cr12MoV为例,淬火硬度可达HRC58-62,耐磨性出色,但若用于承受冲击载荷的冲裁模镶块,反而容易崩裂。此时选择韧性更优的SKD11或调整热处理工艺(如二次回火),寿命往往提升30%以上。
另一个容易被忽视的变量是配件与主体材料的匹配。加工不锈钢时,模具配件若选用普通碳素工具钢,容易发生粘着磨损,表面拉毛速度远快于加工碳钢的场景。这种情况下,表面镀钛或选用粉末高速钢才是更合理的路径。
精度等级:公差带背后的成本账
精度不是孤立指标,它直接决定装配效率和运行稳定性。以导向类机械配件为例,导柱与导套的配合间隙通常控制在0.01-0.03mm区间。间隙过大会引起导向偏移,影响加工件的位置精度;间隙过小则增加摩擦热,加速磨损。实际采购中,不少用户只关注配件本身的尺寸公差,却忽略了形位公差——同轴度、垂直度超差带来的装配应力,往往是早期失效的隐性推手。
从成本角度看,精度每提升一个等级,加工费用可能增加20%-40%。合理的做法是根据设备整体精度链来反推配件要求,而非一刀切追求最高精度。
适配性核查的三个实操要点
- 接口尺寸复核:安装孔位、键槽宽度、止口直径需与设备图纸逐项对照,尤其注意旧设备的非标尺寸。
- 运动参数匹配:确认配件的额定载荷、许用转速是否覆盖实际工况,留有10%-15%余量较为稳妥。
- 热膨胀补偿:高速或高温工况下,不同材质的膨胀系数差异会导致配合性质变化,需提前核算。
三类配件的数据对比参考
下表为常见金属加工机械配件在典型工况下的性能区间,供选型时横向参考:
- 导向类配件(导柱/导套):材质GCr15或SUJ2,硬度HRC58-62,配合间隙0.01-0.03mm,适用中高速冲压与注塑模具。
- 冲裁类配件(冲头/凹模):材质SKD11或ASP23,硬度HRC60-64,刃口精度±0.005mm,适合薄板精密冲压。
- 传动类配件(齿轮/轴套):材质40Cr调质或20Cr渗碳淬火,硬度HRC50-58,齿形精度GB/T 10095 7级,适用于中等载荷传动场景。
需要说明的是,上述数据为行业通用区间,实际选型还需结合设备型号、润滑条件与维护周期综合判断。
金属加工设备的可靠性,建立在每一个机械配件的合理选型之上。材质决定耐磨与韧性的平衡点,精度决定装配与运行的稳定边界,适配性则把两者落到具体设备上。泊头市江鑫机械设备制造有限公司在模具制造与机械配件供应中,建议用户提供完整工况参数后再做选型决策——这份前期投入,换回的是更低的停机率和更长的配件更换周期。