金属加工机械中模具定制工艺的关键技术要点解析
在金属加工领域,模具定制往往被视为一道"隐形分水岭"——同样的机械设备和加工参数,模具设计上的微小差异就可能导致成形精度、生产效率乃至产品合格率出现明显分化。尤其对于冲压件、锻件批量生产场景,模具的服役寿命和尺寸稳定性直接决定了单件成本。泊头市江鑫机械设备制造有限公司在长期配套服务中接触过大量案例,本文从工艺实操角度梳理模具定制的几个关键技术节点,供行业同仁参考。
一、材料选型与热处理:模具寿命的底层逻辑
模具定制中,材料选择并非"越硬越好"。以冷冲模为例,Cr12MoV与SKD11在耐磨性上表现接近,但前者淬透性窗口较窄,热处理控温不当易出现网状碳化物偏析,导致刃口早期崩裂。实际选型需结合被加工材料的厚度、强度以及金属加工节拍来综合判断:
- 冲裁模:优先考虑SKD11或DC53,淬火后硬度控制在HRC58-62,兼顾耐磨与韧性;
- 拉伸模:工作部位可选用硬质合金镶块,基体用45钢调质处理,降低整体成本;
- 热锻模:5CrNiMo的耐热疲劳性能优于普通模具钢,但需配合充分回火消除残余应力。
热处理环节的真空淬火+多次回火工艺,能将模具变形量控制在0.02mm以内,这对精密机械配件的批量一致性尤为关键。
二、结构设计与间隙控制:容易被低估的细节
模具结构设计中,冲裁间隙的取值常被经验化处理。实际上,间隙与板厚、材料抗拉强度之间存在非线性关系——间隙过大则断面毛刺增高,过小则模具磨损加剧。对于0.5-1.0mm薄板金属加工,单边间隙通常取板厚的5%-8%,但若材料为高强钢,需适当放大至10%左右以降低冲裁力。
另一个高频问题是导向结构的刚性不足。导柱导套的配合精度若低于H6/h5,在高速冲压时模板易产生微幅偏移,累积误差会直接反映在机械配件的孔位精度上。建议在模具定制阶段引入CAE模拟分析,对冲裁力和模板变形进行预判,避免试模阶段的反复修配。
三、加工工艺与装配调试的协同
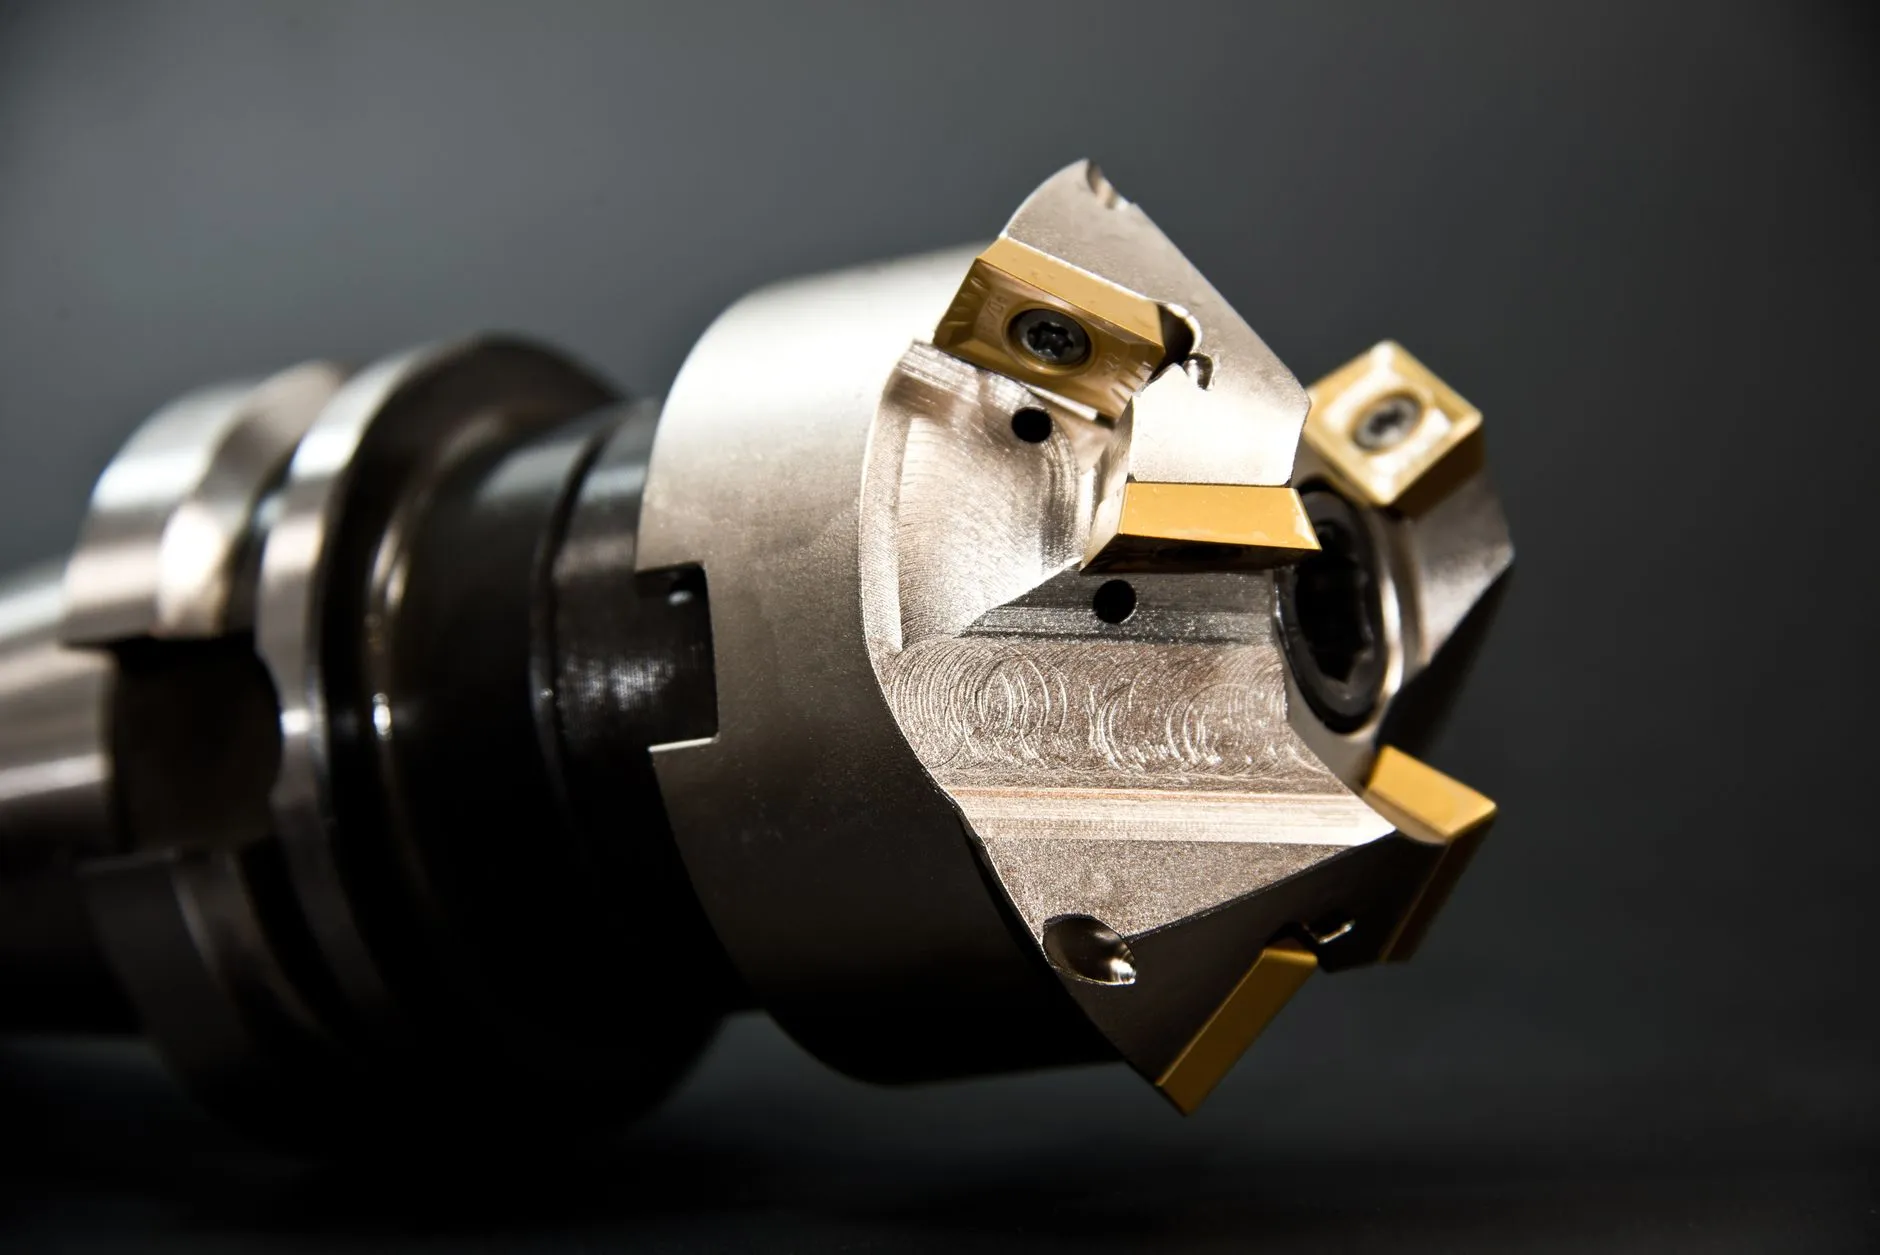
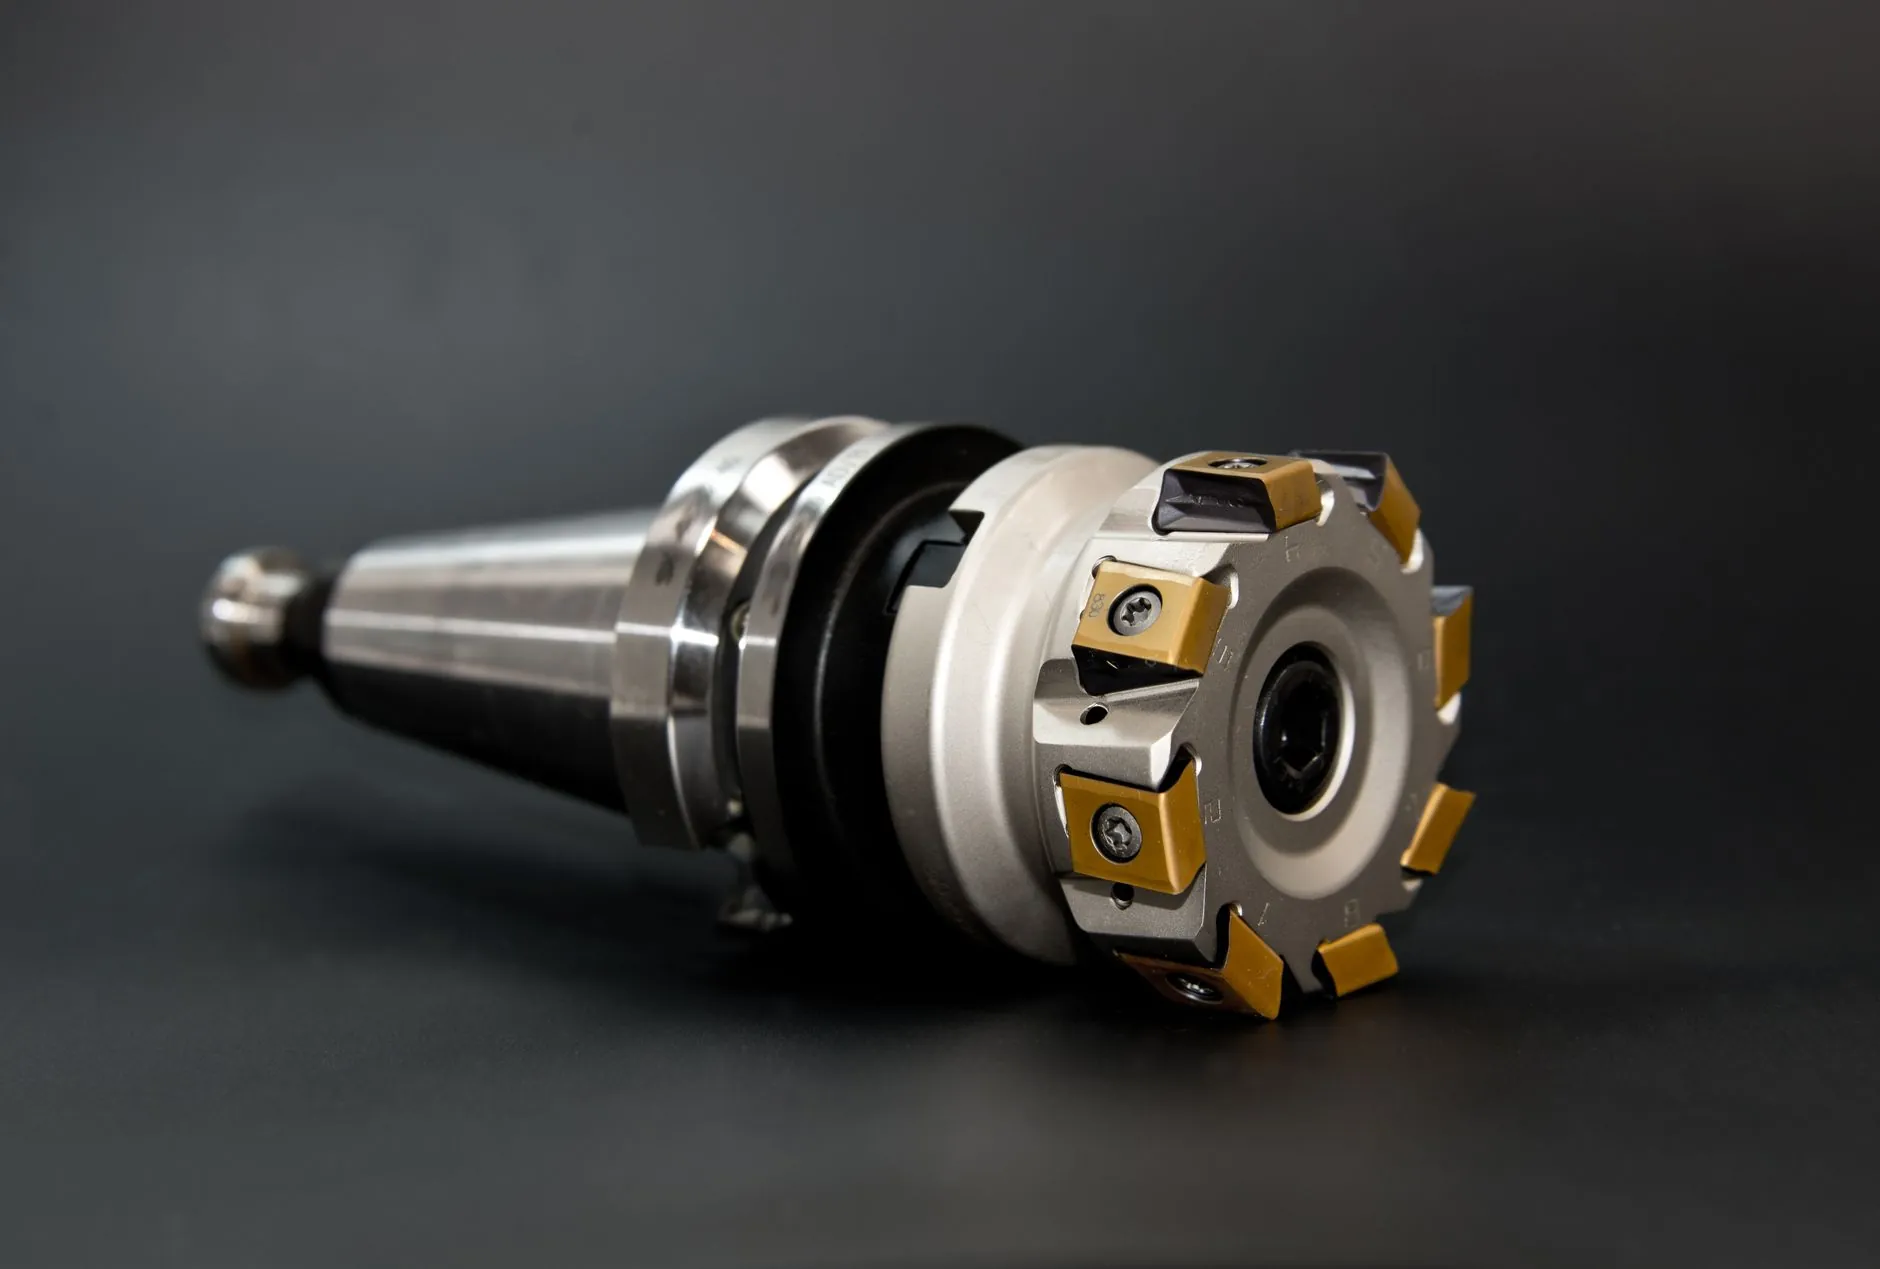
模具的模具制造流程中,慢走丝线切割与电火花成型是型腔加工的主力工艺。慢走丝的重复定位精度可达±0.003mm,适合刃口镶块的精密加工;而电火花在深窄槽和清角部位具有不可替代性,但需注意电极损耗补偿。装配阶段,凸凹模的对中调整建议采用光学投影仪辅助,将同轴度误差控制在0.01mm以内。
试模环节不可省略。通过逐步加载冲压次数,观察毛刺高度和卸料顺畅度,可提前发现间隙分布不均或弹簧力不足等问题。一套经过完整调试的模具,其首次大修前的冲次寿命通常能提升20%-30%。
从趋势看,模具定制正从"单件适配"向"数字化预验证"过渡。三维扫描逆向检测与模流分析软件的普及,让机械设备配套模具的交付周期和一次成功率都有了明显改善。对于采购方而言,选择具备热处理自控能力和检测手段的供应商,比单纯比价更能控制全生命周期成本。泊头市江鑫机械设备制造有限公司在模具定制配套中持续积累工艺数据,也欢迎业界朋友就具体工况展开交流。