金属加工工艺对机械配件精度的影响及优化策略
在机械加工车间里,我们经常遇到这样的场景:一批图纸要求±0.01mm公差的轴类零件,实际检测时却出现了0.03~0.05mm的偏差。客户拿着检测报告找上门,工艺工程师反复调整机床参数,问题却依然顽固。这并非个案——在泊头市江鑫机械设备制造有限公司的日常质检记录中,类似的现象每年都会出现数十次。机械配件的精度问题,从来不只是机床精度单一因素决定的,它更像一个环环相扣的链条,任何一环的松动都会导致最终结果的偏移。
一、热变形:隐藏在加工过程中的“隐形杀手”
切削区的温度常常被低估。以45号钢为例,在连续车削时,刀尖温度可达600~800℃,这个热量会通过切屑、工件和刀具三条路径传导。其中约50%的热量进入切屑,但仍有20%~30%会滞留在工件内部。对于长径比大于5的细长轴,这种热积累会使工件产生明显的轴向伸长——实测数据表明,每升高100℃,一米长的钢件会伸长约1.2mm。如果工艺人员没有预留冷却时间,或者在精加工阶段采用的切削参数不当,这种热变形就会被“锁”在最终尺寸里。
应对策略并不复杂:在精加工工序前安排充分的自然冷却或强制冷却,并将粗加工余量控制在0.5~0.8mm之间。同时,采用“试切—测量—补偿”的闭环思路,而非完全依赖理论切削深度。
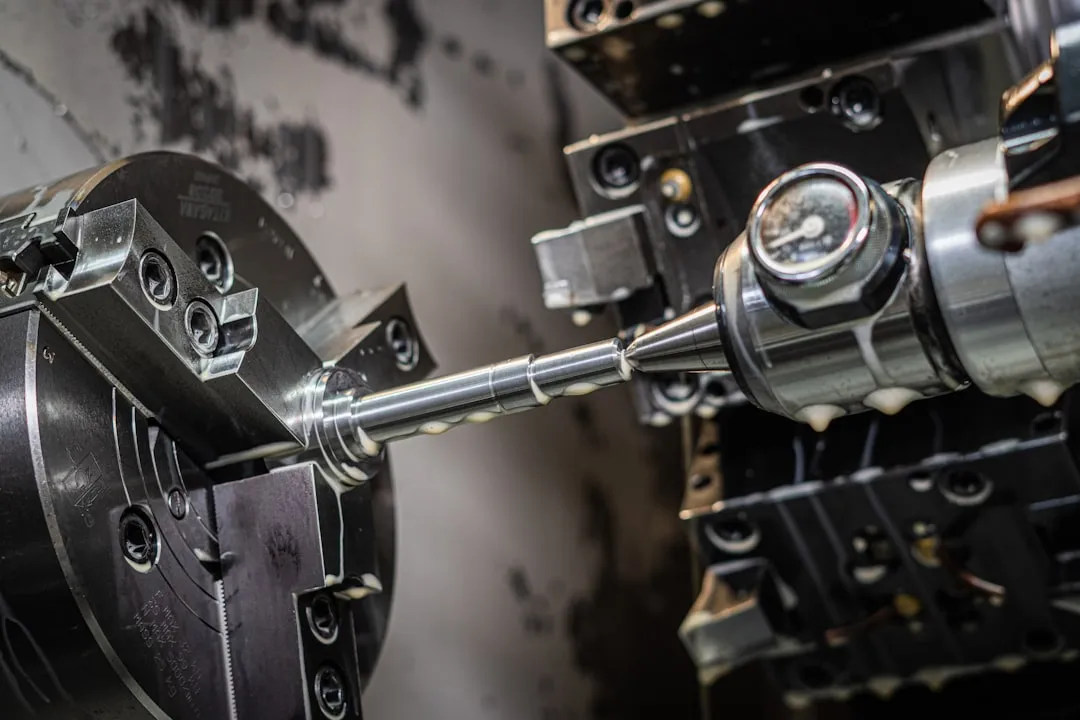
二、残余应力与装夹变形的博弈
模具制造中,我们经常遇到一个矛盾:工件在机床上测量完全合格,但卸下夹具后却发生了翘曲。这就是残余应力释放的结果。尤其是经过淬火或焊接处理的毛坯,内部应力分布极不均匀,当切削层被去除后,应力平衡被打破,工件就会朝着应力释放的方向变形。以一块200×150×40mm的预硬模具钢为例,如果单面去除量超过2mm,变形量可能达到0.05~0.1mm。
解决思路有两个方向:一是在粗加工后进行时效处理(自然时效或振动时效),让应力提前释放;二是优化装夹方式,尽量减少夹紧力对工件的扭曲。比如,用软爪代替硬爪,或增加辅助支撑点,都能将装夹变形控制在可接受范围内。这里需要特别强调的是,机械设备加工中,装夹方案的设计往往比切削参数的选择更重要——因为装夹错误导致的变形,是无法通过调整转速或进给量来弥补的。
三、刀具磨损曲线对精度的影响
一把新刀具的寿命曲线呈典型的“三段式”:初期磨损阶段(约前5分钟)、正常磨损阶段(持续数小时)、急剧磨损阶段。在正常磨损阶段,刀具的后刀面磨损量VB值每增加0.1mm,工件尺寸就会产生约0.02~0.03mm的偏移。但很多操作工习惯于“一刀走到底”,直到工件表面出现明显振纹才换刀——这时候,前面已经加工的几十件产品可能全部超差。
更科学的做法是建立刀具寿命台账,记录每把刀具的累计加工时间,并在VB值达到0.3mm前主动换刀。对于批量生产的机械配件,可以采用“定时换刀+抽检补偿”的模式:每加工固定数量(比如50件)后,自动测量首件尺寸,并据此微调刀具补偿值。这比依赖操作工经验要可靠得多。
不同工艺路线的精度对比
- 传统车削+磨削:精度可达IT5~IT6级(Ra0.4),但工序流转时间长,装夹次数多,累计误差风险高。
- 硬车替代磨削:对于HRC50~65的淬硬钢,采用CBN刀具硬车,精度可达IT6级(Ra0.8),效率提升30%以上,但刀具成本较高。
- 一次装夹复合加工:在车铣复合中心上完成全部工序,避免了重复定位误差,尤其适合异形件——但设备投资大,编程要求高。
选择哪条路线,取决于机械配件的批量、材质和精度等级要求。单件小批量的模具制造,更适合柔性高的复合加工;而大批量标准件,传统磨削的稳定性依然不可替代。
四、环境因素:被忽视的精度杀手
车间温度变化对精密加工的影响,远比很多人想象得严重。一个没有恒温控制的车间,昼夜温差可能达到8~12℃。对于一台床身长度3米的加工中心,这个温差造成的丝杠热伸长量可达0.03mm——这已经超过了多数零件的公差带。尤其是在北方地区,冬季供暖前后,车间温度波动最大,也是尺寸超差投诉最集中的时段。
最直接的解决方案是对精加工区域进行局部恒温控制(±2℃),或者在机床热稳定后再进行关键尺寸的切削。对于高精度需求的企业,可以考虑在机床关键位置加装温度补偿传感器,让系统自动修正坐标偏移。这些投入与废品率的下降相比,往往在半年内就能收回成本。
回到文章开头的问题——那批超差的轴类零件,最终排查出的原因并不复杂:操作工为了赶进度,将精车前的冷却等待时间从工艺规定的15分钟缩短到了3分钟。这12分钟的差距,就是0.04mm的尺寸漂移。金属加工行业的精度管理,本质上是对每一个细节的敬畏。从热变形控制到应力释放,从刀具管理到环境稳定,每一项都值得工艺人员用数据说话,用实验验证。
