泊头江鑫机械加工设备与普通机床在批量配件生产中的差异
批量配件生产:通用机床为何越来越力不从心?
在金属加工行业摸爬滚打久了,你会发现一个尴尬的真相:很多机械配件厂的车间里,普通车床和铣床依然占据着半壁江山。不是说它们不能用,而是在面对批量订单时,那些“老师傅凭手感、靠卡尺”的作业方式,正变成交付周期和成本控制上的巨大黑洞。我见过太多企业,接单时兴高采烈,交货时焦头烂额,原因就出在加工设备与生产模式之间的错位上。
差异核心:从“人控”到“机控”的工艺逻辑转变
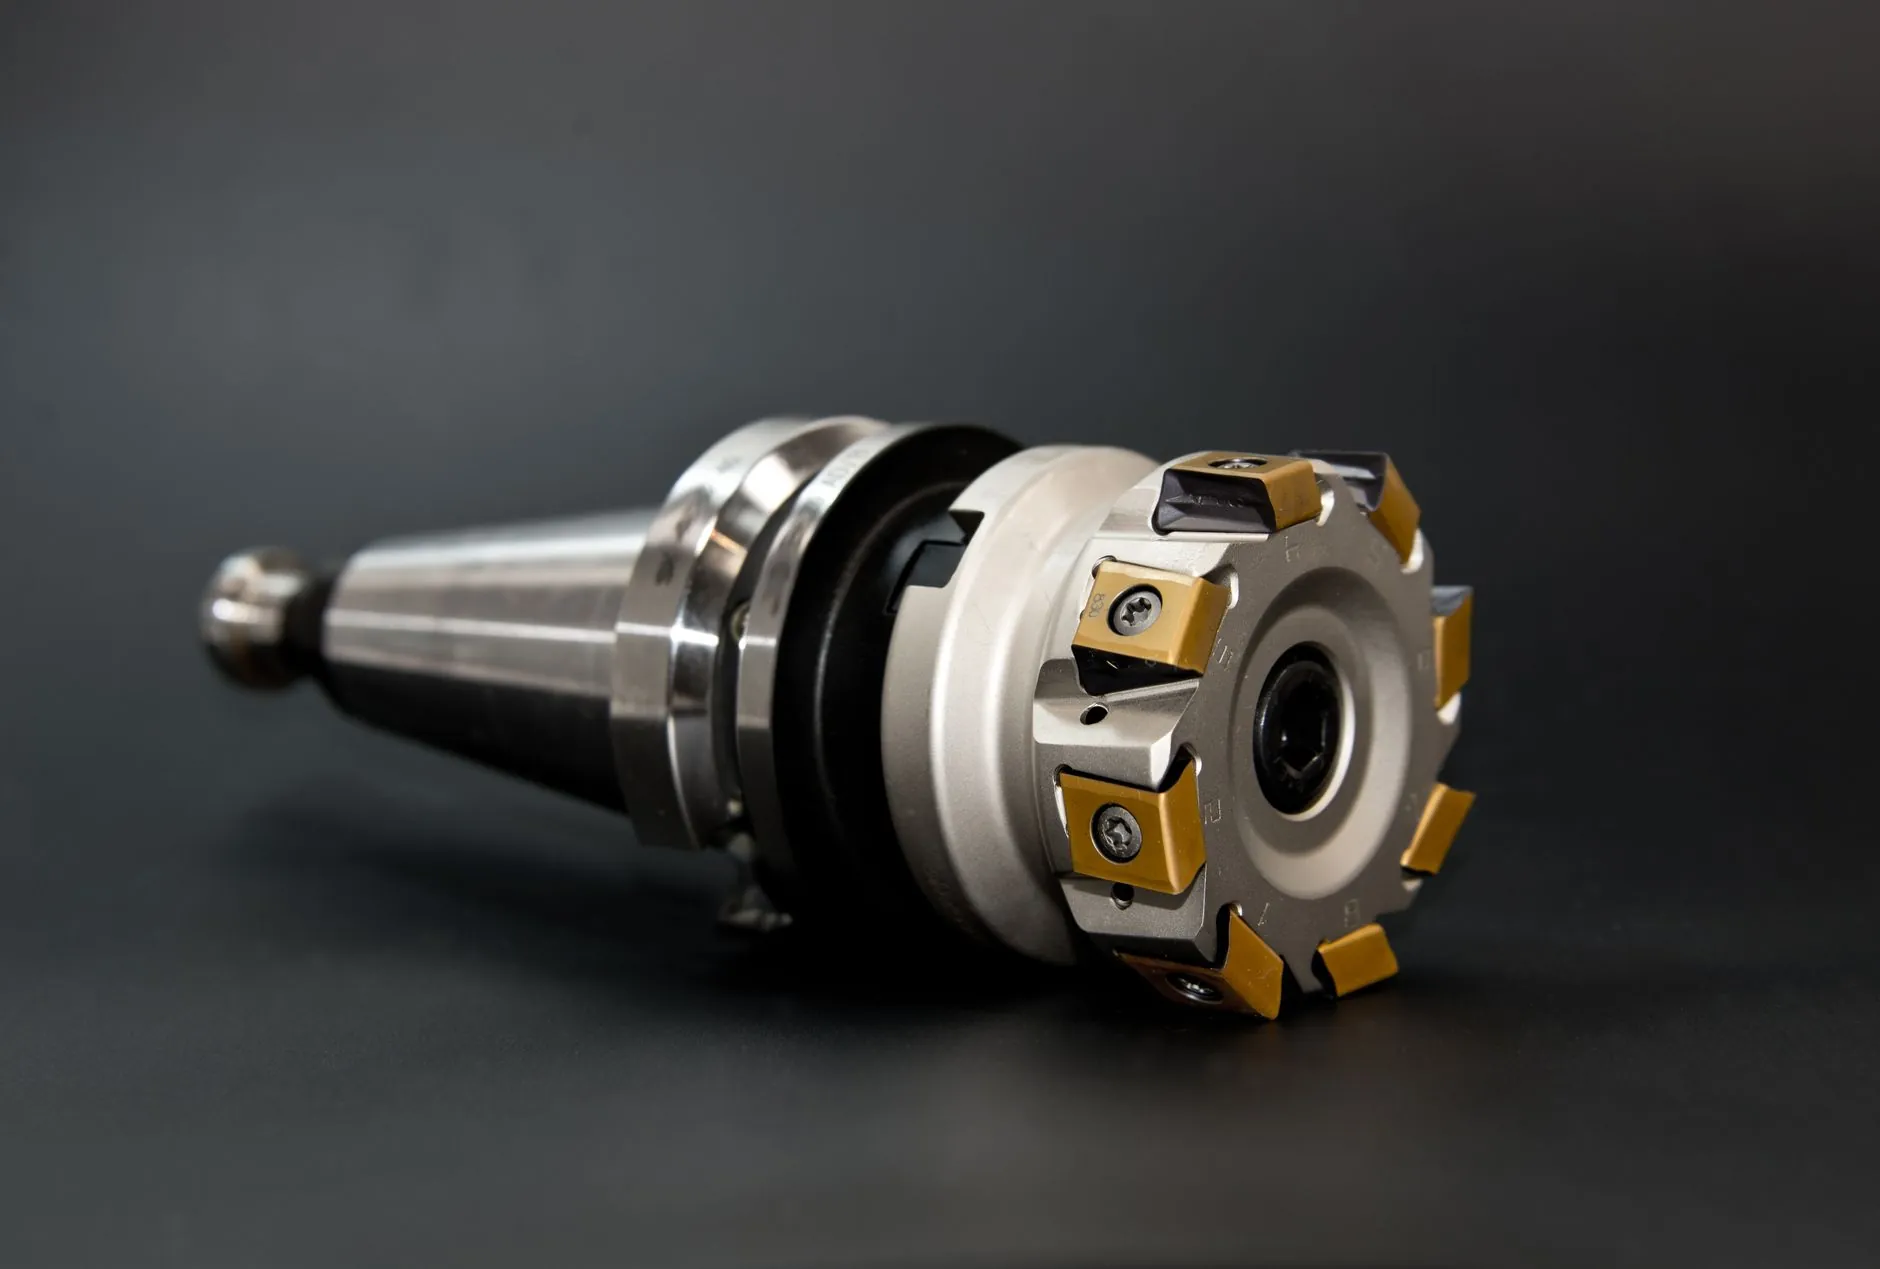
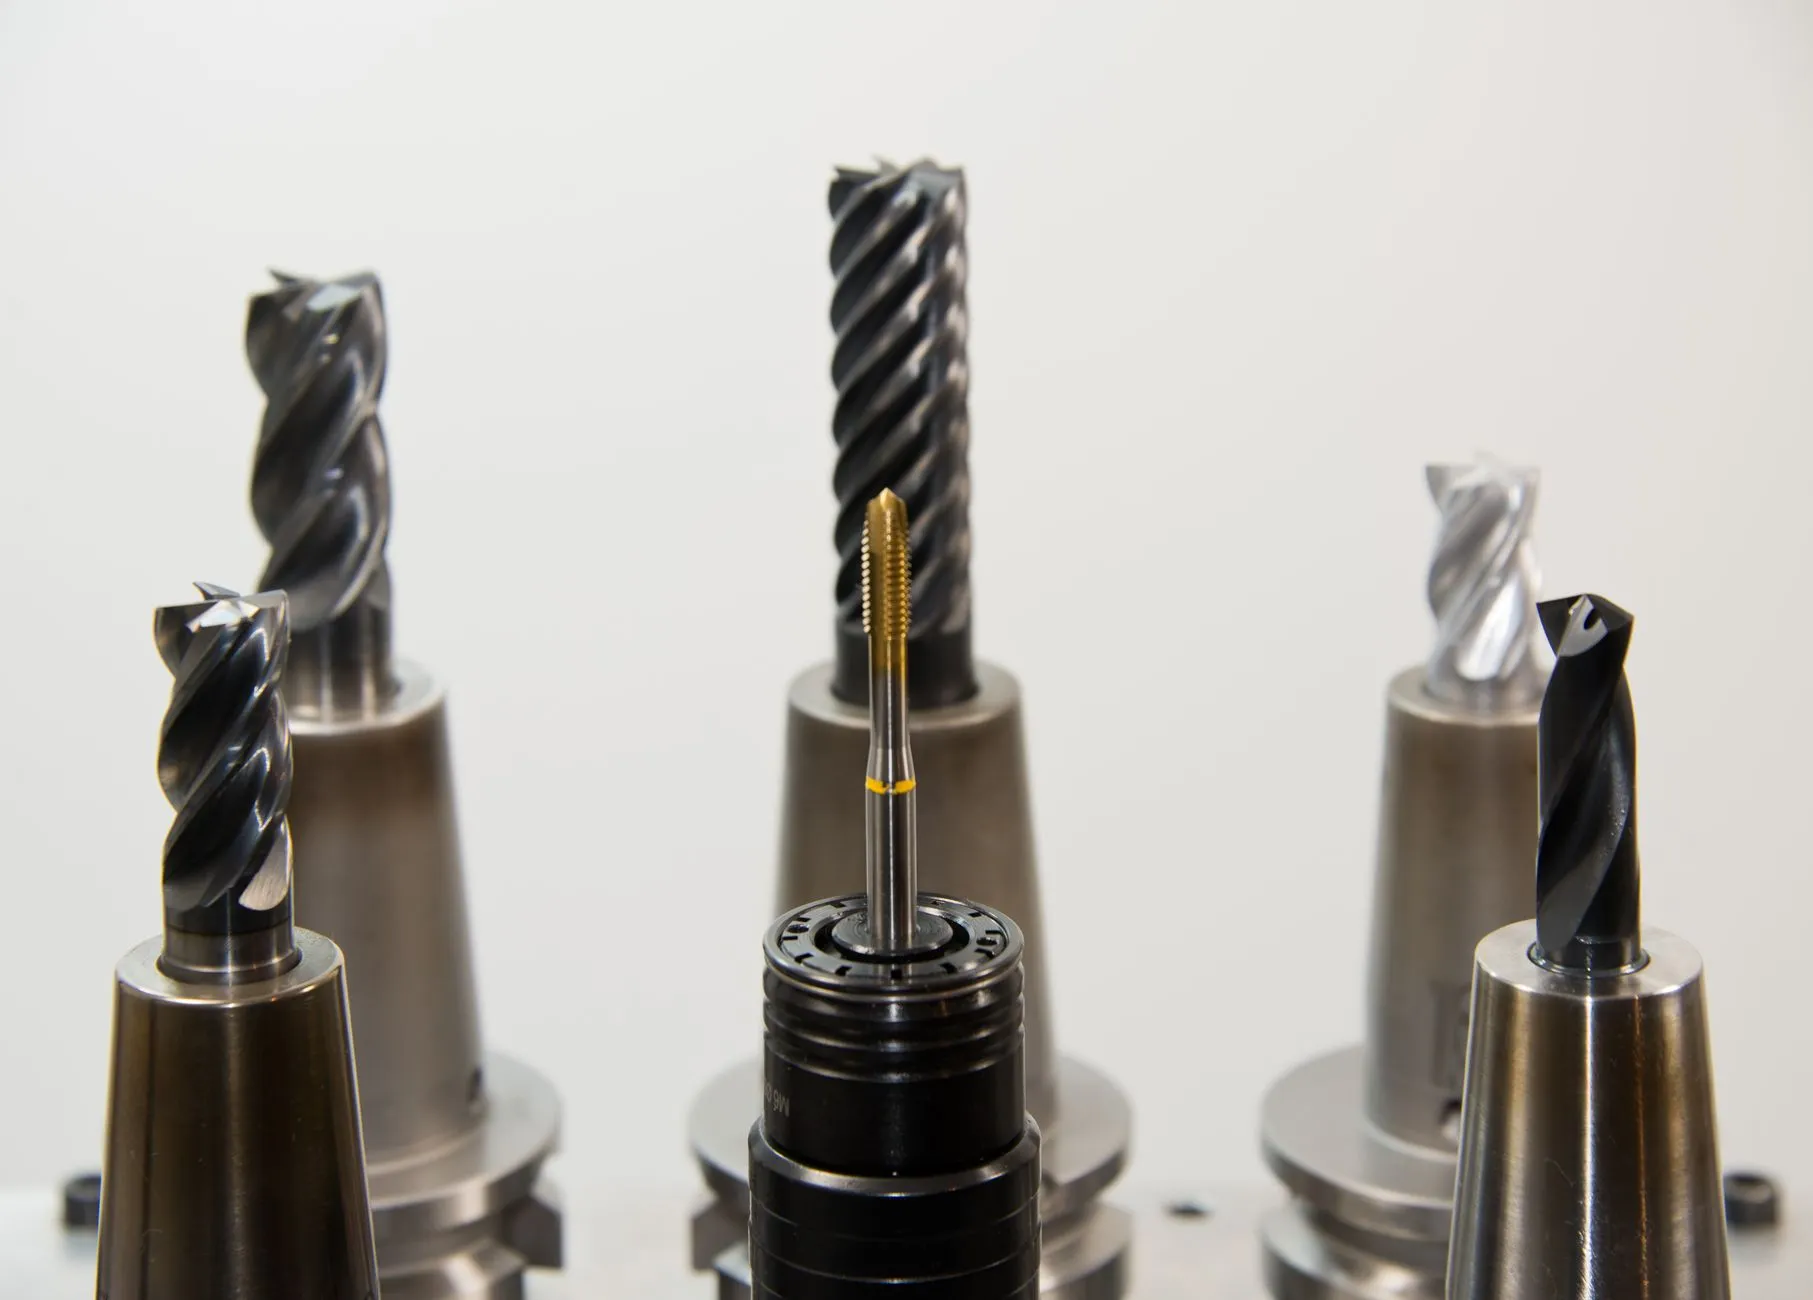
普通机床的精度,本质上是操作者技术水平的延伸。一个熟练工能保证±0.02mm的尺寸,但让他连续八小时、每天重复加工三百个同样的机械配件,疲劳和情绪波动必然导致废品率攀升。而泊头江鑫这类专业从事机械设备制造与配件加工的企业,采用的多轴联动加工中心或专用组合机床,其核心差异在于将“人控”转变为“机控”。程序固化后,每一刀的切削参数、进给速度、冷却时机都完全一致,金属加工过程中的随机误差被压缩到设备本身的静态精度范围内。
这里有一个常被忽视的技术细节:普通机床加工时,工件装夹次数多,基准转换频繁,累计定位误差往往超过单工序公差。而批量生产用的专用设备,设计之初就考虑了模具制造中的“基准统一”原则,通过一次装夹完成多面加工,或者采用液压夹具快速定位,将重复定位精度稳定控制在0.01mm以内。差异不是几丝的问题,是工艺路线根本性的不同。
效率与成本的隐性账本
很多采购负责人只盯着设备单价看,却忽略了单位时间内的有效产出。一台普通铣床加工某型阀体,单件耗时约45分钟,需要频繁停机测量;而江鑫的数控专机通过工序复合,将节拍压缩至18分钟,且过程尺寸由在线测量系统自动补偿。算上人工、废品损失和返工工时,单件综合成本反而下降近四成。这还没算上换产时间——普通机床换一次工装夹具,熟练工至少需要40分钟,而快换系统十分钟内就能完成模具制造中的型腔切换,这对于多品种、小批量的配件订单至关重要。
举个真实案例:去年我们为某液压设备厂批量加工一批法兰盘,材料为45#钢,批量两千件。若采用普通机床,需要三班倒连续干半个月;而使用我们的多工位回转工作台加工中心,配合专用气动夹具,一周内交付完毕,且交检合格率达到99.7%。机械设备的价值,在这种场景下体现得淋漓尽致。
不同批量下的设备选型策略
作为金属加工从业者,我给同行的建议不是盲目淘汰所有普通机床,而是建立分层的加工体系:
- 单件或小批量(<50件):普通机床加熟练工仍是高性价比选择,灵活性强。
- 中等批量(50-500件):建议引入数控车床或立式加工中心,用软性编程替代硬性工装。
- 大批量(>500件):必须考虑专用机床、组合机床或带自动上下料机构的加工单元,这是泊头江鑫最擅长的定制化领域。
选择设备时,还要重点考察机床的刚性、主轴扭矩曲线和冷却系统设计。批量加工中,连续切削产生的热变形是精度杀手,没有大流量切削液冲刷,再好的程序也白搭。
面向未来的柔性自动化趋势
眼下行业里另一个明显趋势是:客户对机械配件的交期要求越来越短,但品种切换却越来越频繁。纯粹的专用机床虽然效率高,但缺乏柔性。江鑫现在做的,更多是在专用设备上集成机器人上下料,配合快换托盘系统,让“批量”的定义从“一次一万件”变成“一次五十件,一年反复生产二十次”。这种模式更需要设备具备在线检测和刀具寿命管理功能。
说到底,普通机床解决的是“能不能做”,而江鑫式的加工方案解决的是“做得快不快、稳不稳、划算不划算”。在模具制造向精密化、复杂化演进,机械设备向智能化迈进的今天,理解这种差异并做出针对性调整,才是配件生产企业降本增效的正解。