金属加工机械配件选型要点:材质、精度与装配适配性分析
在金属加工现场,不少设备故障并非出在主机本身,而是源于一个看似不起眼的环节——机械配件选型不当。某冲压企业在更换一批连接件后,设备振动值突然上升约30%,停机排查后发现是配件材质与热处理状态不匹配所致。这类问题在行业内并不少见,也说明配件选型需要从材质、精度、装配适配性三个维度系统考量。
材质选择:不止看牌号,更要看工况
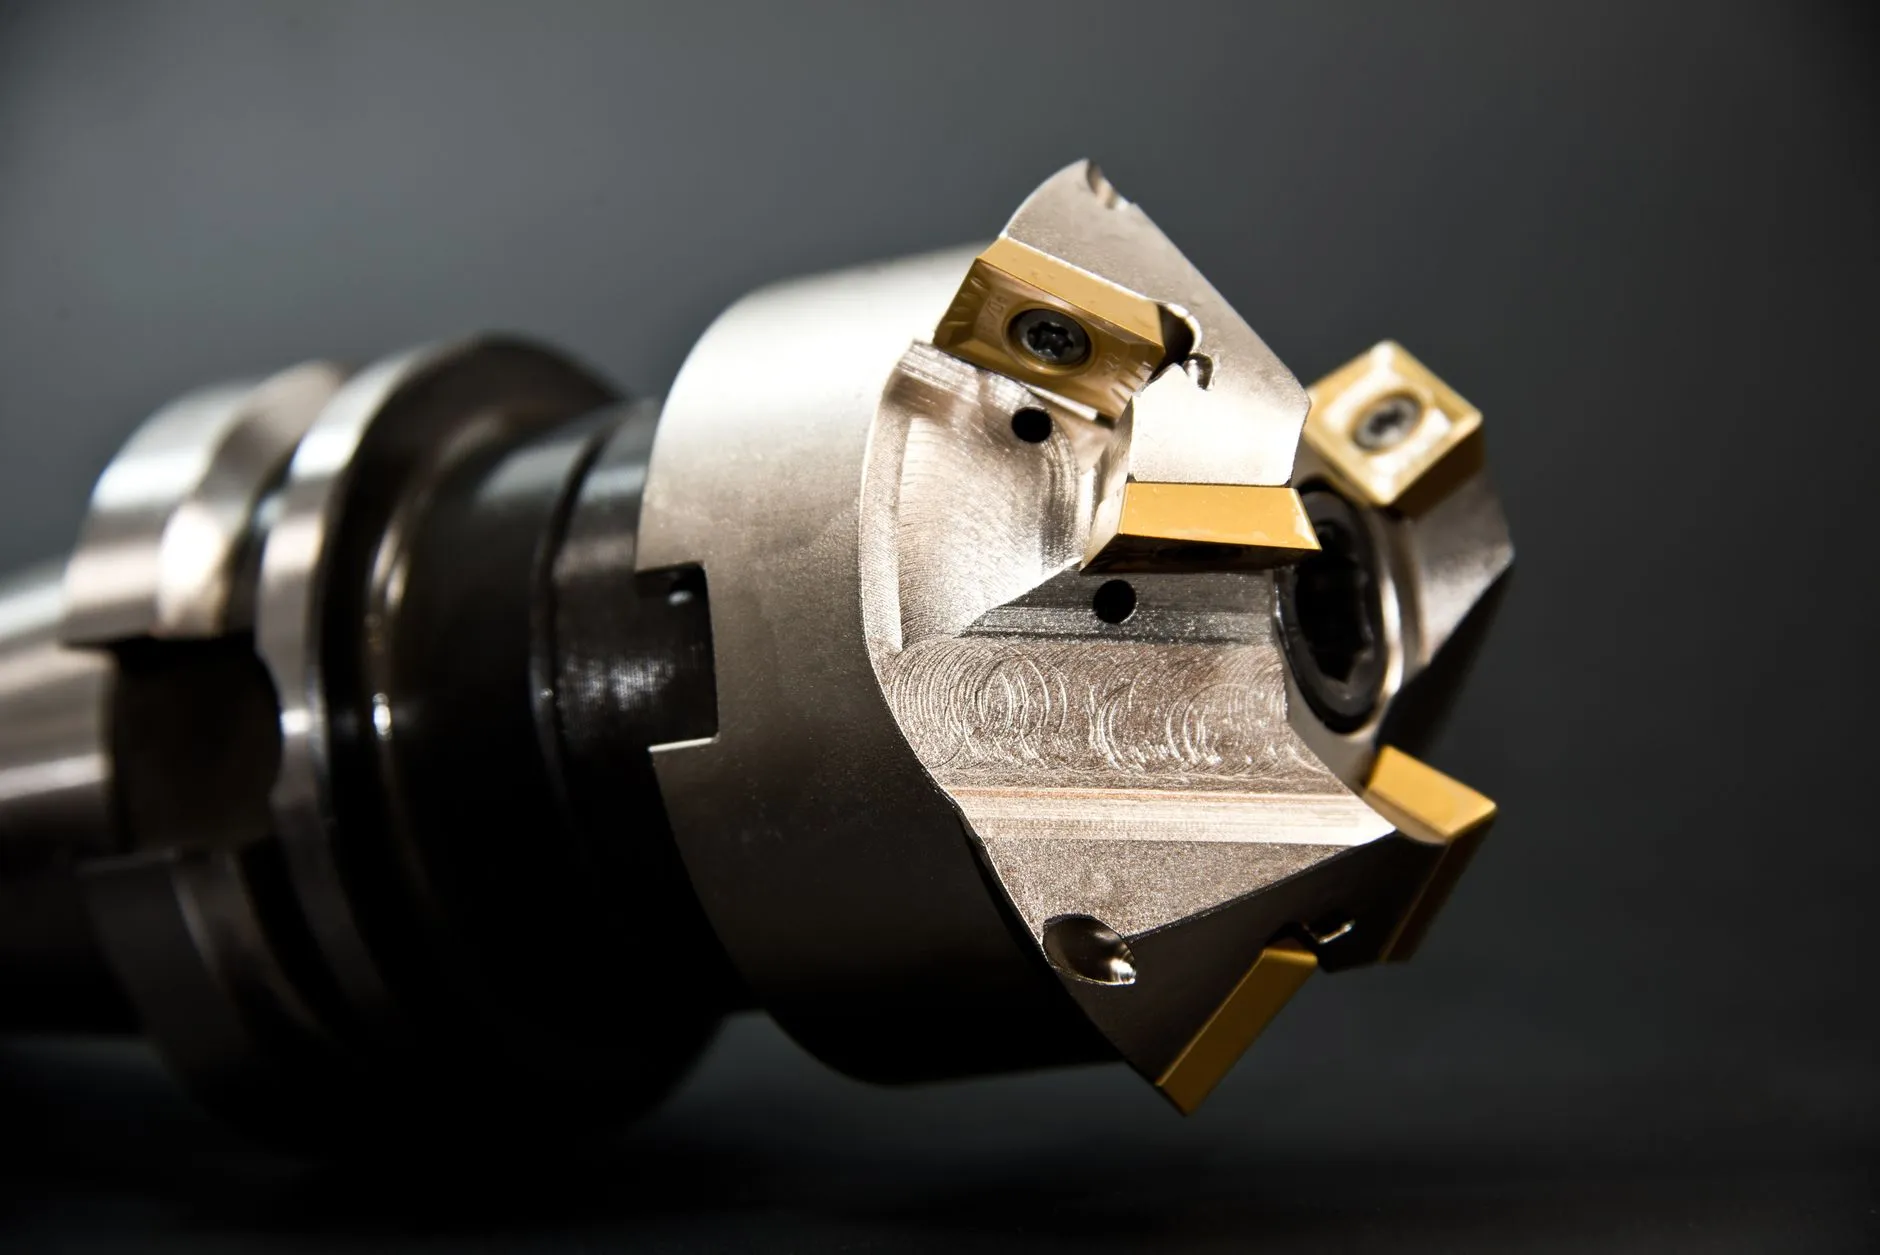
金属加工设备中的机械配件,材质选择直接决定使用寿命。以常见的45钢、40Cr、GCr15为例,45钢调质后适用于中等载荷结构件,40Cr经调质+表面淬火更适合承受交变载荷的传动件,而GCr15则多用于模具制造中的导柱、导套等耐磨部位。关键在于:同一牌号在不同热处理工艺下,力学性能差异可达20%以上。因此选型时应要求供应商明确硬度范围、金相组织等级,而非仅标注材料名称。
精度等级:与设备能力匹配才有意义
精度不是越高越好。盲目追求高精度配件,不仅采购成本上升,还可能因过定位导致装配困难。实践中建议按设备本身的定位精度反推配件公差:
- 普通冲压设备:配件尺寸公差控制在IT7~IT8即可满足
- 精密数控机床:关键配合面需达到IT6,形位公差≤0.01mm
- 模具制造用配件:导向部位圆柱度建议控制在0.005mm以内
值得注意的是,精度标注必须包含测量基准和检测条件,否则不同批次配件的一致性难以保证。
装配适配性:被低估的失效源头
装配适配性涉及配合间隙、表面粗糙度与安装基准的统一。实际案例中,某企业采购的轴承座孔粗糙度Ra值为3.2,而设计要求Ra1.6,装配后出现微动磨损,三个月内间隙超标。合理的做法是:在采购技术协议中同时约定尺寸精度、粗糙度及配合性质(过盈/过渡/间隙),并要求供应商提供三坐标检测报告。对于模具制造类配件,还需关注重复定位精度,确保多次拆装后仍能保持原位。
从趋势看,金属加工行业对机械设备配件的选型正从“经验匹配”转向“数据匹配”,越来越多企业开始建立配件选型数据库,将材质、精度、装配参数与设备工况关联管理。泊头市江鑫机械设备制造有限公司在机械配件与模具制造配套中,注重按工况定制材质与精度方案,帮助客户减少因选型偏差带来的非计划停机。把选型环节做扎实,设备综合效率的提升往往比事后维修更划算。